
O seu estereótipo de «alumínio chinês barato» está 10 anos desatualizado: como a automatização está a reescrever as regras da qualidade da extrusão
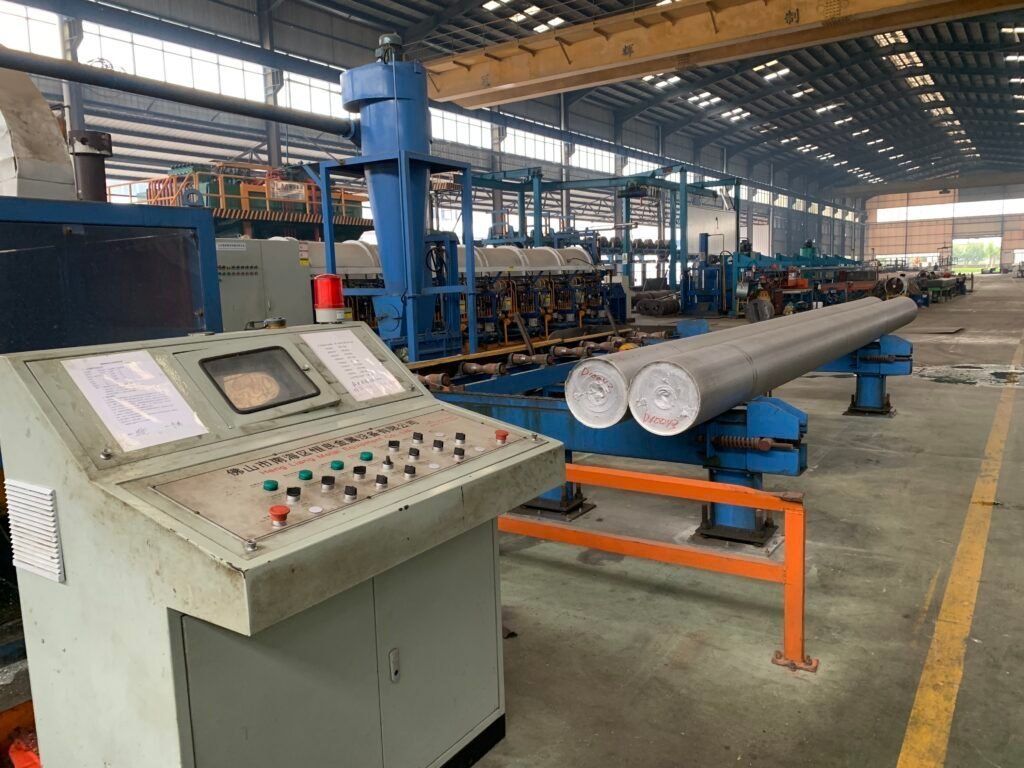
A automatização não está a substituir as pessoas nas plantas de extrusão modernas: está a substituir a inconsistência - controlo do tarugo em circuito fechado dentro de 5 graus Celsius, maquinagem CNC mantida a 0,15 mm e inspeção por visão com IA de cada milímetro.
Como é, na realidade, uma planta de extrusão moderna
Se ainda imagina uma planta de extrusão de alumínio no estrangeiro como um barracão sombrio cheio de operadores a arrancar perfis quentes de uma prensa enferrujada com um alicate, há muito que devia atualizar essa imagem. Essa fábrica existiu com certeza, e provavelmente ainda existe em algum lugar. Mas as plantas que hoje abastecem, a nível mundial, os setores da energia solar, do veículo elétrico e da automatização industrial parecem-se mais com centros de dados com uma fundição acoplada. A automatização não está a substituir pessoas. Está a substituir a inconsistência.
As perguntas que todo o diretor de compras faz
Se já se abasteceu de alumínio extrudido a nível global, é provável que tenha percorrido estas perguntas durante a avaliação de risco:
- A qualidade estrutural é realmente consistente, ou estou a jogar aos dados em cada contentor?
- O que acontece ao controlo dimensional se um supervisor de turno experiente sair da linha?
- Estamos apenas a comprar mão de obra barata que se vai evaporar no momento em que os salários locais subirem?
Estas preocupações não são injustas; nascem de décadas de história da cadeia de abastecimento. A resposta hoje é fundamentalmente diferente de há dez anos, e a força motriz é a automatização ao nível do chão de fábrica.
O verdadeiro inimigo nunca foi a mão de obra. Foi a variação.
Existe uma narrativa preguiçosa de que as fábricas só competem com base em salários horários baixos. Existem vantagens de custo localizadas, mas essa diferença tem vindo a reduzir-se há uma década. O que destrói a margem de um comprador não é o valor da hora do técnico que opera a serra. É o que acontece quando um operador tem um dia mau.
Se um tarugo é carregado na prensa ligeiramente mais frio do que a especificação, ou se a velocidade do êmbolo é forçada um pouco para cumprir uma quota de turno, o perfil resultante pode parecer visualmente impecável. Mas a estrutura de grão interna foi alterada. Seis meses mais tarde, um quadro estrutural fotovoltaico instalado num ambiente de ventos fortes desenvolve uma fissura por tensão que remonta a esse único lote inconsistente. A verdadeira ameaça à sua cadeia de abastecimento é a variação metalúrgica e dimensional - e a variação é exatamente aquilo que a automatização foi concebida para eliminar.
Três áreas em que a automatização alterou a métrica
1. A prensa de extrusão: do tato humano à retroalimentação em circuito fechado
O método antigo baseava-se inteiramente na intuição. Um operador avaliava a temperatura do tarugo pela cor do seu brilho incandescente e ajustava a velocidade do êmbolo observando como o perfil saía para a mesa de saída. Um operador exímio conseguia produzir perfis excelentes; um operador cansado ou distraído podia produzir sucata oculta que passava os controlos visuais e falhava um ensaio de tração.
Hoje, termopares integrados e pirómetros de infravermelhos monitorizam a temperatura do tarugo com uma margem de mais ou menos 5 graus Celsius. Controladores em circuito fechado ajustam a potência do aquecimento por indução em tempo real, e a velocidade da prensa é modulada dinamicamente com base em leituras contínuas da temperatura de saída.
O resultado é que cada metro de perfil que sai da prensa é processado em condições térmicas e mecânicas efetivamente idênticas. A resistência à tração, a tensão de cedência e o alongamento mantêm-se estáveis em todo o lote - não porque o operador seja um génio, mas porque o circuito de controlo não permite que o equipamento se desvie.
2. Centros de maquinagem CNC: a morte do «mais ou menos»
A furação de ranhuras de montagem ou a fresagem de detalhes de precisão era uma operação manual que envolvia gabaritos locais, berbequins manuais e fitas métricas. As tolerâncias de posição rondavam mais ou menos 0,5 mm num bom dia. Quando essas peças chegavam ao terreno, os instaladores descobriam que os furos não estavam alinhados com as calhas de fixação, furam novos furos à força no local, riscavam a anodização protetora e anulavam a garantia estrutural.
Esse fluxo de trabalho passou agora pelos centros de maquinagem CNC multi-eixo automatizados. Barras extrudidas de seis metros entram automaticamente na cabina, onde vários fusos furam, roscam e fresam numa única passagem contínua. A precisão da posição dos furos é mantida estritamente a mais ou menos 0,15 mm, lote após lote. A máquina não sofre fadiga depois do almoço e não consegue tomar atalhos. Os operadores que antes empunhavam berbequins manuais são agora técnicos que programam os conjuntos CNC e gerem o ciclo de vida das ferramentas de precisão.
3. Sistemas de visão com IA: uma inspeção que nunca pestaneja
Durante décadas, a barreira final contra os defeitos de superfície em perfis anodizados ou revestidos a pó foi um inspetor junto a uma mesa de luz, a ver o metal passar. Ao fim de um turno longo, a atenção humana dispersa-se. Uma leve linha de fieira, um risco microscópico ou um ponto localizado de oxidação passa despercebido - até apanhar a luz do sol numa fachada de um arranha-céus.
As matrizes de visão para inspeção de superfície assistidas por IA não se distraem. Câmaras de alta velocidade e alta resolução varrem cada milímetro de superfície, e classificadores de aprendizagem automática treinados com milhares de perfis de defeitos de superfície sinalizam instantaneamente riscos, aderência de metal e variação de cor. O sistema registra a coordenada exata, o comprimento e a gravidade de cada anomalia, gerando um mapa de defeitos para todo o lote de produção. Os defeitos são detetados e isolados no chão de fábrica, muito antes de poderem chegar a um contentor marítimo.
Os dados de processo estrutural como vantagem competitiva
A automatização é importante para um comprador não porque as máquinas sejam impressionantes, mas por causa daquilo que produzem para além do metal: dados de processo. Uma prensa em circuito fechado, uma célula CNC e uma matriz de visão criam, em conjunto, um registo ao nível do lote das condições térmicas, dimensionais e de superfície que originaram a peça. É esse registo que torna uma reclamação defensável e uma nova encomenda repetível.
| Fase do processo | Capacidade da era manual | Capacidade automatizada |
|---|---|---|
| Controlo do aquecimento do tarugo | Avaliado pela cor do brilho e pelo tato do operador | Termopares e pirómetros de infravermelhos com uma margem de mais ou menos 5 graus Celsius |
| Controlo da velocidade da prensa | Ajustado a olho na mesa de saída | Modulação em circuito fechado a partir de leituras contínuas da temperatura de saída |
| Posição de maquinagem | Berbequins manuais, gabaritos e fitas, cerca de mais ou menos 0,5 mm | CNC multi-eixo em barras de seis metros, mantido a mais ou menos 0,15 mm |
| Inspeção de superfície | Verificação visual numa mesa de luz | Matrizes de visão com IA, com coordenadas e gravidade dos defeitos registadas |
O que perguntar a qualquer fornecedor, em qualquer lugar
- Como é controlada a temperatura do tarugo e qual é a tolerância documentada?
- A velocidade da prensa é definida pelo julgamento do operador ou por um controlador em circuito fechado?
- Que tolerância de posição é garantida nas características maquinadas, e é verificada por lote?
- Como é inspecionada a qualidade da superfície, e pode fornecer os dados de defeitos do meu último carregamento?
- Pode fornecer relatórios de inspeção rastreáveis, e não apenas um certificado de conformidade?
O essencial
O estereótipo da mão de obra barata descreve uma cadeia de abastecimento que existiu genuinamente. Já não descreve as plantas que conquistam negócios nos setores solar, dos veículos elétricos e da automatização, porque esses clientes não estão a comprar horas - estão a comprar repetibilidade. As fábricas que investiram no controlo em circuito fechado e na inspeção automatizada fizeram-no precisamente porque os compradores sofisticados deixaram de recompensar qualquer outra coisa.
Avaliações de clientes
Nenhuma avaliação ainda — seja o primeiro a avaliar O seu estereótipo de «alumínio chinês barato» está 10 anos desatualizado: como a automatização está a reescrever as regras da qualidade da extrusão.
Escreva uma avaliação
A nossa equipa lê as avaliações antes que apareçam aqui, geralmente dentro de um dia útil de trabalho. Publicamos o que os clientes escrevem; removemos apenas spam e abuso.
Continue a ler
 Insights
A Europa Já Não Consegue Produzir o Seu Próprio Alumínio — Como Será 2026–2030 para os Compradores B2B
A autossuficiência europeia de alumínio primário caiu abaixo de 13%, o conflito no Médio Oriente retirou 2,3 Mt de oferta e o prémio do…
Ler artigo arrow_forward Insights
starDestaque
A Rutura Estrutural no Alumínio Global
A China atingiu o seu teto de 45 Mt de alumínio, a Guiné sinalizou um limite às exportações, a Rusal está sancionada e uma fundição do…
Ler artigo arrow_forward Insights
starDestaque
Tarifas, I&D e o Mito da Fábrica Chinesa Frágil
Quatro manchetes do WSJ, do New York Times e do Nikkei parecem contradizer-se entre si. Lidas em conjunto, explicam porque é que a produção…
Ler artigo arrow_forward