
Tu estereotipo del "aluminio chino barato" lleva 10 años obsoleto: cómo la automatización está reescribiendo las reglas de la calidad de la extrusión
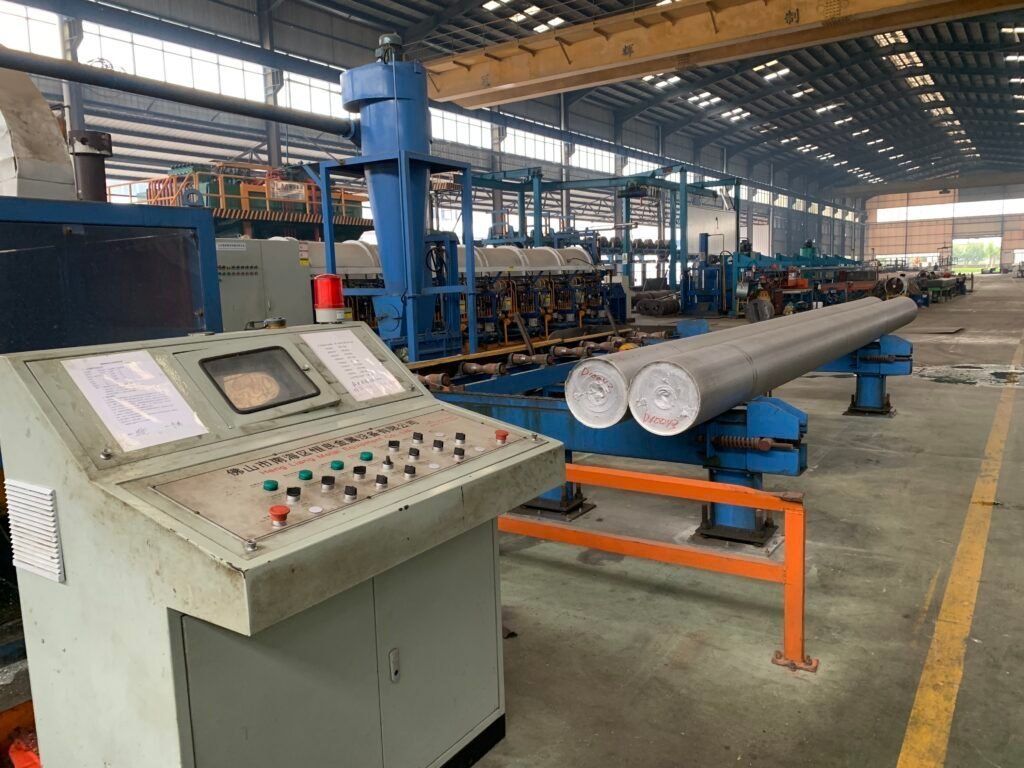
La automatización no está sustituyendo a las personas en las plantas de extrusión modernas, está sustituyendo la inconsistencia: control de tochos en circuito cerrado con una tolerancia de 5 grados Celsius, mecanizado CNC ajustado a 0.15 mm e inspección por visión con IA de cada milímetro.
Cómo es realmente una planta de extrusión moderna
Si todavía te imaginas una planta de extrusión de aluminio en el extranjero como una nave oscura llena de operarios que arrancan perfiles calientes de una prensa oxidada con unas tenazas, hace mucho que deberías actualizar esa idea. Esa fábrica existió sin duda, y probablemente todavía exista en algún lugar. Pero las plantas que hoy abastecen a los sectores globales de la energía solar, el vehículo eléctrico y la automatización industrial se parecen más a centros de datos con una fundición adosada. La automatización no está sustituyendo a las personas. Está sustituyendo la inconsistencia.
Las preguntas que se hace todo director de compras
Si alguna vez has comprado aluminio extruido a escala global, es probable que hayas repasado estas preguntas durante la evaluación de riesgos:
- ¿La calidad estructural es realmente consistente, o estoy jugando a los dados con cada contenedor?
- ¿Qué ocurre con el seguimiento dimensional si un supervisor de turno experimentado deja la línea?
- ¿Estamos comprando simplemente mano de obra barata que se esfumará en cuanto suban los salarios locales?
No son preocupaciones injustificadas; nacen de décadas de historia de las cadenas de suministro. La respuesta actual es radicalmente distinta a la de hace diez años, y el motor del cambio es la automatización integral de planta.
El verdadero enemigo nunca fue la mano de obra. Fue la variación.
Existe un relato perezoso según el cual las fábricas solo compiten por salarios por hora bajos. Las ventajas de coste localizadas existen, pero esa brecha lleva una década cerrándose. Lo que destruye el margen de un comprador no es la tarifa horaria del técnico que maneja la sierra. Es lo que ocurre cuando un operario tiene un mal día.
Si un tocho se carga en la prensa a una temperatura ligeramente inferior a la especificada, o si la velocidad del empujador se fuerza un poco demasiado para alcanzar la cuota del turno, el perfil resultante puede parecer visualmente impecable. Pero la estructura interna del grano ha cambiado. Seis meses después, un marco estructural fotovoltaico instalado en un entorno de vientos fuertes desarrolla una fisura por tensión que se remonta a ese único lote inconsistente. La verdadera amenaza para tu cadena de suministro es la variación metalúrgica y dimensional, y la variación es exactamente lo que la automatización está diseñada para eliminar.
Tres áreas en las que la automatización cambió la métrica
1. La prensa de extrusión: del tacto humano a la realimentación en circuito cerrado
El método antiguo dependía por completo de la intuición. El operario juzgaba la temperatura del tocho por el color de su incandescencia y ajustaba la velocidad del empujador observando cómo el perfil salía a la mesa de salida. Un operario experto podía producir perfiles excelentes; uno cansado o distraído podía generar desecho oculto que superaba las comprobaciones visuales y fallaba un ensayo de tracción.
Hoy, los termopares integrados y los pirómetros de infrarrojos controlan la temperatura del tocho con una precisión de más o menos 5 grados Celsius. Los controladores de circuito cerrado ajustan la potencia del calentamiento por inducción en tiempo real, y la velocidad de la prensa se modula dinámicamente en función de las lecturas continuas de temperatura a la salida.
El resultado es que cada metro de perfil que sale de la prensa se procesa bajo condiciones térmicas y mecánicas efectivamente idénticas. La resistencia a la tracción, el límite elástico y el alargamiento se mantienen estables a lo largo del lote, no porque el operario sea un genio, sino porque el bucle de control no permite que el equipo se desvíe.
2. Centros de mecanizado CNC: la muerte del "más o menos"
Taladrar ranuras de montaje o fresar características de precisión solía ser una operación manual con plantillas locales, taladros de mano y cintas métricas. Las tolerancias de posición rondaban más o menos 0.5 mm en un buen día. Cuando esas piezas llegaban a la obra, los instaladores descubrían que los orificios no coincidían con los carriles de seguimiento, taladraban otros nuevos a la fuerza en el sitio, rayaban el anodizado protector e invalidaban la garantía estructural.
Ese flujo de trabajo pasa ahora por centros de mecanizado CNC multieje automatizados. Las barras extruidas de seis metros se alimentan automáticamente al recinto, donde varios husillos taladran, roscan y fresan en una sola pasada continua. La precisión de la posición de los orificios se mantiene estrictamente en más o menos 0.15 mm, lote tras lote. La máquina no se cansa después de comer y no puede tomar atajos. Los operarios que antes sostenían taladros manuales ahora son técnicos que programan los conjuntos CNC y gestionan la vida útil de las herramientas de precisión.
3. Sistemas de visión con IA: una inspección que nunca parpadea
Durante décadas, la última barrera contra los defectos superficiales en perfiles anodizados o con recubrimiento en polvo era un inspector ante una mesa de luz, observando pasar el metal. Tras un turno largo, la atención humana se dispersa. Una línea de hilera tenue, un arañazo microscópico o una mancha localizada de oxidación pasan desapercibidos, hasta que la luz del sol los delata en la fachada de un rascacielos.
Los conjuntos de visión para inspección superficial basados en IA no se dispersan. Cámaras de alta velocidad y alta resolución escanean cada milímetro de superficie, y clasificadores de aprendizaje automático entrenados con miles de perfiles de defectos superficiales señalan al instante arañazos, pegados y variaciones de color. El sistema registra la coordenada exacta, la longitud y la gravedad de cada anomalía, y genera un mapa de defectos para todo el lote de producción. Los defectos se detectan y se aíslan en la planta, mucho antes de que puedan llegar a un contenedor marítimo.
Los datos de proceso estructural como ventaja competitiva
La automatización importa al comprador no porque las máquinas sean impresionantes, sino por lo que producen además de metal: datos de proceso. Una prensa de circuito cerrado, una célula CNC y un conjunto de visión crean juntos un registro a nivel de lote de las condiciones térmicas, dimensionales y superficiales que dieron forma a la pieza. Ese registro es lo que hace defendible una reclamación y repetible un nuevo pedido.
| Etapa del proceso | Capacidad de la era manual | Capacidad automatizada |
|---|---|---|
| Control del calentamiento del tocho | Juzgado por el color de la incandescencia y el tacto del operario | Termopares y pirómetros de infrarrojos con precisión de más o menos 5 grados Celsius |
| Control de la velocidad de la prensa | Ajustado a ojo en la mesa de salida | Modulación en circuito cerrado a partir de lecturas continuas de temperatura a la salida |
| Posición de mecanizado | Taladros de mano, plantillas y cintas, en torno a más o menos 0.5 mm | CNC multieje sobre barras de seis metros, mantenido en más o menos 0.15 mm |
| Inspección superficial | Comprobación visual en una mesa de luz | Conjuntos de visión con IA que registran coordenadas y gravedad de los defectos |
Qué preguntar a cualquier proveedor, en cualquier lugar
- ¿Cómo se controla la temperatura del tocho y cuál es la tolerancia documentada?
- ¿La velocidad de la prensa la fija el criterio del operario o un controlador de circuito cerrado?
- ¿Qué tolerancia de posición se garantiza en las características mecanizadas y se verifica por lote?
- ¿Cómo se inspecciona la calidad superficial y puede facilitar los datos de defectos de mi último envío?
- ¿Puede proporcionar informes de inspección trazables, y no solo un certificado de conformidad?
La conclusión
El estereotipo de la mano de obra barata describe una cadena de suministro que existió de verdad. Ya no describe a las plantas que se están adjudicando el negocio de la energía solar, el vehículo eléctrico (VE) y la automatización, porque esos clientes no compran horas, compran repetibilidad. Las fábricas que invirtieron en control en circuito cerrado e inspección automatizada lo hicieron precisamente porque los compradores sofisticados dejaron de premiar cualquier otra cosa.
Opiniones de clientes
Aún no hay reseñas — sea el primero en opinar Tu estereotipo del "aluminio chino barato" lleva 10 años obsoleto: cómo la automatización está reescribiendo las reglas de la calidad de la extrusión.
Escriba una reseña
Nuestro equipo lee las reseñas antes de publicarlas aquí, normalmente en un día laborable. Publicamos lo que escriben los clientes; solo eliminamos el spam y los abusos.
Seguir leyendo
 Insights
Europa ya no puede fabricar su propio aluminio: cómo será el periodo 2026–2030 para los compradores B2B
La autosuficiencia europea de aluminio primario ha caído por debajo del 13%, el conflicto de Oriente Medio ha eliminado 2.3 Mt de…
Leer artículo arrow_forward Insights
starDestacado
La ruptura estructural del aluminio mundial
China alcanzó su techo de 45 Mt de aluminio, Guinea señaló un límite a las exportaciones, Rusal está sancionada y una fundición del Golfo…
Leer artículo arrow_forward Insights
starDestacado
Aranceles, I+D y el mito de la frágil fábrica china
Cuatro titulares del WSJ, el New York Times y Nikkei parecen contradecirse entre sí. Leídos en conjunto, explican por qué la producción…
Leer artículo arrow_forward