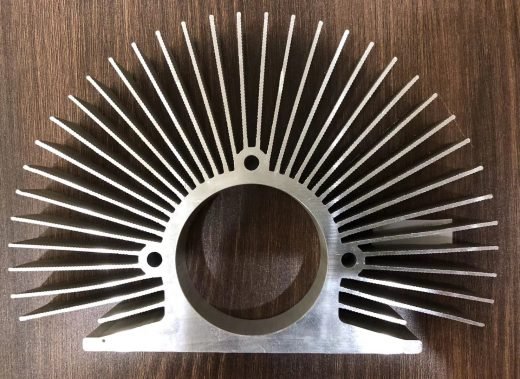
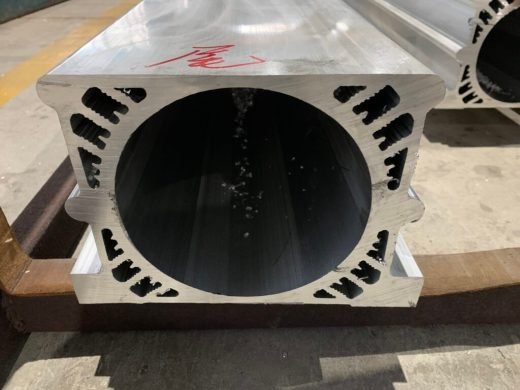
Disipadores extruidos a medida, diseñados a partir de su especificación térmica
Extruimos perfiles de disipador de aluminio con la sección transversal exacta que exige su diseño térmico. Puede enviarnos un plano 3D, un croquis de la sección o simplemente las cifras: carga térmica en vatios, temperatura ambiente, temperatura máxima de unión y modo de refrigeración. Nuestros ingenieros de matrices evalúan la altura de aleta, la relación entre aletas, el paso, el espesor de base y la tolerancia frente a lo que realmente es extruible en 6063-T5 a velocidad de producción. Si un detalle no se va a rellenar correctamente o la lengüeta de la matriz no soportará la producción, se lo decimos antes de que nadie corte acero, y proponemos una alternativa que ofrece el mismo rendimiento térmico.
Entre las aplicaciones típicas figuran farolas LED, luminarias tipo campana y proyectores, inversores de potencia, sistemas SAI, variadores de frecuencia, refrigeradores de CPU y GPU y cargadores de a bordo para VE.
Por qué el 6063-T5 es la aleación por defecto
El aluminio puro conduce mejor el calor, en torno a 230 W/m·K frente a unos 200 W/m·K del 6063, pero es demasiado blando. Si se extruyen aletas finas con 1050 o 1060, se doblan al salir de la matriz o se deforman la primera vez que alguien manipula la pieza. El 6063-T5 le ofrece aproximadamente el 85% de la conductividad térmica con la resistencia mecánica suficiente para fabricar y utilizar el componente. Ese es el equilibrio por el que ha optado el sector, y es nuestro estándar para disipadores. El 6061-T6 está disponible cuando el disipador también actúa como elemento estructural o debe soldarse, y el 6005A-T6 conviene a conjuntos de bastidor soldados.
Geometría de aletas: capacidad real, no una lista de deseos
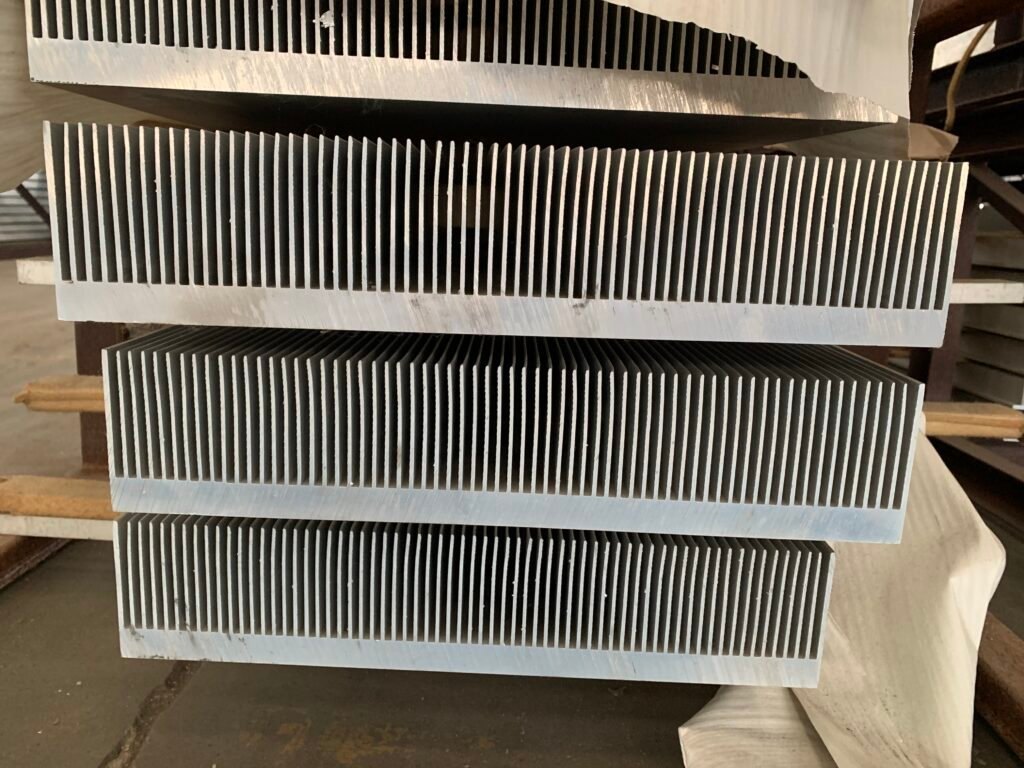
Los límites de densidad de aletas dependen de la altura de la aleta, no solo del paso. Una aleta de menos de 10 mm de altura admite un paso ajustado de 1.5 a 2 mm. Si lleva la altura de aleta a 50 mm, necesitará una separación de unos 3 a 5 mm, porque el acero de la matriz que forma cada hueco necesita material suficiente para soportar la presión de extrusión sin agrietarse. Rangos prácticos: paso de aletas desde 2.5 mm estándar con un mínimo de 1.5 mm; altura de aleta de hasta 50 mm, y 80 mm con un diseño de troquel cuidadoso; espesor de punta de aleta de 0.5 mm o más tal como se extruye; espesor de base de 2 mm a 20 mm; anchura de perfil de 10 mm a 300 mm, y las secciones más anchas requieren una prensa mayor. Si su diseño se sale de estos rangos, envíe el plano de todos modos. A veces basta un pequeño cambio en los radios de esquina o en el afinado de las aletas para situarlo dentro de los límites de extrusión.
Tres formas de conformar las aletas
La extrusión directa es la opción principal. Las aletas y la base salen como una sola pieza maciza de aluminio, sin unión y sin resistencia térmica de contacto entre aleta y base. Conviene a alturas de aleta inferiores a 50 mm y espesores de punta superiores a 0.5 mm, con el coste más bajo y la mayor velocidad de producción.
El fresado CNC (skiving) cubre lo que la extrusión no puede. Extruimos un tocho con aletas más gruesas y las rebajamos en una máquina de skiving hasta dejarlas entre 0.2 mm y 0.4 mm. Así se fabrican los refrigeradores de CPU de altas prestaciones y los disipadores de servidor.
Las aletas pegadas o insertadas sirven para disipadores muy grandes, como accionamientos industriales, máquinas de soldar e inversores de tracción, donde la altura de aleta supera lo que resulta práctico en una sola extrusión. Las aletas individuales se pegan o se prensan mecánicamente en una placa base ranurada, lo que aporta una gran superficie sin la complejidad y el coste de la matriz de un perfil gigante.
Acabado superficial y calor radiado
Un disipador tanto convecta como radia, y el aspecto de la radiación suele pasarse por alto. El acabado de extrusión tiene una emisividad de aproximadamente 0.05 a 0.10, suficiente para la refrigeración forzada en recinto cerrado. El anodizado negro alcanza unos 0.85 a 0.90 y aporta una ganancia real y medible del 10 al 15% en convección natural; con aire forzado a alta velocidad la diferencia se reduce a un 3 a 5% aproximadamente. El anodizado duro ofrece en torno a 0.80, junto con aislamiento eléctrico y una superficie muy duradera. El granallado más anodizado supera 0.90. Una regla sencilla: si el disipador depende de la convección natural, anodícelo en negro. El anodizado se realiza en nuestras instalaciones en negro, plata natural, champán y bronce.
Mecanizado, planitud y ranuras para tubos de calor
Las superficies de montaje tal como se extruyen presentan una planitud de unos 0.2 mm por cada 100 mm, suficiente para muchas aplicaciones. Los clientes de electrónica de potencia normalmente necesitan algo mejor, así que fresamos la base después de la extrusión y mantenemos una planitud de 0.05 mm o menos en toda la cara de montaje, lo bastante plana para una capa de interfaz térmica fina y uniforme. Los trabajos secundarios en nuestro propio taller CNC incluyen corte a medida con 0.1 mm, taladrado y roscado de M2.5 a M6, desbarbado y limpieza para que las piezas lleguen listas para manipular. También podemos extruir una ranura semicircular o circular en la base para alojar un tubo de calor, en los diámetros habituales de 6 mm, 8 mm y 10 mm, conformada en la misma pasada que el perfil.
Pedidos
El pedido mínimo es de 500 kg por perfil. Los perfiles de disipador pesan poco por metro, así que suele ser un lote significativo; el prototipado con un troquel existente puede ser más pequeño. La longitud estándar es de 6 m, cortada a medida desde 100 mm, con hasta 7 m extruidos. Los perfiles se protegen con film de PE en línea y se embalan en palés. Las producciones se realizan bajo un sistema de calidad ISO 9001:2015.

 Aluminio industrial