
6063 vs. 6061 Aluminio: la guía definitiva de propiedades, rendimiento y selección de material
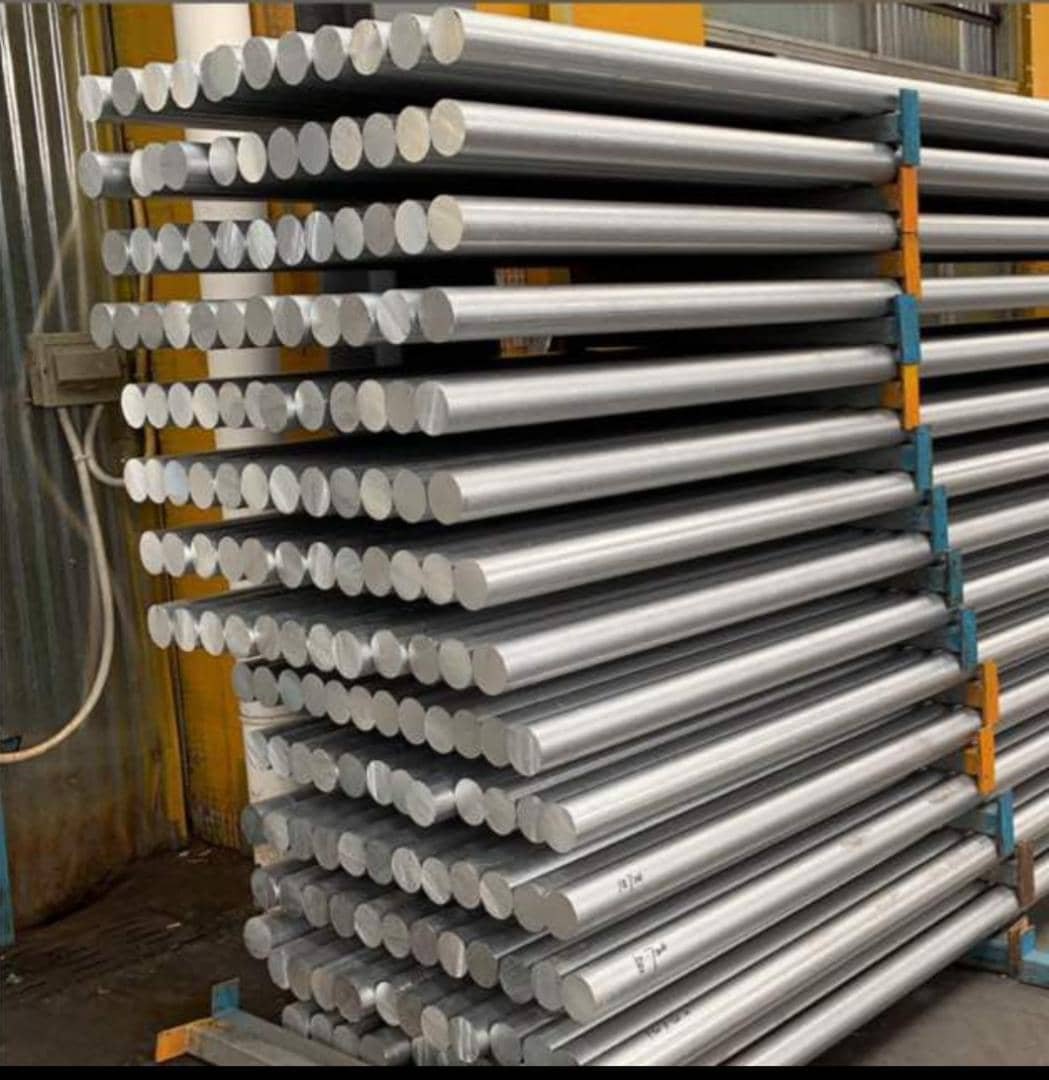
El 6063 se extruye rápido y anodiza brillante; el 6061-T6 ofrece aproximadamente un 80 por ciento más de resistencia a tracción. Una comparación detallada de química, designaciones de temple, velocidad de extrusión, soldadura y coste para decidir qué aleación necesita su sección.
En resumen
Elija el 6063 cuando el trabajo requiera secciones transversales intrincadas, paredes delgadas y una superficie estética impecable: marcos de ventanas y puertas, molduras, lamas de persiana y disipadores de calor con aletas densas. Elija el 6061 cuando el perfil soporte carga real y la resistencia sea lo dominante: bastidores industriales, soportes de servicio pesado, componentes de automoción, bases de máquinas y plataformas estructurales. Ambas son aleaciones de magnesio-silicio de la serie 6000, y la diferencia entre ellas depende enteramente de cuánto elemento de aleación esté dispuesta a añadir la fundición.
Química: por qué dos aleaciones hermanas se comportan de forma tan distinta
La proporción de elementos de aleación marca los límites de lo que el metal puede hacer. La tabla siguiente refleja los rangos registrados estándar de cada aleación.
| Elemento | 6063 | 6061 | Efecto práctico |
|---|---|---|---|
| Silicio (Si) | 0.20-0.60% | 0.40-0.80% | El silicio liga el magnesio en precipitados de Mg2Si, la fuente de resistencia tras el envejecimiento |
| Magnesio (Mg) | 0.45-0.90% | 0.80-1.20% | El 6061 contiene casi el doble de magnesio, lo que eleva el límite elástico y la dureza |
| Hierro (Fe) | 0.35% máx. | 0.70% máx. | El 6063 limita el hierro de forma estricta para mantener la superficie extruida lisa y sin vetas |
| Cobre (Cu) | 0.10% máx. | 0.15-0.40% | El cobre refuerza el 6061, pero reduce ligeramente la resistencia a la corrosión y el brillo del anodizado |
| Aluminio (Al) | Resto | Resto | Ambas son predominantemente aluminio; las diferencias de rendimiento provienen de los elementos traza anteriores |
Propiedades mecánicas en los temples que realmente comprará
T5 significa que el perfil se enfría a la salida de la prensa y luego se envejece artificialmente, sin un tratamiento de solución aparte. T6 significa que recibe un tratamiento térmico de solución y después un envejecimiento artificial, lo que cuesta más y ofrece más. El T66 es un temple europeo más estricto, especificado con mínimos garantizados más altos que un T6 ordinario para la misma aleación.
| Propiedad | 6063-T5 | 6063-T6 | 6061-T6 |
|---|---|---|---|
| Resistencia a tracción (mín.) | 160 MPa | 205 MPa | 290 MPa |
| Límite elástico (mín.) | 110 MPa | 180 MPa | 240 MPa |
| Alargamiento (mín.) | 8% | 8% | 8-10% |
| Uso típico | Marcos arquitectónicos, molduras, disipadores de calor | Marcos con carga, barandillas, molduras estructurales | Bastidores de máquinas, soportes, estructuras de vehículos |
El titular es sencillo: el 6061-T6 ofrece aproximadamente un 80 por ciento más de resistencia a tracción que el 6063-T5, y cerca de un 40 por ciento más que el 6063-T6. Por eso los ingenieros estructurales recurren a él, y por eso los extrusores a veces hacen una mueca cuando lo hacen.
Extrusabilidad y libertad de diseño
El 6063 fluye, el 6061 se resiste
El 6063 tiene una excelente fluidez en caliente. Se extruye en secciones huecas complejas, multicavidad y de pared delgada a gran velocidad, razón por la cual prácticamente todos los sistemas arquitectónicos de ventanas, puertas y muros cortina del mundo se basan en él. El 6061 se deforma con mucha más resistencia, por lo que la prensa va más despacio, las matrices huecas son más propensas a problemas de cámara de soldadura y las almas delgadas en formas complejas se agrietan con más facilidad.
Acabado superficial y respuesta al anodizado
Como el 6063 limita el hierro y está esencialmente libre de cobre, su capa anódica se mantiene clara, brillante y uniforme. El 6061, con más hierro y cobre, tiende a anodizar hacia un gris algo más apagado y es mucho menos tolerante con pequeñas variaciones químicas en la palanquilla. Si el componente va a estar a la vista y anodizado, esa diferencia suele decidir por sí sola la cuestión del material.
Soldabilidad
Ambas aleaciones se sueldan de forma fiable con procesos TIG o MIG. La diferencia está en lo que ocurre después: la zona afectada térmicamente del 6061-T6 pierde buena parte de su resistencia y a menudo necesita un tratamiento térmico posterior a la soldadura para recuperarla, mientras que el 6063 se suelda con limpieza y se emplea habitualmente para marcos decorativos de baja tensión sin ningún tratamiento posterior a la soldadura.
Corrosión, mecanizado y coste
El contenido de cobre casi nulo del 6063 le confiere una excelente resistencia a la corrosión en servicio exterior normal. El 6061 pierde un poco de ese margen por su adición de cobre, pero sigue siendo totalmente apto para trabajos estructurales en exterior con un acabado adecuado. Donde el 6061 gana con claridad es en el mecanizado: su mayor dureza produce virutas más limpias, mejor acabado superficial tras el corte y tolerancias alcanzables más ajustadas en operaciones secundarias.
El coste juega en contra del 6061 de dos maneras. Su palanquilla suele llevar una prima de aproximadamente un 10 a 15 por ciento sobre la del 6063 y, como se extruye más despacio, también cuesta más por metro producirlo y castiga más las matrices. En grandes volúmenes de perfiles complejos, esa diferencia es dinero real.
Qué aleación para cada aplicación
| Aplicación | Opción por defecto sensata |
|---|---|
| Marcos de ventanas y puertas, molduras arquitectónicas | 6063-T5 |
| Lamas y fachadas anodizadas a la vista | 6063-T5 o 6063-T6 |
| Disipadores de calor para LED y electrónica de potencia | 6063-T5 con geometría de aletas densa |
| Carriles de montaje solar y barandillas estructurales | 6005A-T5, o 6063-T6 para cargas más ligeras |
| Carrocerías de camión, bastidores de remolque, estructuras soldadas | 6061-T6 o 6005A-T6 |
| Bastidores y soportes de máquinas industriales | 6061-T6 |
Reglas prácticas de selección
- Empiece con el 6063-T5 y suba solo cuando un cálculo de flecha o de tensión se lo exija.
- Si la sección es compleja y de pared delgada, prefiera un temple más resistente de una aleación fácil de extruir antes que cambiar al 6061.
- Si la pieza es soldada y estructural, compruebe las propiedades en estado soldado, no las del metal base.
- Si el acabado a la vista es anodizado y el color es crítico, mantenga bajos el hierro y el cobre en todo el pedido, no solo en la primera palanquilla.
- Si el perfil se mecaniza en su mayor parte después, sopese la mejor mecanibilidad del 6061 frente al coste de su palanquilla y de su extrusión.
Preguntas frecuentes
¿Es el 6061 más resistente que el 6063 en todos los temples?
Sí. Incluso el estado 6061-T4 supera al 6063-T6 en límite elástico, y el 6061-T6 es más resistente que cualquier temple de 6063 de uso comercial habitual. La contrapartida es siempre la extrusabilidad, la calidad superficial y el coste.
¿Puedo mezclar 6063 y 6061 en un mismo conjunto?
Sí puede, y es habitual. Tenga en cuenta el contacto entre metales distintos donde haya humedad y sepa que las dos aleaciones responden de forma diferente al anodizado, por lo que la coincidencia de color entre ellas es imperfecta.
¿Necesita el 6061 una matriz diferente?
En la práctica, normalmente sí: se ajustan las longitudes de apoyo, la velocidad de extrusión y el enfriamiento, y muchas plantas mantienen una filosofía de útiles distinta para el trabajo con 6061 en lugar de forzar más las matrices de 6063.
Opiniones de clientes
Aún no hay reseñas — sea el primero en opinar 6063 vs. 6061 Aluminio: la guía definitiva de propiedades, rendimiento y selección de material.
Escriba una reseña
Nuestro equipo lee las reseñas antes de publicarlas aquí, normalmente en un día laborable. Publicamos lo que escriben los clientes; solo eliminamos el spam y los abusos.
Seguir leyendo
 Knowledge
Códigos HS y antidumping en la extrusión de aluminio: qué determina su arancel
Las perfiles de aluminio se clasifican en tres partidas, y la que declare determina si se aplica el derecho antidumping. Guía práctica…
Leer artículo arrow_forward Knowledge
Acabados superficiales del perfil de aluminio: anodizado, recubrimiento en polvo y PVDF
El anodizado, el recubrimiento en polvo, el PVDF, la electroforesis, la imitación de madera y los acabados mecánicos se especifican con…
Leer artículo arrow_forward Knowledge
Carcasas de motor extruidas frente a fundidas por inyección: guía del ingeniero para elegir
La extrusión ofrece un metal denso y soldable y aletas altas; la fundición inyectada ofrece jefes complejos y forma casi final. Una…
Leer artículo arrow_forward