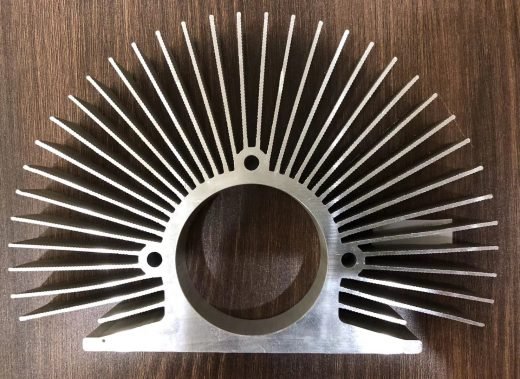
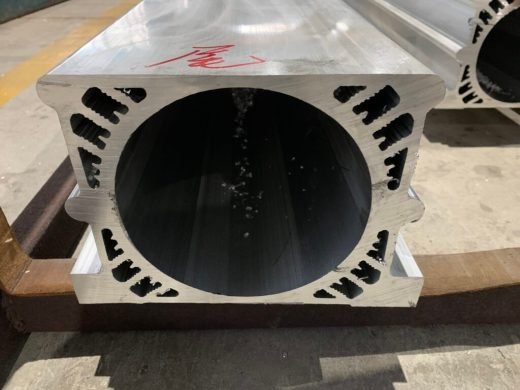
مقاطع مشتّتات حرارة مخصّصة مهندَسة من مواصفتك الحرارية
نبثق مقاطع مشتّتات الحرارة من الألومنيوم بالمقطع العرضي الدقيق الذي يتطلبه تصميمك الحراري. يمكنك إرسال رسم ثلاثي الأبعاد، أو مخطط للمقطع العرضي، أو ببساطة الأرقام: الحمل الحراري بالواط، ودرجة حرارة المحيط، وأقصى درجة حرارة للوصلة، وطريقة التبريد. ويقيّم مهندسو القوالب لدينا ارتفاع الزعنفة ونسبة الزعنفة إلى الزعنفة والمحركات الخطوية وسماكة القاعدة والتفاوت في مقابل ما يمكن بثقه فعلًا من 6063-T5 بسرعة الإنتاج. وإذا لم يكن ملمح ما قابلًا للتشكيل السليم، أو لم يصمد لسان القالب أثناء التشغيلة، نقول ذلك قبل أن يقطع أحد الفولاذ، ونقترح بديلًا يحقق الأداء الحراري نفسه.
تشمل التطبيقات النموذجية مصابيح الشوارع LED ومصابيح الإضاءة العالية (high bay) والكاشفة، ومحولات الطاقة، وأنظمة UPS، ومحركات التردد المتغير، ومبرّدات CPU و GPU، وشواحن السيارات الكهربائية المدمجة.
لماذا تُعدّ 6063-T5 السبيكة الافتراضية
الألومنيوم النقي يوصل الحرارة أفضل، بنحو 230 W/m·K مقابل نحو 200 W/m·K للسبيكة 6063، لكنه ليّن جدًا. فإذا بثقت زعانف رقيقة من 1050 أو 1060، فإنها تنطوي عند خروجها من القالب، أو تنحني من أول مرة يتناول فيها أحد القطعة. أما 6063-T5 فتمنحك نحو 85 % من التوصيل الحراري مع مقاومة ميكانيكية كافية لتصنيع المكوّن واستخدامه. وهذه هي المقايضة التي استقرّت عليها الصناعة، وهي معيارنا لمشتّتات الحرارة. وتتوفر 6061-T6 حيث يعمل المشتّت أيضًا كعنصر إنشائي أو يحتاج إلى لحام، وتناسب 6005A-T6 تجميعات الإطارات الملحومة.
هندسة الزعانف: قدرة حقيقية لا قائمة أمنيات
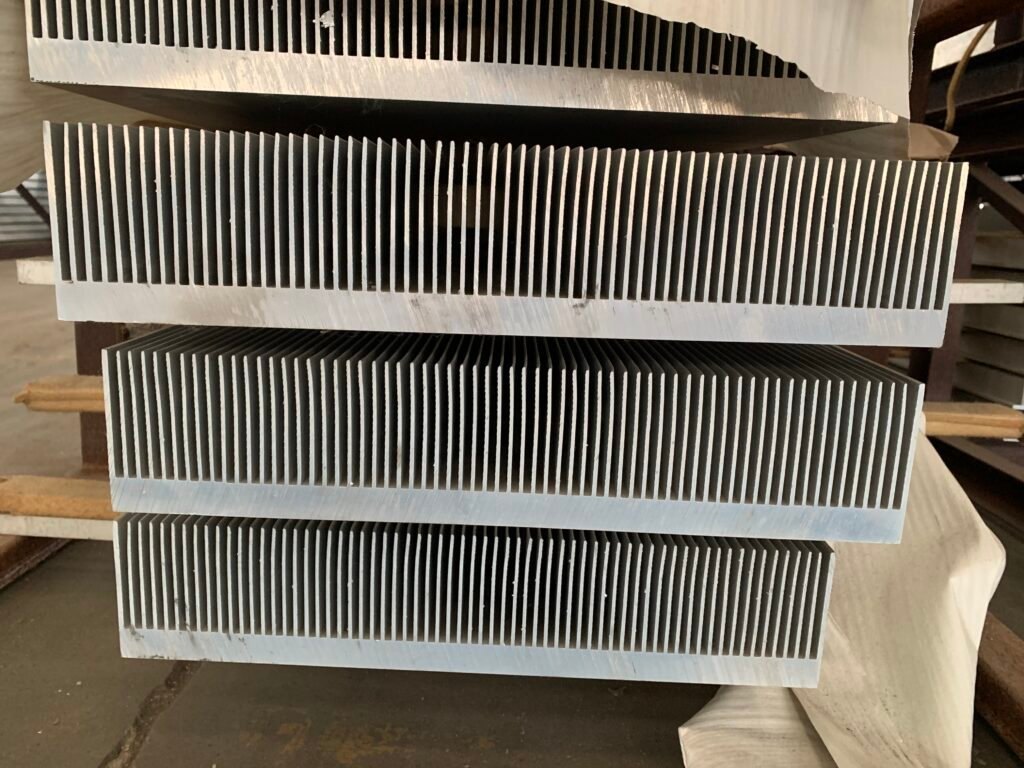
تعتمد حدود كثافة الزعانف على ارتفاع الزعنفة لا على الخطوة وحدها. فالزعنفة التي يقل ارتفاعها عن 10 mm يمكنها أن تحتفظ بخطوة ضيقة من 1.5 إلى 2 mm. وارفع ارتفاع الزعنفة إلى 50 mm فتحتاج إلى تباعد نحو 3 إلى 5 mm، لأن فولاذ القالب الذي يشكّل كل فجوة يحتاج إلى مادة كافية لتصمد أمام ضغط البثق دون أن تتشقق. والنطاقات العملية: خطوة الزعنفة من 2.5 mm كمعيار بحد أدنى 1.5 mm؛ وارتفاع الزعنفة حتى 50 mm، و80 mm بتصميم قالب دقيق؛ وسماكة طرف الزعنفة 0.5 mm أو أكثر كما هي مبثوقة؛ وسماكة القاعدة من 2 mm إلى 20 mm؛ وعرض المقطع من 10 mm إلى 300 mm، مع الحاجة إلى مكبس أكبر للمقاطع الأعرض. وإذا وقع تصميمك خارج هذه النطاقات، فأرسل الرسم على أي حال. أحيانًا يكفي تغيير صغير في أنصاف أقطار الأركان أو استدقاق الزعنفة ليدخل ضمن الحدود القابلة للبثق.
ثلاث طرق لتشكيل الزعانف
البثق المباشر هو الخيار الأساسي. تخرج الزعانف والقاعدة قطعة ألومنيوم واحدة صلبة، بلا وصلة ولا مقاومة حرارية بين الزعنفة والقاعدة. ويناسب ارتفاعات الزعانف الأقل من 50 mm وسماكة الطرف فوق 0.5 mm، بأقل تكلفة وأعلى سرعة إنتاج.
التشغيل بالقطع (CNC skiving) يغطي ما لا يستطيعه البثق. نبثق قطعة خام بزعانف أسمك ثم نشرّحها على آلة تشغيل إلى ما بين 0.2 mm و0.4 mm. وبهذه الطريقة تُنتج مبرّدات CPU عالية الأداء ومشتّتات حرارة الخوادم.
الزعانف الملصوقة أو المُدخَلة تخدم مشتّتات الحرارة الضخمة جدًا، مثل محركات المصانع وماكينات اللحام وعواكس الجرّ، حيث يتجاوز ارتفاع الزعنفة ما هو عملي في بثق واحد. وتُلصق الزعانف الفردية أو تُضغط ميكانيكيًا داخل لوحة قاعدة مشقّقة، ما يمنح مساحة سطح كبيرة دون تعقيد القالب وتكلفة مقطع عملاق.
تشطيب السطح والحرارة المشعّة
يعمل مشتّت الحرارة بالحمل الحراري والإشعاع معًا، وكثيرًا ما يُغفَل جانب الإشعاع. فتشطيب المصنع له انبعاثية نحو 0.05 إلى 0.10، وهي كافية للتبريد القسري داخل حيّز مغلق. وتصل الأنودة السوداء إلى نحو 0.85 إلى 0.90 وتحقق مكسبًا حقيقيًا قابلاً للقياس من 10 إلى 15 % في الحمل الحراري الطبيعي؛ وفي الهواء القسري عالي السرعة تضيق الفجوة إلى نحو 3 إلى 5 %. وتمنح الأنودة الصلبة نحو 0.80 إلى جانب العزل الكهربائي وسطح متين جدًا. ويتجاوز السفع الرملي مع الأنودة 0.90. وقاعدة بسيطة: إذا كان مشتّت الحرارة يعتمد على الحمل الحراري الطبيعي، فأنوِده بالأسود. وتُجرى الأنودة داخليًا بالأسود والفضي الطبيعي والشامبين والبرونزي.
التشغيل والاستواء وحزوز الأنبوب الحراري
تصل استواء أسطح التركيب كما هي مبثوقة إلى نحو 0.2 mm لكل 100 mm، وهي كافية لكثير من التطبيقات. وعملاء إلكترونيات الطاقة يحتاجون عادةً إلى أفضل من ذلك، لذا نفرّز القاعدة بعد البثق ونحافظ على استواء 0.05 mm أو أقل عبر سطح التركيب، بما يكفي لطبقة واجهة حرارية رقيقة ومنتظمة. ويشمل العمل الثانوي في ورشة CNC الخاصة بنا القص حسب الطول بدقة 0.1 mm، والثقب واللولبة من M2.5 إلى M6، وإزالة النتوءات والتنظيف حتى تصل القطع جاهزة للتداول. ويمكننا أيضًا بثق حزّ نصف دائري أو دائري في القاعدة لاستقبال أنبوب حراري، بالأقطار الشائعة 6 mm و8 mm و10 mm، مُشكَّلًا في التمريرة نفسها مع المقطع.
الطلب
الحد الأدنى للطلب 300 kg لقالب مخصّص جديد. ومقاطع مشتّتات الحرارة خفيفة لكل متر، لذا يُعدّ ذلك عادةً دفعة ذات معنى؛ أما النماذج الأولية من قالب موجود فيمكن أن تكون أصغر. والطول القياسي 6 m يُقص حسب الطول من 100 mm، مع إمكانية البثق حتى 7 m. وتُحمى المقاطع بفيلم PE ضمن الخط وتُعبّأ على منصات. ويجري الإنتاج وفق نظام جودة ISO 9001:2015.

 الألومنيوم الصناعي