Uma viga em I de alumínio é extrudida, não laminada
Uma viga de banzo largo de aço é laminada a quente e pode atingir 600 mm de altura. Uma viga em I de alumínio é empurrada através de uma fieira numa prensa hidráulica, pelo que a secção é limitada pelo que a prensa consegue suportar e pelo que a fieira consegue aguentar. É por isso que as vigas em I de alumínio comerciais raramente excedem 250 a 300 mm de altura, e por isso o banzo tem normalmente espessura uniforme sem conicidade. Não são defeitos; são a geometria que acompanha a extrusão, e projetar em torno delas é o que faz o alumínio funcionar numa estrutura.
A Linkedalu Metal Group Co., Ltd extruda secções personalizadas de viga em I e perfil em T de alumínio para estruturas, reforço, bases de máquinas, equipamento de transporte e trabalhos arquitetónicos onde o aço é simplesmente mais pesado do que a especificação permite. Os certificados de ensaio de fábrica conforme a GB/T 5237, a EN 755-9 ou a ASTM B221 acompanham cada encomenda.
Alumínio vs aço: uma comparação honesta
| Propriedade | Aço (ASTM A992) | Alumínio 6061-T6 (ASTM B221) |
|---|
| Densidade | 7,85 g/cm3 | 2,70 g/cm3 |
| Resistência à tração | 400-550 MPa | 260 MPa mín. |
| Tensão de cedência | 250-345 MPa | 240 MPa mín. |
| Módulo de elasticidade | 200 GPa | 69 GPa |
| Dilatação térmica | 11,6 x 10⁻⁶ /C | 23,1 x 10⁻⁶ /C |
| Fabrico | Laminado a quente | Extrudido |
A uma secção transversal igual, uma viga de alumínio 6061-T6 suporta cerca de 35 a 40 por cento da carga que uma viga de aço suporta, com cerca de um terço do peso. Dois números são habitualmente esquecidos. O módulo de elasticidade do alumínio é cerca de um terço do do aço, pelo que uma viga de alumínio do mesmo tamanho flete aproximadamente três vezes mais sob a mesma carga. A sua dilatação térmica é cerca do dobro da do aço, pelo que os elementos de grande vão precisam de movimento permitido na ligação e não apenas à superfície.
Rigidez: o que os 69 GPa lhe custam, e como os recuperar
Como a flecha raramente se resolve mudando a liga, resolve-se mudando a geometria ou o vão. Funcionam três alavancas: aumentar a altura, já que passar de uma viga em I de alumínio de 100 mm para 150 mm duplica aproximadamente o momento de inércia; adicionar nervuras de reforço internas na extrusão, o que coloca material onde a tensão é mais elevada com pouco custo de peso; ou aceitar a menor rigidez e reduzir o vão não suportado com apoios mais próximos. Uma revisão do desenho dirá qual das alavancas a geometria da secção permite.
A extrusão também permite conceber a secção transversal para o percurso da carga em vez de para um laminador, utilizando espessura de parede cónica, uma alma tubular oca ou nervuras internas. São esses os movimentos de projeto que fazem o alumínio ganhar em resistência específica. A soldadura segue as regras habituais do alumínio: o 6061-T6 solda-se de forma limpa com TIG ou MIG usando material de adição 4043 ou 5356, e a zona afetada pelo calor perde a têmpera, caindo para uma resistência próxima de T4 na zona de soldadura.
Dimensões, limites e tolerâncias de vigas em I
Em prensas de 500 MT a 5.000 MT, o envelope prático é uma altura até cerca de 300 mm, uma largura de banzo até cerca de 200 mm, espessura de alma e banzo de 2 mm a 25 mm consoante a altura, e um peso por metro que normalmente fica abaixo de 15 kg/m. Acima de cerca de 300 mm de altura, a alma arrefece lentamente enquanto os banzos arrefecem depressa, e a contração diferencial empena a secção.
| Secção h x b (mm) | Alma t (mm) | Banzo t (mm) | Peso (kg/m) |
|---|
| 50 x 30 | 3,0 | 4,0 | 0,95 |
| 80 x 40 | 4,0 | 5,0 | 2,10 |
| 100 x 50 | 4,5 | 6,0 | 3,20 |
| 150 x 75 | 5,5 | 8,0 | 6,50 |
| 200 x 100 | 6,5 | 10,0 | 11,00 |
| 300 x 150 | 8,0 | 12,0 | 18,50 |
Os pesos são teóricos e apenas de referência; o valor certificado consta do certificado de ensaio de fábrica. As tolerâncias dimensionais vão de altura mais ou menos 0,5 a 1,5 mm consoante o tamanho, largura de banzo mais ou menos 0,5 a 1,0 mm, espessura de alma e banzo mais ou menos 10 por cento do nominal, retidão dentro de 0,8 mm por 1.000 mm, torção dentro de 0,5 graus por 1.000 mm e planura da alma dentro de 0,5 por cento da altura da alma. Tolerâncias mais apertadas abrandam a prensa, acrescentam inspeção e por vezes obrigam a modificar a fieira, pelo que vale a pena especificá-las apenas onde o conjunto as precisa, como faces de contacto maquinadas e ligações de banzo aparafusadas.
Variantes de perfil em T e escolha de liga
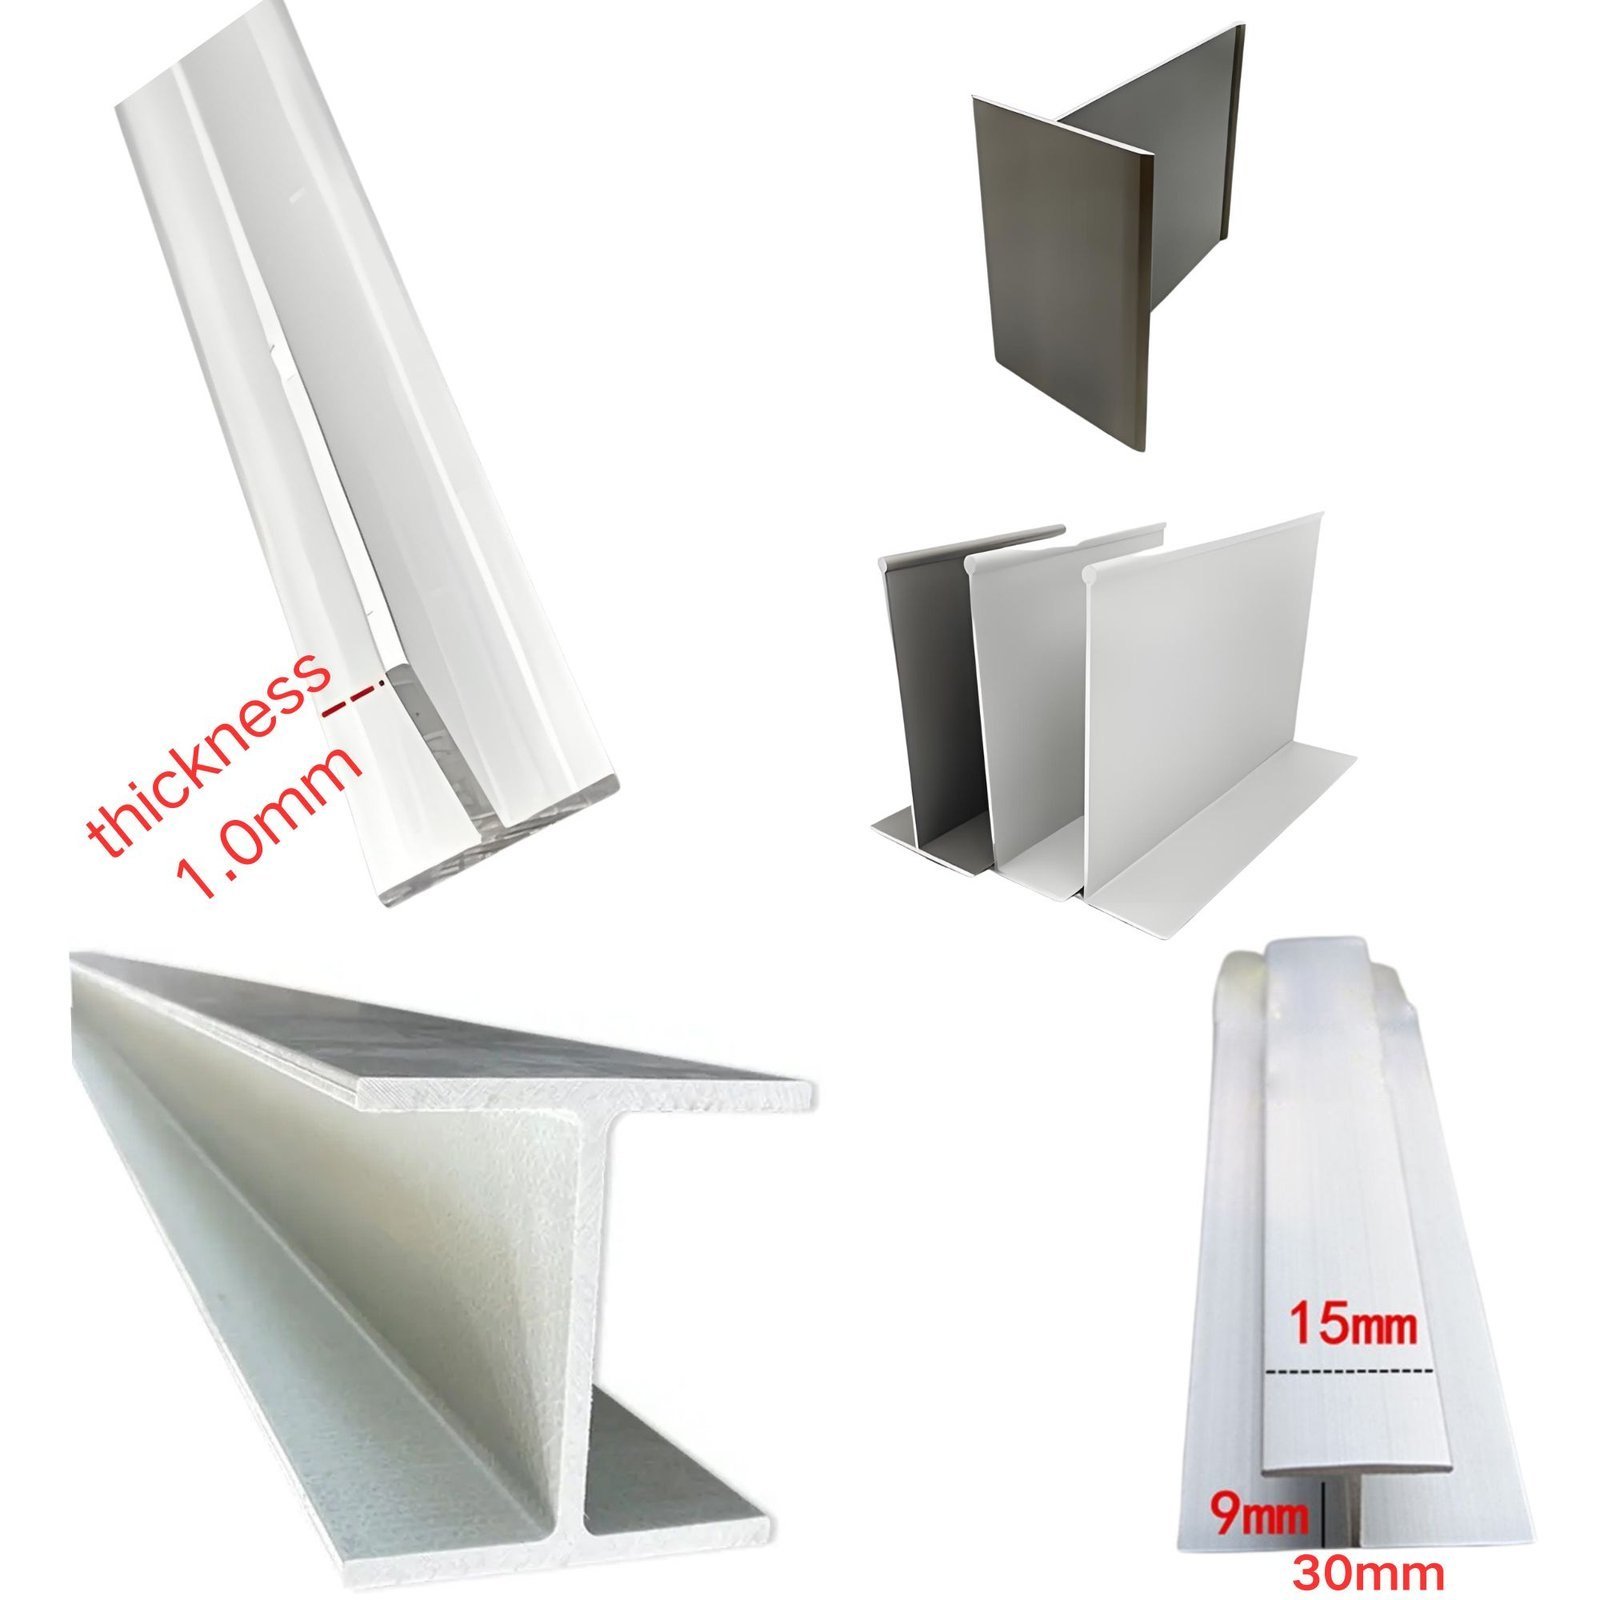
Quatro decisões alteram o que um perfil em T faz. Um T igual, em que a largura do banzo e a altura da haste são semelhantes, é o padrão para reforços, grelhas de teto e estruturas de painéis divisórios porque o carregamento sobre o banzo é simétrico. Um T desigual, com um banzo mais largo do que a haste, adequa-se a estruturas de expositores, rasgos arquitetónicos e suportes de sinalética em que a superfície de montagem precisa de mais contacto do que a haste precisa para rigidez. Os cantos vivos dão uma linha arquitetónica limpa com uma modesta concentração de tensões, enquanto os cantos arredondados distribuem melhor as tensões, extrudam mais facilmente e são mais seguros de manusear, razão pela qual os perfis em T arquitetónicos à vista usam quase sempre cantos arredondados.
O 6061-T6, com um mínimo de 260 MPa à tração e 240 MPa de cedência, é especificado para barras em T estruturais, reforços, estruturas de máquinas soldadas e equipamento de transporte. O 6063-T5, com 160 MPa à tração e 110 MPa de cedência, é o padrão para perfis em T arquitetónicos à vista, grelhas de teto e rasgos, porque anodiza de forma brilhante e uniforme. O 6060-T5 serve especificações europeias com padrões visuais mais exigentes, e o 5052 ou 5086 cobrem chapa marítima e elementos secundários.
Um perfil em T estrutural não é um perfil com ranhura em T. As extrusões com ranhura em T, como a 2020, 2040, 4040 e 4080, são uma família de produtos separada, com ranhuras maquinadas no banzo para receber porcas em T para estruturas modulares. Parecem-se e fazem trabalhos diferentes, por isso diga explicitamente que quer um T estrutural.
Onde estas secções funcionam
O equipamento de transporte é o terreno natural do alumínio: uma estrutura de viga em I de alumínio 6061-T6 pode reduzir o peso da estrutura em 40 a 50 por cento face a um equivalente em aço e converter essa poupança diretamente em carga útil. Os construtores de máquinas passam para vigas em I de alumínio quando a máquina tem de ser reposicionada regularmente ou quando a corrosão é relevante, como no processamento alimentar e em zonas de lavagem. Os perfis em T em 6063-T5 ficam atrás de grelhas de teto falso suspensas, estruturas de painéis divisórios e rasgos arquitetónicos, e um perfil em T colado à face posterior de um painel plano aumenta o momento de inércia do painel, de modo que uma chapa flexível se torna estrutural. As estruturas marítimas, como elevadores de barcos, estruturas de doca e pranchas de embarque, usam alumínio porque não precisa de pintura na linha de água.
O fabrico abrange corte ao comprimento, furagem, meias-esquadrias, subconjuntos soldados e etiquetagem conforme a sua lista de chamada. O comprimento padrão é de 5,8 m, com 6,0 m disponível mediante revisão de projeto, e os acabamentos vão do acabamento de fábrica à anodização em AA10, AA15 ou AA20, pintura a pó arquitetónica de 60 micrómetros ou mais, e PVDF para exposições de alto teor de UV ou costeiras. A quantidade mínima de encomenda é de 500 kg para uma fieira novo e de 200 a 500 kg para secções já existentes na biblioteca de fieiras.

 Perfis de Alumínio Standard