Duas Formas de Comprar Tubo Quadrado de Alumínio
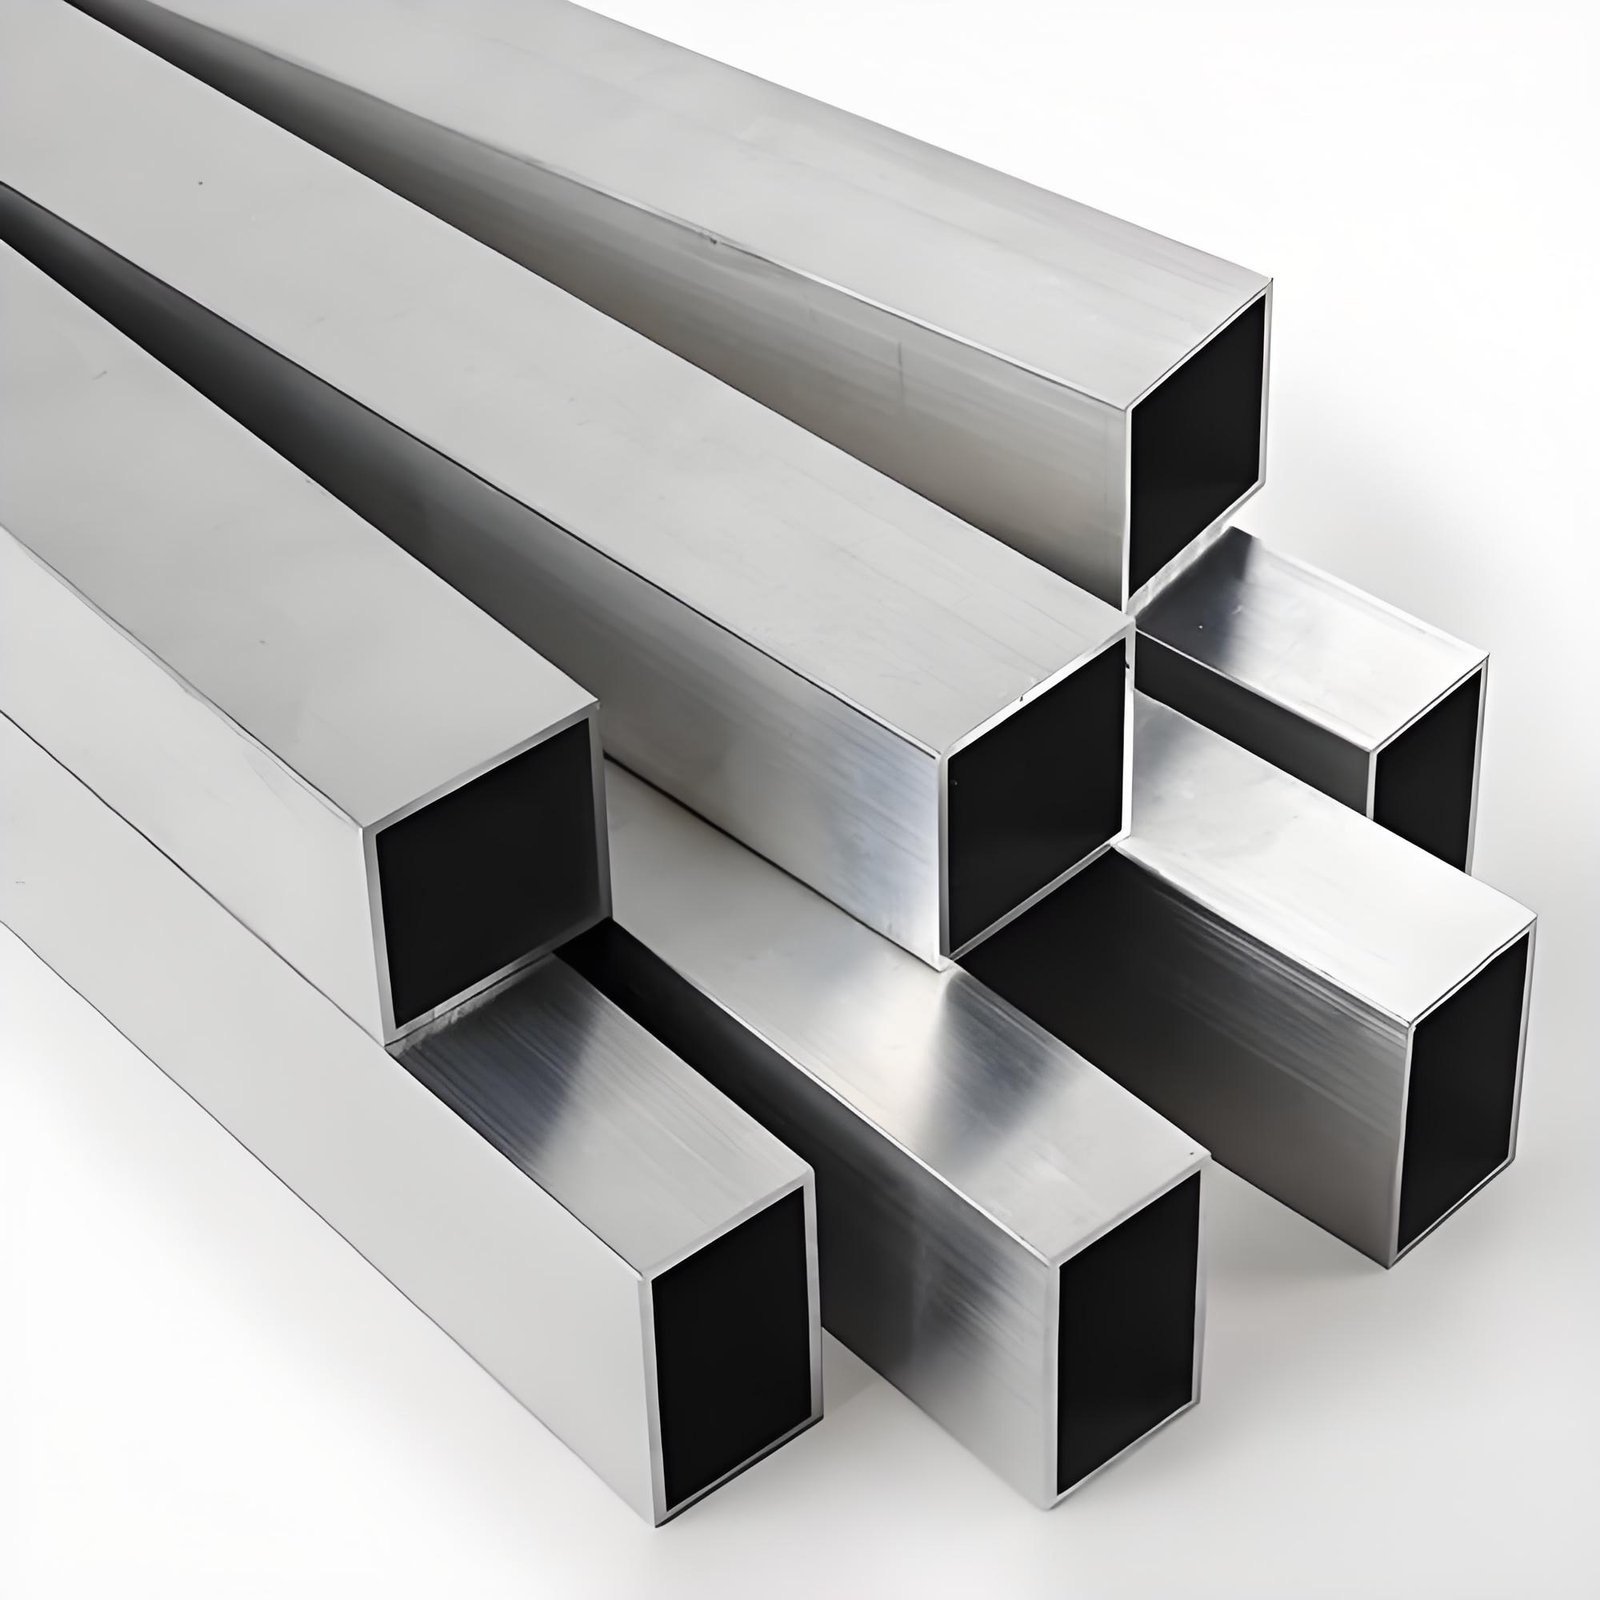
A primeira é um tamanho padrão. Se o seu projeto pede 50 x 50, 40 x 40, 80 x 40 ou algo semelhante, o molde quase de certeza já existe, o que significa que não há custo de ferramental: indique-nos a liga, a espessura de parede, o acabamento e o comprimento de corte, e o tubo é produzido contra um perfil ativo. A segunda é um perfil à medida. Um raio de canto específico, uma espessura de parede invulgar ou um tamanho que não consta do catálogo significam um molde novo, cortado e extrudido segundo o seu desenho. De qualquer forma, o tubo chega cortado à medida, furado ou roscado onde o projeto o exige, e etiquetado de acordo com a sua lista de materiais.
O ferramental padrão de stock abrange perfis quadrados de 20 x 20 mm a 100 x 100 mm e perfis retangulares até 150 x 50 mm, com espessuras de parede de 1.5 mm a 6.0 mm. O prazo de entrega de um molde à medida é tipicamente de 10 a 14 dias.
Tubo Quadrado ou Tubo Retangular?
A escolha resume-se à direção em que a carga atua. O tubo quadrado é igual nas duas direções, pelo que é a resposta certa para postes verticais, colunas e montantes de guarda-corpo em que a força pode chegar de qualquer lado. O tubo retangular coloca mais material na direção mais alta, que é de onde vem a resistência à flexão. Para uma viga horizontal que suporta peso ao longo de um vão, um perfil de 80 x 40 na orientação vertical supera o 50 x 50 em rigidez, para aproximadamente o mesmo peso por metro. Como regra prática: se a peça fica em posição vertical e está sujeita a compressão, o quadrado costuma ser o correto; se vence um vão na horizontal e está sujeita a flexão, o retangular é habitualmente mais eficiente.
Carga e Vão: Um Ponto de Partida, Não uma Certificação
| Vão | Carga ligeira (menos de 30 kg) | Carga média (30-100 kg) | Carga pesada (mais de 100 kg ou carga pontual) |
|---|
| Até 0.8 m | 30 x 30 x 2.0 mm | 40 x 40 x 2.5 mm | 50 x 50 x 3.0 mm |
| 0.8-1.5 m | 40 x 40 x 2.5 mm | 50 x 50 x 3.0 mm | 60 x 40 x 3.0 mm |
| 1.5-2.5 m | 50 x 50 x 3.0 mm | 60 x 40 x 3.5 mm | 80 x 40 x 4.0 mm |
| Mais de 2.5 m | Envie-nos os detalhes | 80 x 40 x 4.0 mm | Requer um cálculo adequado |
Esta tabela pressupõe 6063-T5 com carga uniformemente distribuída e apoios simples. Não existe uma resposta única sem saber se a carga é concentrada ou distribuída, se o elemento está apoiado nas duas extremidades ou em consola, e se o serviço é estático ou dinâmico. Passar para 6061-T6 permite muitas vezes um perfil mais pequeno para a mesma carga, porque a sua tensão de cedência é cerca de 50 por cento mais elevada do que a do 6063-T5. Se a rotura puder magoar alguém, numa passadeira, numa plataforma elevada ou numa estrutura de veículo, não utilize uma tabela: envie o caso de carga e verificaremos o perfil corretamente.
6063-T5 ou 6061-T6?
| Propriedade | 6063-T5 | 6061-T6 |
|---|
| Resistência à tração | 160 MPa | 290 MPa |
| Tensão de cedência | 110 MPa | 240 MPa |
| Aspeto anodizado | Limpo, brilhante, uniforme | Acinzentado, menos uniforme |
| Dobragem | Boa | Fraca sem recozimento |
| Soldadura | Aceitável, cargas ligeiras | Excelente |
A resposta curta: trabalhos decorativos ou pouco carregados utilizam 6063-T5; trabalhos estruturais, soldados ou relacionados com segurança utilizam 6061-T6. A soldadura reduz o 6061-T6 em cerca de 40 a 50 por cento na zona afetada pelo calor, baixando-o efetivamente a um estado T4, pelo que as montagens soldadas estruturais têm de o ter em conta nos cálculos ou ser recuperadas por tratamento térmico de solubilização e envelhecimento após a soldadura. Fornecemos também 6005-T5 para aplicações de fixação solar e ferrovia, uma vez que é mais forte do que o 6063-T5 e ainda extruda a velocidades razoáveis.
Limites de Dobragem para Tubo Quadrado
Os perfis pequenos dobram-se facilmente e os grandes não. Perfis até cerca de 40 x 40 mm dobram-se de forma fiável com ferramental padrão, enquanto 50 x 50 mm e acima necessitam habitualmente de um raio generoso e de uma parede suficientemente espessa para suportar a dobra. Um raio de dobragem mínimo prático para tubo quadrado é cerca de três vezes a dimensão do perfil, medido até à linha central; mais apertado do que isso e a parede interior começa a ceder. O 6063 dobra-se melhor do que o 6061, e o 6061-T6 tende a fissurar em dobras apertadas a menos que seja primeiro recozido, o que acrescenta custo e tempo.
Porque Dois Orçamentos para o Mesmo Tubo Diferem
Dimensões idênticas no papel podem ser um produto diferente na realidade. Um tubo de 50 x 50 x 3.0 mm pode ser produzido com uma parede real de cerca de 2.7 mm se o fornecedor trabalhar no extremo folgado da tolerância, o que significa menos alumínio por metro. A qualidade do bilete revela-se após a anodização, e o método de endireitamento revela-se após o corte: o tubo estirado por tração mantém-se direito, ao passo que o tubo endireitado por rolos pode voltar a empenar. A condição de entrega é a última variável, uma vez que uma barra em bruto custa menos do que uma peça pré-cortada e rebarbada, até lhe somar o seu próprio corte e mão de obra.
O que Fazemos na Fábrica
Os biletos são aquecidos a 480-520 graus Celsius e empurrados através do molde. O 6063 corre depressa; o 6061 corre mais devagar e desgasta mais o ferramental, o que faz parte da razão pela qual custa mais. As dimensões do perfil são mantidas segundo a GB/T 5237.1 e verificadas a cada 50 barras. Cada tubo passa então por um estirador de tração a 1 a 3 por cento acima do limite de cedência, que é o que mantém uma barra direita depois de ser cortada em dez peças. O corte é feito em serras de precisão com ±0.1 mm, com extremidades esquadriadas e sem rebarba, e as listas de corte podem vir diretamente da sua lista de materiais ou do seu desenho. A furação CNC é programada a partir de um único datum e mantém a posição dos furos com ±0.15 mm, com roscagem à classe 6H de M3 a M12 e fresagem de roscas onde o projeto o exige. A dobragem rotativa por arraste e a dobragem por rolos tratam dos perfis curvos após avaliação do raio, do perfil e da espessura de parede.
O acabamento é feito internamente: anodização a AA10, AA15 ou AA20 com selagem por sal de níquel, e revestimento em pó em poliéster padrão, poliéster superdurável ou PVDF. Como a maquinação e o revestimento acontecem no mesmo edifício, um tubo nunca sai do local entre operações. A embalagem coloca uma película protetora de PE nas faces visíveis, separadores de espuma entre camadas e filme elástico impermeável sobre o fardo, depois paletes ou caixas reforçadas com aço para exportação, com etiquetas em cada peça para encomendas em kit.
Cada expedição inclui um certificado de ensaio de fábrica EN 10204 3.1 que indica os números de vazamento, a composição química e os resultados mecânicos, incluindo resistência à tração, tensão de cedência, alongamento e dureza Webster. A inspeção por terceiros pela SGS, TUV ou Bureau Veritas pode ser organizada antes do despacho. O comprimento padrão de fábrica é 6 m e a quantidade mínima de encomenda é de 500 kg.

 Perfis de Alumínio Standard