Deux façons d'acheter un tube carré en aluminium
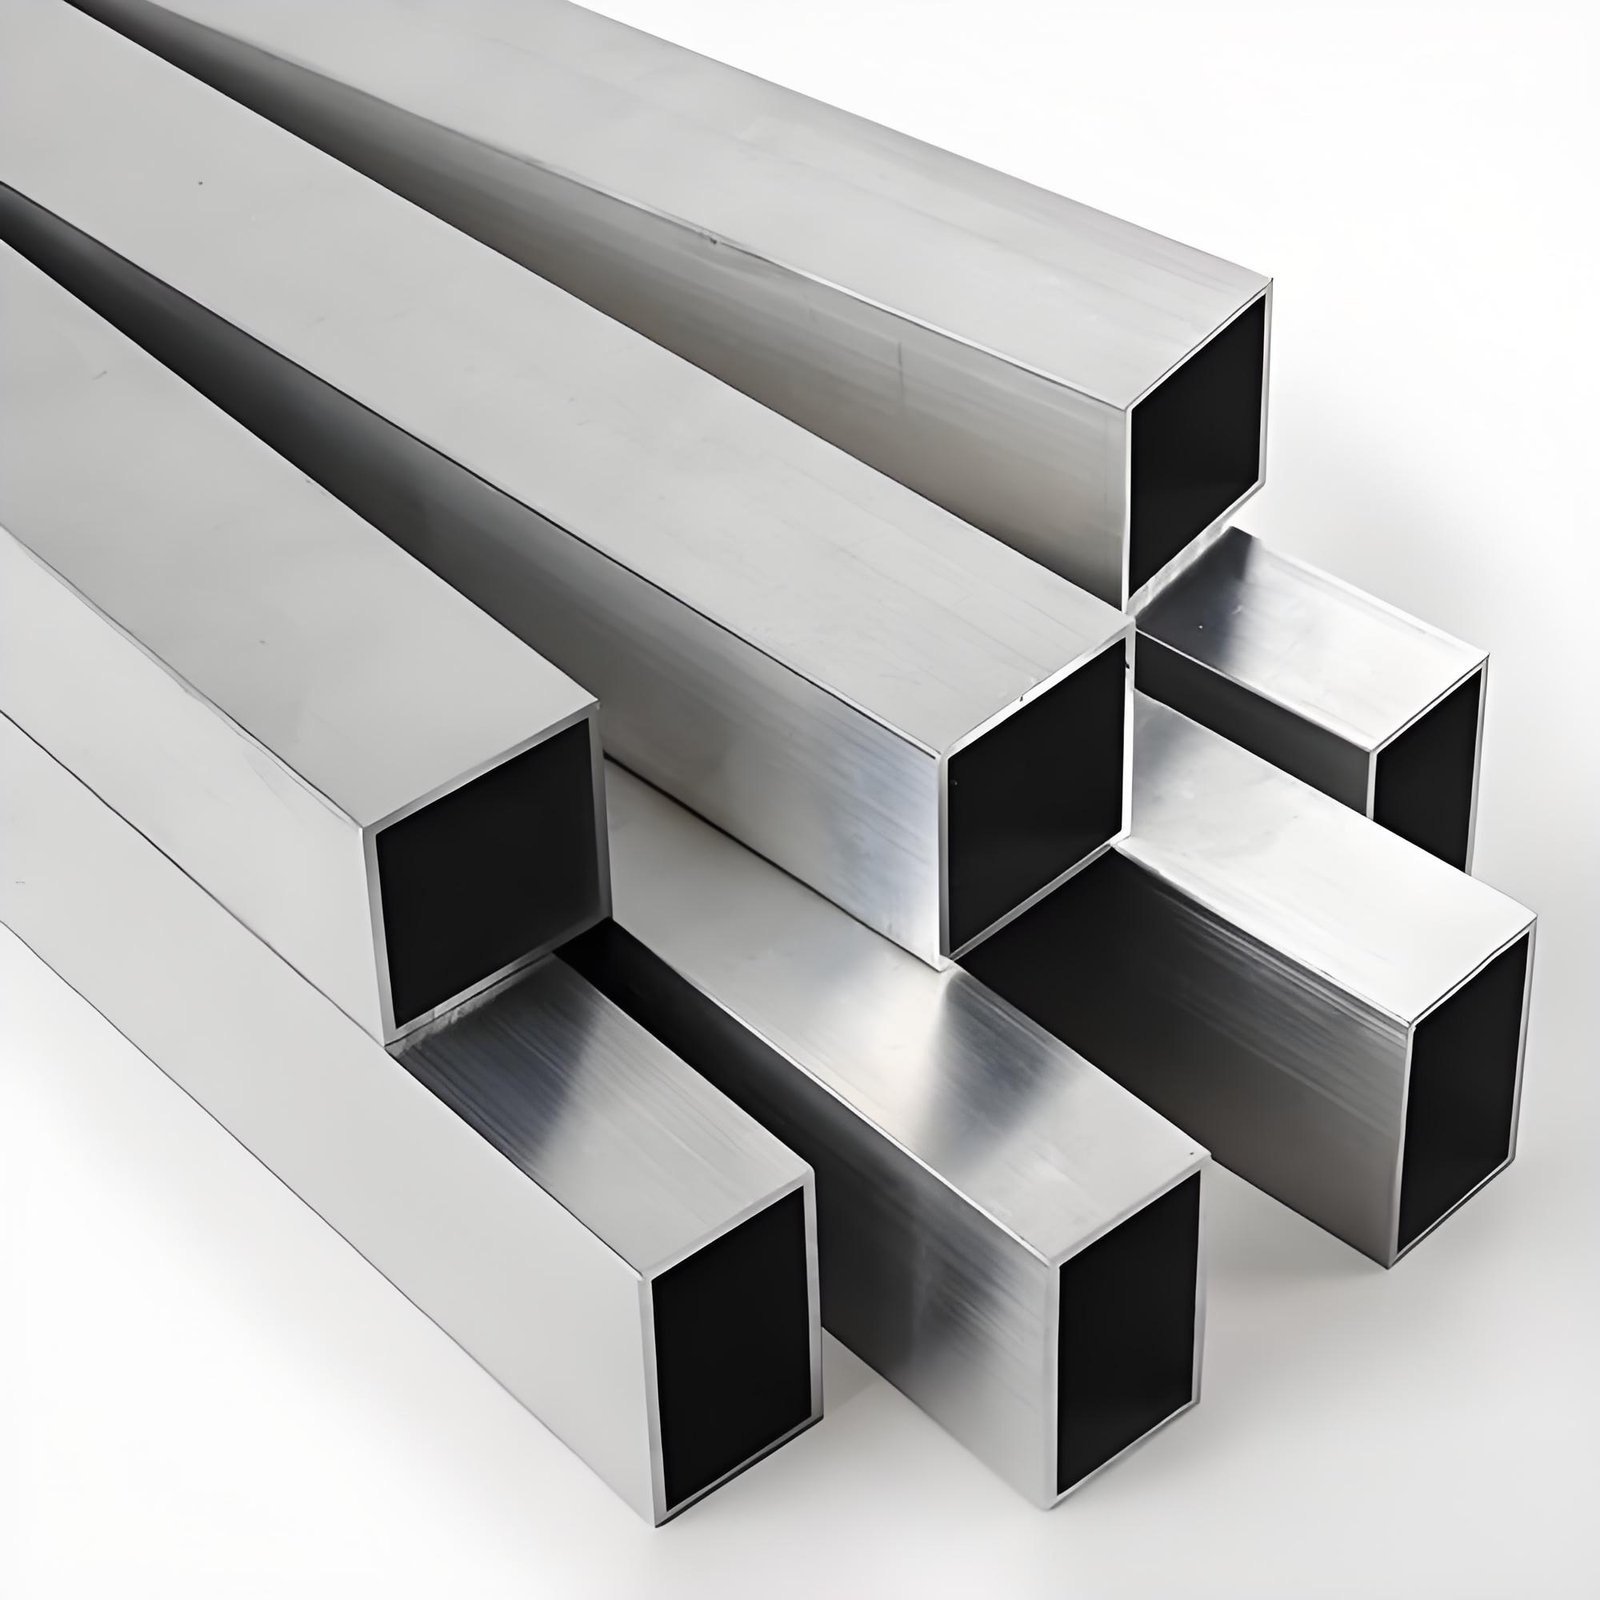
La première est une dimension standard. Si votre conception appelle du 50 x 50, 40 x 40, 80 x 40 ou équivalent, la filière existe presque certainement déjà, ce qui signifie aucun frais d'outillage : indiquez-nous l'alliage, l'épaisseur de paroi, la finition et la longueur de coupe, et le tube est produit sur un profilé déjà en production. La seconde est un profilé sur mesure. Un rayon d'angle spécifique, une épaisseur de paroi inhabituelle ou une dimension hors catalogue impliquent une nouvelle filière, découpée et extrudée selon votre plan. Dans les deux cas, le tube arrive coupé à longueur, percé ou taraudé là où la conception l'exige, et étiqueté en correspondance avec votre nomenclature.
L'outillage de stock standard couvre les sections carrées de 20 x 20 mm à 100 x 100 mm et les sections rectangulaires jusqu'à 150 x 50 mm, avec des épaisseurs de paroi de 1,5 mm à 6,0 mm. Le délai de fabrication d'une filière sur mesure est typiquement de 10 à 14 jours.
Tube carré ou tube rectangulaire ?
Le choix dépend de la direction dans laquelle agit la charge. Le tube carré est identique dans les deux directions, c'est donc la bonne réponse pour les poteaux verticaux, les colonnes et les montants de garde-corps où la force peut venir de n'importe quel côté. Le tube rectangulaire place plus de matière dans la direction de la hauteur, d'où provient la résistance à la flexion. Pour une poutre horizontale portant une charge sur une portée, une section 80 x 40 en orientation verticale surpasse le 50 x 50 en rigidité pour un poids au mètre à peu près identique. En règle générale : si la pièce est verticale et reprend la compression, le carré est généralement le bon choix ; si elle est horizontale et reprend la flexion, le rectangulaire est généralement plus efficace.
Charge et portée : un point de départ, pas une certification
| Portée | Charge légère (moins de 30 kg) | Charge moyenne (30-100 kg) | Charge lourde (plus de 100 kg ou charge ponctuelle) |
|---|
| Jusqu'à 0,8 m | 30 x 30 x 2,0 mm | 40 x 40 x 2,5 mm | 50 x 50 x 3,0 mm |
| 0,8-1,5 m | 40 x 40 x 2,5 mm | 50 x 50 x 3,0 mm | 60 x 40 x 3,0 mm |
| 1,5-2,5 m | 50 x 50 x 3,0 mm | 60 x 40 x 3,5 mm | 80 x 40 x 4,0 mm |
| Plus de 2,5 m | Envoyez-nous les détails | 80 x 40 x 4,0 mm | Nécessite un calcul approprié |
Ce tableau suppose du 6063-T5 avec une charge uniformément répartie et des appuis simples. Il n'existe pas de réponse unique sans savoir si la charge est concentrée ou répartie, si l'élément est appuyé aux deux extrémités ou en porte-à-faux, et si le service est statique ou dynamique. Passer au 6061-T6 permet souvent une section plus petite pour la même charge, car sa limite d'élasticité est environ 50 % supérieure à celle du 6063-T5. Si une défaillance pouvait blesser quelqu'un, sur une passerelle, une plateforme surélevée ou une structure de véhicule, n'utilisez pas de tableau : envoyez le cas de charge et nous vérifierons la section correctement.
6063-T5 ou 6061-T6 ?
| Propriété | 6063-T5 | 6061-T6 |
|---|
| Résistance à la traction | 160 MPa | 290 MPa |
| Limite d'élasticité | 110 MPa | 240 MPa |
| Aspect anodisé | Propre, brillant, uniforme | Grisâtre, moins uniforme |
| Cintrage | Bon | Médiocre sans recuit |
| Soudage | Acceptable, charges légères | Excellent |
En bref : les ouvrages décoratifs ou faiblement chargés utilisent du 6063-T5 ; les ouvrages structurels, soudés ou liés à la sécurité utilisent du 6061-T6. Le soudage dégrade le 6061-T6 d'environ 40 à 50 % dans la zone affectée thermiquement, ce qui le ramène en pratique à un état T4, de sorte que les assemblages soudés structurels doivent soit tenir compte de cette minoration dans les calculs, soit être restaurés par traitement thermique de mise en solution et vieillissement après soudage. Nous fournissons également du 6005-T5 pour les applications de fixation solaire et de rails, car il est plus résistant que le 6063-T5 et s'extrude encore à des vitesses raisonnables.
Limites de cintrage pour le tube carré
Les petites sections se cintrent facilement et les grandes non. Les sections jusqu'à environ 40 x 40 mm se cintrent de façon fiable avec l'outillage standard, tandis que le 50 x 50 mm et au-delà exigent généralement un rayon généreux et une paroi assez épaisse pour soutenir le cintrage. Un rayon de cintrage minimal pratique pour un tube carré est d'environ trois fois la dimension de la section, mesuré à la ligne médiane ; en dessous, la paroi intérieure commence à s'affaisser. Le 6063 se cintre mieux que le 6061, et le 6061-T6 tend à fissurer sur les cintrages serrés s'il n'est pas recuit au préalable, ce qui ajoute du coût et du temps.
Pourquoi deux devis pour le même tube diffèrent
Des dimensions identiques sur le papier peuvent correspondre à un produit différent dans la réalité. Un tube de 50 x 50 x 3,0 mm peut être produit avec une paroi réelle d'environ 2,7 mm si le fournisseur se situe à la limite large de la tolérance, ce qui signifie moins d'aluminium au mètre. La qualité du billet se révèle après l'anodisation, et la méthode de dressage se révèle après la coupe : un tube étiré sous tension reste droit là où un tube dressé au rouleau peut revenir en arrière. L'état de livraison est la dernière variable, puisqu'une barre brute coûte moins cher qu'une pièce prédécoupée et ébavurée, jusqu'à ce que vous ajoutiez votre propre sciage et votre main-d'œuvre.
Ce que nous faisons à l'usine
Les billets sont chauffés à 480-520 degrés Celsius et poussés à travers la filière. Le 6063 s'extrude vite ; le 6061 s'extrude plus lentement et use davantage l'outillage, ce qui explique en partie son coût plus élevé. Les dimensions des sections sont conformes à la GB/T 5237.1 et vérifiées toutes les 50 barres. Chaque tube passe ensuite dans une étireuse sous tension à 1 à 3 % au-delà de la limite d'élasticité, ce qui permet à une barre de rester droite après avoir été coupée en dix morceaux. La coupe est réalisée sur des scies de précision à plus ou moins 0,1 mm, avec des extrémités d'équerre et sans bavure, et les listes de coupe peuvent provenir directement de votre nomenclature ou de votre plan. Le perçage CNC est programmé depuis une référence unique et maintient la position des trous à plus ou moins 0,15 mm, avec un taraudage en classe 6H de M3 à M12 et un fraisage de filetage là où la conception l'exige. Le cintrage rotatif et le cintrage par galets traitent les sections courbes après évaluation du rayon, de la section et de l'épaisseur de paroi.
La finition est réalisée en interne : anodisation AA10, AA15 ou AA20 avec colmatage au sel de nickel, et thermolaquage en polyester standard, polyester super-durable ou PVDF. Comme l'usinage et le revêtement se font dans le même bâtiment, un tube ne quitte jamais le site entre les opérations. L'emballage place un film PE protecteur sur les faces visibles, des séparateurs en mousse entre les couches et un film étirable étanche sur le fardeau, puis des palettes ou des caisses renforcées d'acier pour l'export, avec des étiquettes sur chaque pièce pour les commandes en kits.
Chaque expédition comprend un certificat d'essai en usine EN 10204 3.1 indiquant les numéros de coulée, la composition chimique et les résultats mécaniques, notamment la résistance à la traction, la limite d'élasticité, l'allongement et la dureté Webster. Une inspection par un organisme tiers tel que SGS, TUV ou Bureau Veritas peut être organisée avant l'expédition. La longueur de barre standard est de 6 m et la quantité minimale de commande est de 500 kg.

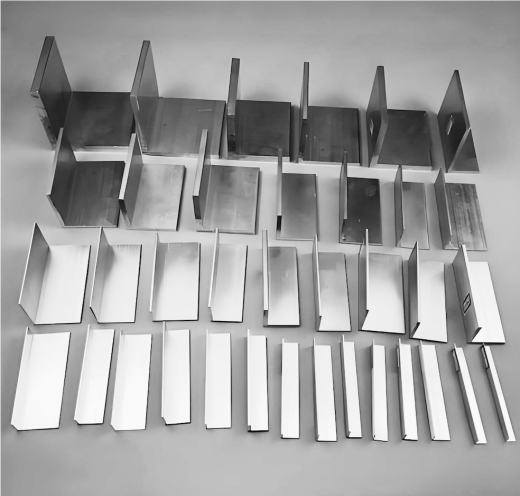 Profilés standard en aluminium