Extrusado segundo os seus desenhos para uso exterior
As suas barras transversais ficam sob radiação UV direta 365 dias por ano. As suas armações de tenda são dobradas, apanhadas pela chuva, puxadas e enfiadas à força em sacos de equipamento. Quando um revestimento anodizado desbota, um mecanismo deslizante encrava, ou um orifício de montagem falha por um milímetro, o cliente final culpa a marca, mas a falha começou habitualmente na prensa de extrusão.
Extrusamos, maquinamos e acabamos perfis de alumínio personalizados concebidos para bagageiros automóveis e sistemas de campismo ao ar livre. Fornece-nos desenhos CAD ou amostras físicas; construímos a fieira, executamos maquinagem CNC pós-extrusão, aplicamos tratamentos de superfície de qualidade exterior e expedimos componentes acabados. Não impomos formas de catálogo padrão que servem mais ou menos.
Sol: acabamentos estáveis a UV, não anodização preta tingida
Uma barra transversal de bagageiro sob sol de verão direto pode atingir 70 a 80 °C à superfície, e a exposição a UV nunca para. Os corantes orgânicos e as resinas baratas degradam-se sob esse castigo: os perfis anodizados pretos tingidos parecem impecáveis à saída da caixa e ficam avermelhados e depois acinzentados ao fim de dois ou três anos, enquanto um pó inadequado giza e perde brilho até que um dedo passado sobre ele saia branco.
Não utilizamos pó de qualidade interior em peças exteriores. Para bagageiros e armações de tenda usamos pó de poliéster superdurável classificado para 1000+ horas de envelhecimento em arco de xenón, ou fluorocarbono PVDF se o bagageiro for montado permanentemente e o proprietário esperar que pareça igual no décimo ano como no primeiro dia. Para acabamentos anodizados recorremos à espessura AA15 ou AA20 em vez de AA10, e selamos com sal de níquel a alta temperatura em vez de uma imersão fria rápida, porque a selagem é o que impede os poros do óxido de absorverem humidade e contaminantes.
Chuva e água acumulada: drenagem concebida na fieira
A água da chuva em si não é o inimigo; o que ela deixa atrás é. A água acumula-se nos canais em T, dentro das extremidades dos tubos e em torno dos orifícios dos parafusos, seca, volta a acumular-se, e cada ciclo deposita um vestígio de tudo o que estava dissolvido nela, incluindo sal das estradas, pó e poluição. Ao longo dos meses, esses vestígios concentram-se e atacam a camada anodizada a partir do interior dos poros.
Para perfis com cavidades fechadas ou canais virados para cima, podemos incorporar ranhuras de drenagem ou orifícios de drenagem na fase de extrusão, posicionados onde a água se acumula naturalmente. Se o seu desenho já os inclui, maquinamo-los com precisão. Se não incluir e detetarmos uma armadilha de água, assinalamo-la durante a revisão da fieira e é o cliente que decide se adiciona drenagem.
Ciclos térmicos e pré-tratamento
Uma barra transversal de bagageiro de 1,5 m dilata cerca de 2 mm entre uma manhã fria e uma tarde quente. O alumínio move-se e o revestimento tem de se mover com ele. A anodização faz parte do alumínio e dilata à mesma taxa, pelo que não fissura. O revestimento em pó e o PVDF dependem da aderência: se o pré-tratamento foi feito corretamente, o revestimento estica com o metal, e se foi omitido ou apressado, a ligação falha na interface após ciclos suficientes e o revestimento descola em placas.
O pré-tratamento, quer seja passivação com crómio ou isenta de crómio antes da anodização ou do revestimento em pó, é onde não cortamos custos. Custa alguns cêntimos por quilo e tempo na linha, e evita a corrosão filiforme, os finos vermes brancos que se infiltram sob um revestimento a partir de um pequeno risco.
Problemas de tolerância por trás de bagageiros "de baixa qualidade"
Basta ler suficientes avaliações de proprietários e as mesmas queixas repetem-se, e são problemas de fabrico e não problemas de conceção.
- Um regulador de barra transversal que precisa de ser empurrado à força para a posição. Um mecanismo telescópico ou deslizante necessita de uma folga controlada entre os perfis interior e exterior. Não é possível obter uma folga consistente de 0,2 mm se as dimensões dos tubos variarem 0,3 mm ao longo de um lote, por isso maquinamos as superfícies deslizantes por CNC após a extrusão e mantemos a folga indicada no seu desenho. Se ele não a indicar, perguntamos.
- Orifícios de montagem que não ficam alinhados. Furamos cada orifício num centro de maquinagem CNC a partir de uma referência única por peça, com uma tolerância de posição de 0,15 mm ao longo do lote. Para um sistema em que a barra transversal, a barra lateral e o suporte de apoio têm de ser aparafusados em conjunto, todas as peças são maquinadas na mesma janela de produção com a mesma configuração de referência, e verificamos a montagem por amostragem antes da embalagem.
- Barras transversais que não ficam paralelas. Uma barra transversal que saiu da fábrica com um empeno de 3 mm nunca monta direita. Endireitamos todos os perfis por tração após a extrusão e mantemos a retidão em 0,5 mm por metro ou melhor. Quando o desenho especifica uma curvatura projetada por razões aerodinâmicas ou de carga, endireitamos segundo essa curvatura e não segundo uma linha reta.
O que fazemos e como acabamos
As barras transversais de bagageiro são tipicamente perfis superiores ovais aerodinâmicos, retangulares ou com canal em T, em 6061-T6 ou 6063-T6. As barras de tejadilho e as barras laterais são perfis curvos ou retos, de montagem saliente ou embutida. Os canais de montagem em T para fixação de acessórios são em 6063-T5. As bases de apoio e os grampos são blocos moldados e maxilas de fixação em 6061-T6. Os varões de armação de tenda são tubos redondos, ovais ou retangulares em 6063-T5 ou 7005-T6, os conjuntos de varões telescópicos emparelham um tubo interior e um exterior com anéis de bloqueio maquinados, e as extrusões de dobradiça formam corpos de articulação e juntas dobráveis.
Os acabamentos incluem anodização AA15 com selagem de níquel para barras de tejadilho e varões de tenda com aspeto metálico, AA20 para bagageiros premium e armações de tenda marítimas, pó de poliéster superdurável em cores RAL completas para barras transversais e armações de tenda coloridas, fluorocarbono PVDF para bagageiros montados permanentemente e sistemas de overlanding, e revestimento eletroforético para peças estruturais ocultas e tubos internos. Todos os acabamentos são feitos internamente, e todos os perfis de uma encomenda passam pelo mesmo tanque ou cabine no mesmo turno, para que as barras de tejadilho correspondam às barras transversais e às coberturas de apoio.
Fazemos também dobragem por tração rotativa e dobragem por rolos dos tubos segundo o raio que especificar, escariamos os orifícios de pino com tolerância H8 e prensamos casquilhos de aço inoxidável onde o desgaste é relevante, e expedimos peças pré-maquinadas cortadas, furadas, roscadas e etiquetadas, para que a sua equipa aparafuse ou fixe o conjunto com pinos. A encomenda mínima é de 500 kg numa fieira nova, ou 200 kg a partir de uma fieira existente.

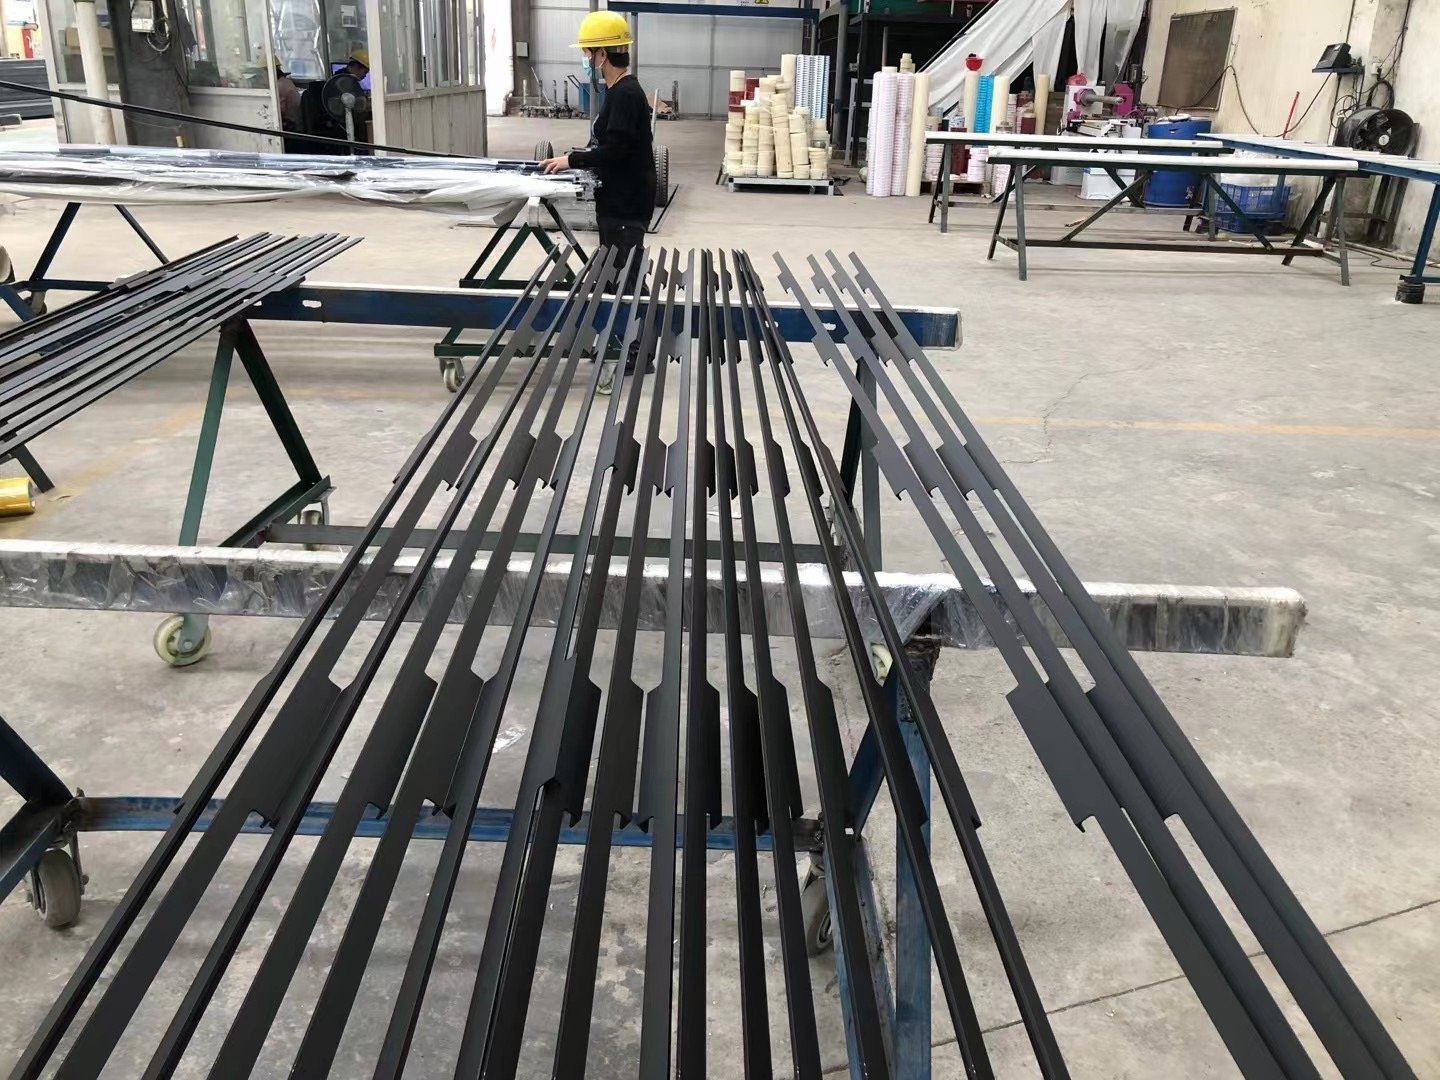
 Alumínio Industrial