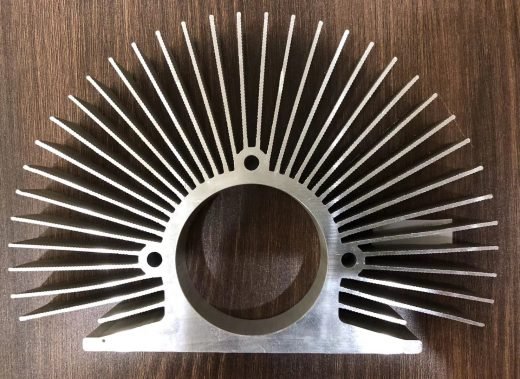
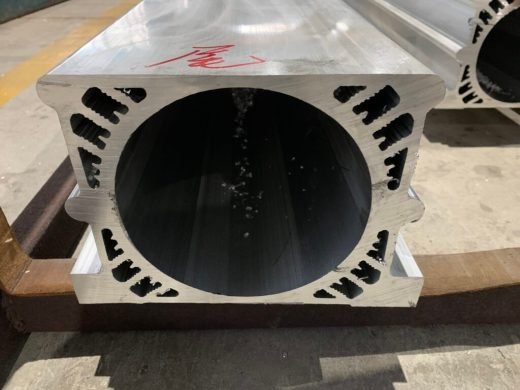
Extrusões de dissipador de calor personalizadas, concebidas a partir da sua especificação térmica
Extrudamos perfis de dissipador de calor em alumínio com a secção exata exigida pelo seu projeto térmico. Pode enviar um desenho 3D, um esboço da secção ou simplesmente os números: carga térmica em watts, temperatura ambiente, temperatura máxima de junção e modo de arrefecimento. Os nossos engenheiros de fieiras avaliam a altura das aletas, a razão entre aletas, o passo, a espessura da base e a tolerância face ao que é realmente extrudível em 6063-T5 à velocidade de produção. Se um pormenor não encher corretamente, ou se a lingueta da fieira não sobreviver à produção, dizemo-lo antes de alguém cortar aço e propomos uma alternativa que oferece o mesmo desempenho térmico.
As aplicações típicas incluem candeeiros de rua LED, luminárias high bay e projetores, inversores de potência, sistemas UPS, variadores de frequência, dissipadores de CPU e GPU e carregadores de bordo de VE.
Porque é que o 6063-T5 é a liga padrão
O alumínio puro conduz melhor o calor, a cerca de 230 W/m·K contra cerca de 200 W/m·K do 6063, mas é demasiado mole. Extruda aletas finas em 1050 ou 1060 e elas dobram-se à saída da fieira, ou fletem à primeira vez que alguém manuseia a peça. O 6063-T5 dá cerca de 85 % da condutividade térmica com resistência mecânica suficiente para fabricar e usar o componente. É o compromisso pelo qual a indústria se decidiu, e é o nosso padrão para dissipadores de calor. O 6061-T6 está disponível quando o dissipador atua também como elemento estrutural ou tem de ser soldado, e o 6005A-T6 adequa-se a conjuntos de estrutura soldada.
Geometria das aletas: capacidade real, não uma lista de desejos
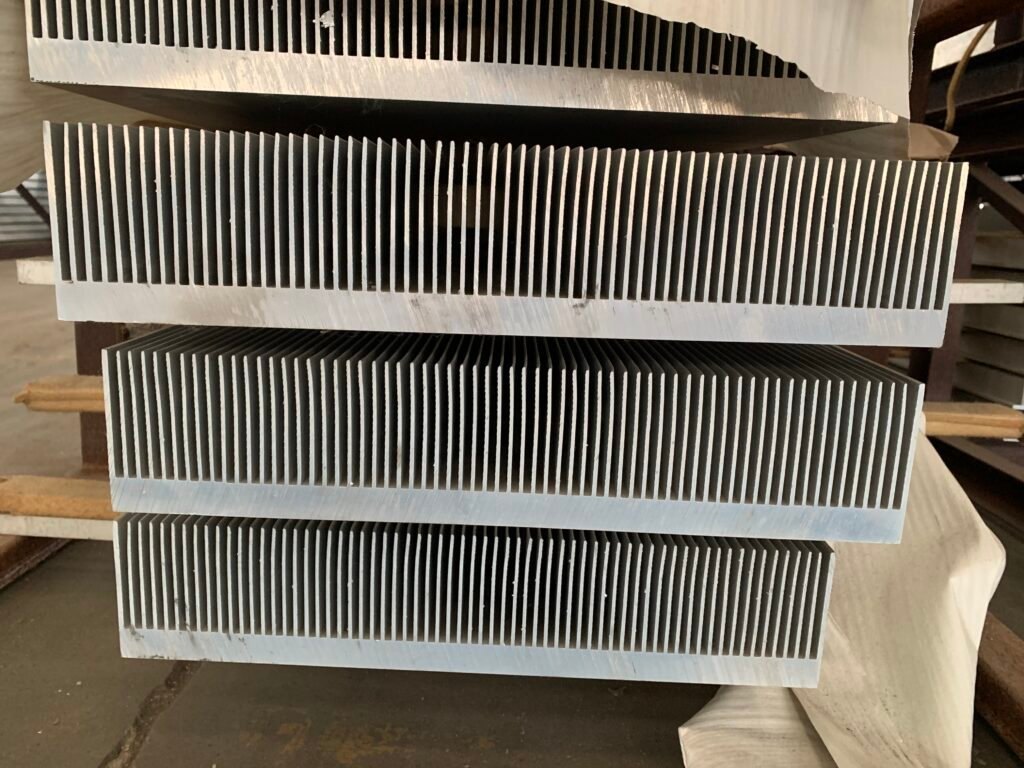
Os limites de densidade das aletas dependem da altura das aletas, não apenas do passo. Uma aleta com menos de 10 mm de altura suporta um passo apertado de 1,5 a 2 mm. Aumente a altura das aletas para 50 mm e precisa de um espaçamento de cerca de 3 a 5 mm, porque o aço da fieira que forma cada fenda precisa de material suficiente para suportar a pressão de extrusão sem fissurar. Intervalos práticos: passo de aletas a partir de 2,5 mm em padrão, com um mínimo de 1,5 mm; altura das aletas até 50 mm, e 80 mm com um projeto de fieira cuidado; espessura da ponta das aletas de 0,5 mm ou mais conforme extrudida; espessura da base de 2 mm a 20 mm; largura do perfil de 10 mm a 300 mm, exigindo as secções mais largas uma prensa maior. Se o seu projeto ficar fora destes intervalos, envie o desenho de qualquer forma. Por vezes basta uma pequena alteração aos raios dos cantos ou à conicidade das aletas para o trazer para limites extrudíveis.
Três formas de formarmos aletas
Extrusão direta é o cavalo de batalha. As aletas e a base saem como uma única peça sólida de alumínio, sem junta e sem resistência de interface térmica entre aleta e base. Adequa-se a alturas de aletas inferiores a 50 mm e espessura de ponta superior a 0,5 mm, ao menor custo e à maior velocidade de produção.
Skiving CNC cobre o que a extrusão não consegue. Extrudamos um perfil em bruto com aletas mais espessas e fatiemo-las numa máquina de skiving até entre 0,2 mm e 0,4 mm. É assim que se produzem os dissipadores de CPU de alto desempenho e os dissipadores de servidores.
Alhetas coladas ou inseridas servem dissipadores muito grandes, como acionamentos industriais, máquinas de soldar e inversores de tração, em que a altura das aletas excede o que é prático numa única extrusão. As aletas individuais são coladas ou prensadas mecanicamente numa placa de base ranhurada, proporcionando uma grande área de superfície sem a complexidade de fieira e o custo de um perfil gigante.
Acabamento superficial e calor irradiado
Um dissipador de calor tanto convecta como irradia, e o lado da radiação é frequentemente descurado. O acabamento de fábrica tem uma emissividade de cerca de 0,05 a 0,10, o que é adequado para arrefecimento por convecção forçada em recinto fechado. A anodização preta atinge cerca de 0,85 a 0,90 e proporciona um ganho real e mensurável de 10 a 15 % em convecção natural; em convecção forçada a alta velocidade, a diferença reduz-se a cerca de 3 a 5 %. A anodização dura dá cerca de 0,80, juntamente com isolamento elétrico e uma superfície muito durável. O jateamento com areia mais anodização excede 0,90. Uma regra simples: se o dissipador depender de convecção natural, anodize-o a preto. A anodização é feita internamente em preto, prata natural, champanhe e bronze.
Maquinagem, planura e ranhuras para heat pipes
As superfícies de montagem conforme extrudidas apresentam uma planura de cerca de 0,2 mm por 100 mm, o que é suficiente para muitas aplicações. Os clientes de eletrónica de potência costumam precisar de melhor, por isso fresamos a base após a extrusão e mantemos uma planura de 0,05 mm ou menos em toda a face de montagem, suficientemente plana para uma camada de interface térmica fina e uniforme. O trabalho secundário na nossa própria oficina de CNC inclui corte ao comprimento a 0,1 mm, furagem e roscagem de M2,5 a M6, rebarbação e limpeza, para que as peças cheguem prontas a manusear. Também podemos extrudir uma ranhura semicircular ou circular na base para alojar um heat pipe, nos diâmetros comuns de 6 mm, 8 mm e 10 mm, formada na mesma passagem do perfil.
Encomenda
A quantidade mínima de encomenda é de 300 kg para uma fieira personalizado novo. Os perfis de dissipador são leves por metro, por isso é habitualmente um lote significativo; a prototipagem a partir de uma fieira existente pode ser em quantidade menor. O comprimento padrão é de 6 m cortado ao comprimento a partir de 100 mm, com até 7 m extrudido. Os perfis são protegidos com filme de PE em linha e embalados em paletes. A produção decorre sob um sistema de qualidade ISO 9001:2015.

 Alumínio Industrial