
Porque é que dois orçamentos de extrusão não coincidem

Dois orçamentos do mesmo desenho raramente coincidem. Onde está a diferença —base de bilete, parede entregue, classe de acabamento, âmbito— e como julgar a qualidade antes de pagar.
Dois orçamentos para o mesmo desenho raramente coincidem. A diferença raramente está no metal: está na base de bilete com que o preço foi construído, na parede que realmente se entrega —aqui o mínimo é 0,8 mm e uma ranhura é mantida a ±0,1 mm—, na classe de acabamento, AA10 ou AA15, e no que o orçamento deixa de fora: fieira, maquinagem, embalagem, documentos. Cotamos FOB Shenzhen ou Guangzhou com a base e a data do bilete indicadas, mínimo 500 kg por perfil.
A maioria compara o número de baixo. A comparação útil são os quatro pontos da tabela seguinte, porque cada um é uma decisão que o fornecedor tomou antes de cotar, e cada uma aparece mais tarde, na montagem ou numa reclamação.
| Onde o dinheiro se move | O que faz o orçamento barato | O que lhe custa depois |
|---|---|---|
| Base de bilete | Cota com uma data anterior ou com uma base regional mais baixa | O número muda na confirmação da encomenda |
| Parede e tolerância | Trabalha a metade inferior da tolerância permitida | Primeiro sofrem as ranhuras e os parafusos das dobradiças |
| Especificação de acabamento | AA10 em vez de AA15, 60 µm em vez de 80 | A cor deriva, os cantos desgastam-se |
| Âmbito | Deixa de fora fieira, maquinagem, embalagem ou documentos | A factura do embarque é o preço real |
O que move o preço antes de cortar o metal?
O alumínio é cobrado em duas camadas: o bilete e a conversão. O bilete segue um mercado publicado —LME mais um prémio regional— e na China convivem várias bases: Nanhai Lingtong, Shanghai SMM e Changjiang. Não dão o mesmo número no mesmo dia, e cada extrusor cota com a que se liquida na sua região.
Os extrusores de Guangdong, incluindo esta fábrica, cotam sobretudo com Nanhai Lingtong, a mais alta das três. É essa a razão simples pela qual um orçamento de Foshan fica acima de um orçamento de uma província do interior para a mesma secção: a matéria-prima é mais cara, não a margem. Foshan é também onde nasceu a extrusão na China, e toda a cadeia —oficina de fieiras, prensas, anodização, linha de pó, maquinagem— continua num raio curto, com gente que trabalha nestas linhas há décadas. O prémio compra controlo de processo, não um logótipo.
Acima do bilete, três variáveis movem o custo de conversão:
- Liga. A 6063 é a de volume e a mais barata de extrudir; a 6061 e a 6082 correm mais devagar e custam mais; a 6463 custa ainda mais porque é feita para anodização brilhante. As diferenças de resistência e acabamento estão na nossa comparação 6063 versus 6061.
- Estado. O T6 acrescenta um tratamento térmico ao T5 e é cotado acima; o T4 usa-se quando a peça é conformada depois de extrudida.
- Dimensão da encomenda. Um contentor e umas poucas toneladas são dois orçamentos diferentes, e muitas vezes duas formas diferentes de embalar. A preparação da prensa, a amortização da fieira e as cargas por lote de acabamento não descem com a encomenda.
A parede também entra nesta lista. Uma parede de 0,8 mm corre mais devagar na prensa, desgasta mais a fieira e rejeita mais do que uma de 2 mm, pelo que o custo de conversão por quilo sobe, apesar de cada metro pesar menos.
Porque é que um preço mais baixo costuma significar uma parede mais fina?
As tolerâncias são bandas, não valores únicos. A norma GB/T 5237 alta precisão define um intervalo permitido para cada cota, e um fornecedor pode colocar-se em qualquer ponto dentro dele. Um orçamento construído no fundo da banda é um orçamento legítimo — e um perfil mais leve.
O modo de falha é previsível. Uma ranhura para painel de 18 mm é mantida a ±0,1 mm nesta fábrica; uma ranhura que chega 0,2 mm fora não aceita o painel depois da anodização, ou deixa-o solto quando já está montado. Nenhuma das duas coisas se vê no desenho. Numa dobradiça, dois ou três fios numa parede de 0,9 mm arrancam ao fim de uma época de uso, enquanto a mesma dobradiça em 1,4 mm aguenta. As secções mais expostas são os perfis de mobiliário e roupeiro descritos em perfis para mobiliário e roupeiros.
Pode verificar-se sem laboratório: meça a mesma cota em quatro pontos de uma secção e repita em três secções de fardos diferentes. Uma leitura fina isolada pode ser uma rebarba; um défice sistemático em doze leituras é a especificação que o fornecedor realmente correu.
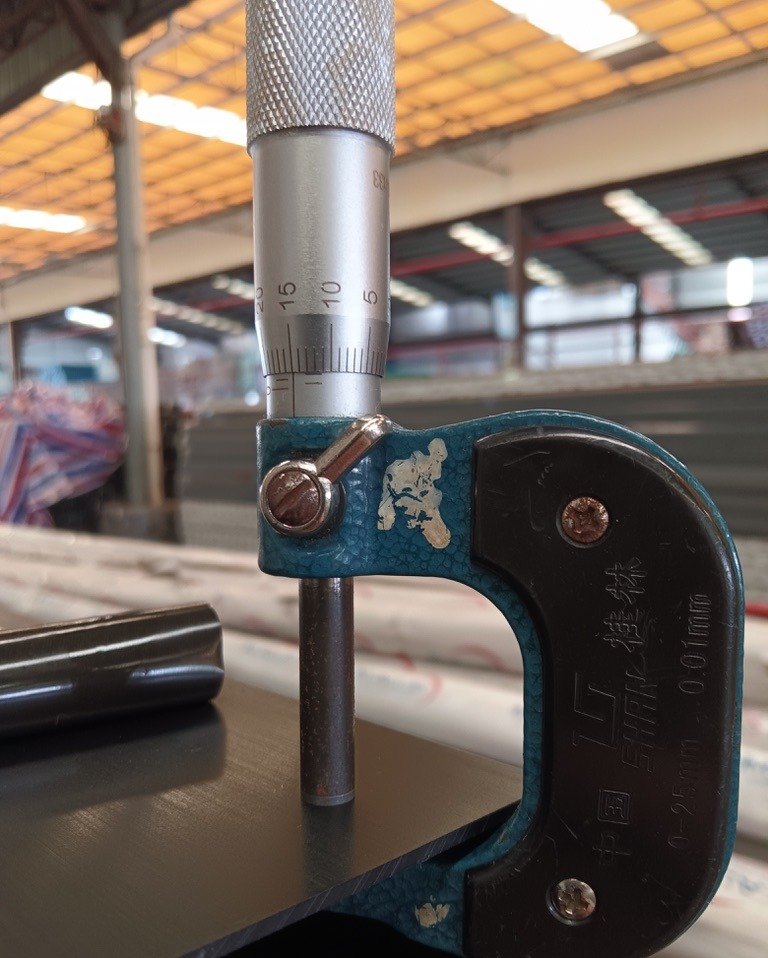
A parede fina é uma capacidade, não um desconto. O mínimo é 0,8 mm, e em secções até 540 mm de círculo circunscrito a parede é definida pelo que a peça tem de fazer —fixação do parafuso, rigidez da ranhura, resistência a amolgadelas— e não pelo que faz o orçamento parecer melhor.
Onde é que o acabamento muda o preço e o risco?
A anodização vende-se por classe. A AA10 deposita cerca de 10 µm por face, a AA15 cerca de 15 µm, e a segunda custa mais porque a linha corre mais devagar. Numa face vertical que ninguém toca, a AA10 é a compra sensata. No canto de uma porta, no retorno de um puxador ou num corredor de hospital, os 15 µm são o que evita que o metal se desgaste no ponto de contacto.
| Acabamento | Espessura nominal | Onde é a compra certa |
|---|---|---|
| Anodizado AA10 | cerca de 10 µm por face | Faces interiores, pouco manuseamento |
| Anodizado AA15 | cerca de 15 µm por face | Puxadores, cantos de porta, ar húmido ou costeiro |
| Pintura a pó | 60–80 µm | Gama de cor, esconder linhas finas de fieira |
A cor é outro eixo. A prata —jacto de areia, ataque alcalino, esferas de vidro ou granalha, de grossa a fina— é a mais tolerante. Champanhe, bronze, preto e ouro são progressivamente mais difíceis, e quanto mais escuro o tom, mais difícil a coincidência entre lotes. Isso é metalurgia e química de banho, não discurso de vendas: a concentração do corante, a temperatura do banho e o lote de liga movem o tom final.
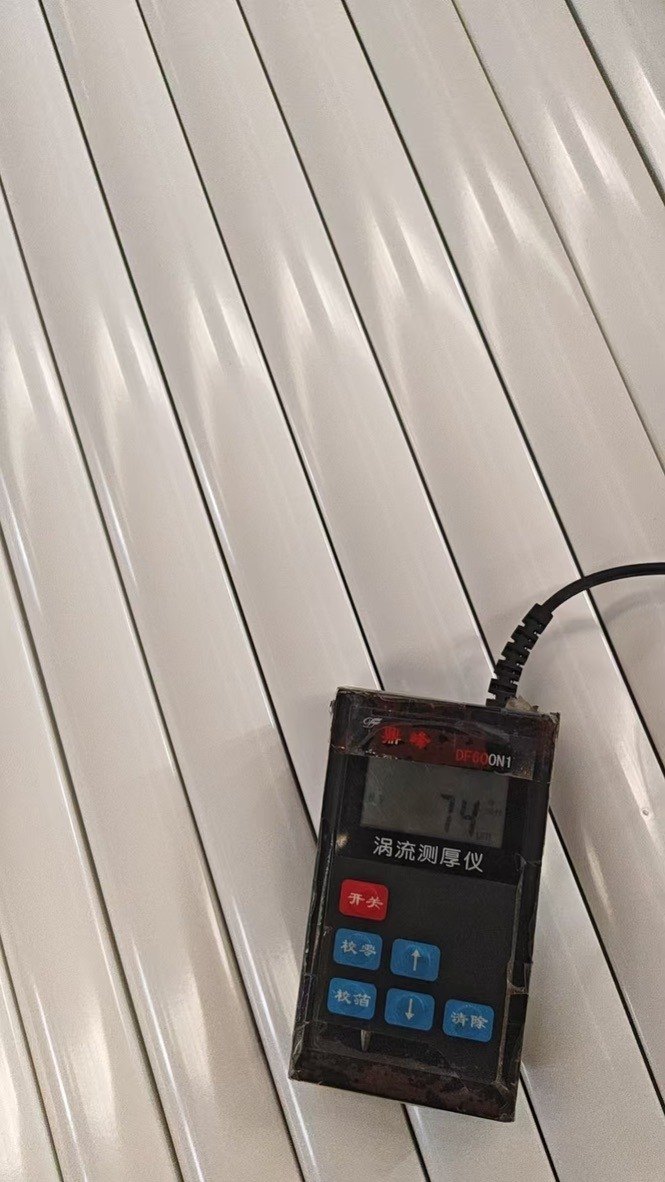
A pintura a pó deposita muito mais película, normalmente 60–80 µm. Compra gama de cor e poder de cobertura, e custa-lhe ajuste: 70 µm de pó fecham uma ranhura de 18 mm cerca de 0,14 mm, enquanto a anodização AA15 fecha a mesma ranhura cerca de 0,03 mm. Decida o ajuste depois do acabamento, não antes.
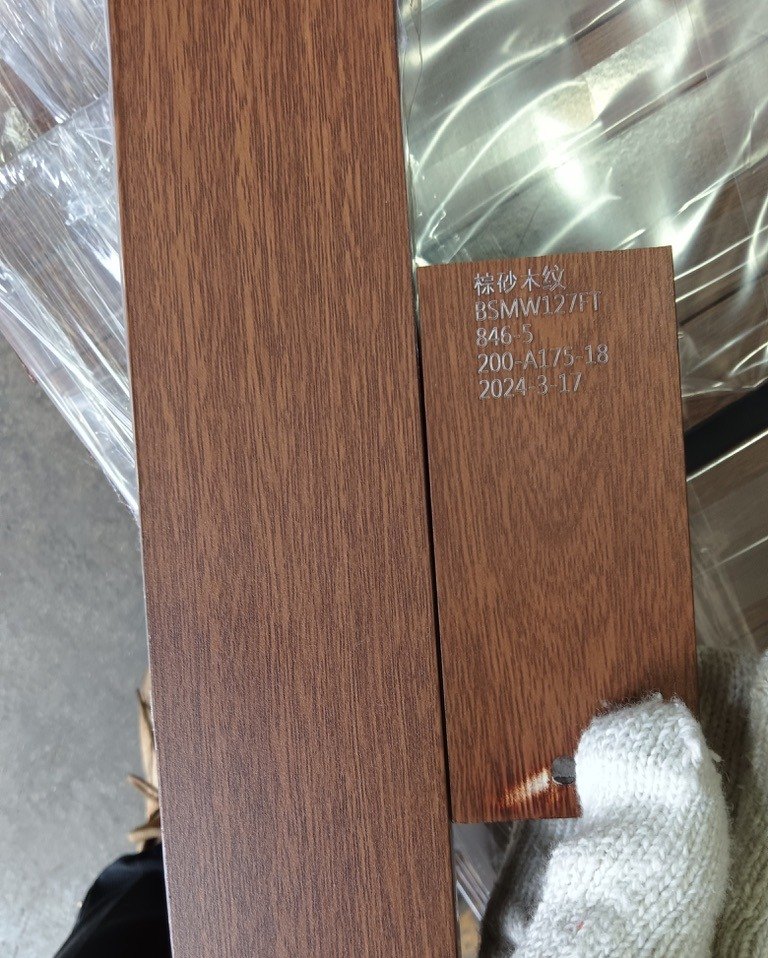
A madeira é uma película transferida sobre uma base pintada. A película é impressa, por isso o desenho e o tom variam entre rolos; uma repetição idêntica entre lotes não é alcançável, e quem a prometer está a prometer algo que o processo não entrega.
Para a química por trás destas opções, veja acabamentos comparados. Para a questão do preço, o ponto prático é mais estreito: um orçamento que não indica a classe de anodização e a espessura de película não é um orçamento comparável.
O que deixa de fora um orçamento barato?
Quatro coisas, pela ordem em que costumam aparecer.
A fieira. É um custo único que depende da complexidade da secção e da dimensão da prensa, por isso é cotada por projecto e não publicada. Um orçamento que mete a fieira no preço por quilo esconde quanto do seu dinheiro é ferramenta, e não diz nada sobre quem é dono da fieira, onde está guardada ou o que acontece se mudar de fornecedor.
A maquinagem. Furações de dobradiça, recortes de puxador, cortes em meia-esquadria e fresagem de extremidades são operações, não extrusão. Nesta fábrica correm no mesmo edifício da prensa, e é por isso que se cotam dentro da mesma encomenda; o orçamento de um intermediário costuma terminar na barra extrudida.
A embalagem. A embalagem de exportação é definida por encomenda: película de protecção, separadores entre perfis, tampões e etiquetas de fardo que coincidem com a lista de embalagem. Num contentor a diferença são uns dólares por tonelada; em reclamações é a diferença entre uma entrega limpa e um embarque de faces anodizadas riscadas.
Documentos e cortes. O certificado de material segundo GB/T 5237, o relatório dimensional das cotas críticas e a classe de anodização efectivamente aplicada fazem parte da entrega, não são extras. Os cortes também contam: aqui não há comprimento padrão, corta-se conforme a sua lista, um contentor de 20' admite até 5,85 m, um de 40' admite 6,0 m e pode levar dois troços, e os cortes abaixo de 5 m têm custo de serra.
Como julgar a qualidade antes de pagar?
Quatro verificações cobrem quase todo o risco, e nenhuma precisa de laboratório.
| Verificação | Como se faz | O que passa |
|---|---|---|
| Substrato | Veja uma face cortada e um risco; verifique a dureza | Grão brilhante e uniforme; sem mosqueado escuro nem porosidade |
| Parede | Quatro pontos por secção, três secções por fardo | Dentro do desenho, sem défice sistemático |
| Cor | Contra a amostra padrão selada, ao ar livre e a um metro | Sem diferença visível a essa distância |
| Revestimento | Medidor de espessura; quadrícula de aderência numa amostra | 60–80 µm de pó, sem zonas sem pintura, sem descolagem |
Há duas falhas que merecem linha própria. A selagem: uma anodização mal selada corrói a partir da superfície, e aparece meses depois como eflorescência esbranquiçada ou como adesivo que fica na peça ao retirar a película. Se a película sai com cola agarrada, suspeite da selagem e da humidade da embalagem antes de suspeitar da película. A aderência: o pó que se levanta na quadrícula estava pouco curado, foi aplicado demasiado fino ou foi posto sobre um substrato que não devia ter entrado na linha.
Esse último ponto é o que os compradores perdem. O pó tapa o substrato, por isso um fornecedor que persegue um preço baixo pode correr bilete de segunda mão e deixar a tolerância no fundo da banda; a peça parece bem na caixa e falha em serviço. A inspecção de entrada —química, dureza, aspecto— é o único sítio onde isso se detecta.
A cor é onde um critério escrito poupa uma discussão. Nesta fábrica o critério é visual: à luz natural, a uma distância de um metro, uma diferença que não se nota é aceitável. Os tons anodizados escuros julgam-se por essa regra, não contra um número de laboratório. A madeira julga-se contra a amostra aprovada, porque é um desenho, não um tom.
O que não fazemos
Não publicamos tabela de preços. O bilete mexe-se todos os dias e uma tabela estaria errada numa semana; cotamos com a base e a data em vigor quando pergunta.
Só cotamos FOB Shenzhen ou Guangzhou. O frete, o seguro e os direitos são tratados pelo seu transitário, e a conversa sobre custo posto em destino pertence lá, não ao nosso orçamento.
Não corremos bilete de segunda mão. Se a aplicação precisa de um preço mais baixo do que o 6063 virgem permite, a resposta honesta é outra secção ou outro acabamento, não outro substrato.
Não prometemos madeira idêntica entre lotes nem zero diferença de cor em anodizados escuros. O que prometemos é amostra padrão selada, número de lote em cada caixa e a regra do metro por escrito.
O que enviar para um orçamento comparável
Seis dados fazem com que dois orçamentos se possam comparar linha por linha:
- Desenho da secção em DXF, DWG ou PDF cotado.
- Liga e estado, ou a função que a peça tem de cumprir.
- Acabamento e película: classe de anodização, referência de cor em pó ou bruto de extrusão.
- Quantidade por perfil, e se a encomenda é contentor completo ou LCL.
- Porto de destino e condições.
- Requisito de embalagem, se os perfis vão ser maquinados ou manuseados em obra.
Com isso, o orçamento pode indicar a base e a data do bilete, a classe de anodização, a fieira em linha separada e o que a embalagem inclui — que é o que torna dois orçamentos comparáveis.
Perguntas frequentes
A extrusão é cobrada ao quilo ou ao metro? Ao quilo. Os metros convertem-se pelo peso teórico da secção, por isso um orçamento ao metro sem o peso por metro não é verificável.
Porque é que o vosso preço é mais alto do que o de outro fornecedor chinês? Normalmente por três razões: a base de bilete (em Guangdong cota-se com Nanhai Lingtong, a mais alta das bases chinesas), a parede que realmente se corre e se fieira, maquinagem e embalagem de exportação estão dentro do número.
O que é a regra do metro para a cor? À luz natural, a um metro de distância, uma diferença de tom que não se percebe é aceite. É o critério escrito na nossa confirmação de encomenda para tons anodizados escuros.
Usam bilete de segunda mão? Não. O bilete que entra é controlado em química, dureza e aspecto antes de chegar a uma prensa; o material que não passa é rejeitado.
Porque é que a madeira não coincide entre lotes? É uma película impressa transferida sobre uma base de pó. A tinta, o rolo e a cura variam ligeiramente, por isso a amostra aprovada é a referência e não uma repetição exacta.
O que inclui o vosso orçamento? Extrusão, o acabamento especificado, corte conforme a sua lista, embalagem de exportação e certificado de material. A fieira e a maquinagem são apresentadas à parte para que veja o que está a pagar.
Qual é a quantidade mínima? 500 kg por perfil, com fieira nova ou existente. Um contentor pode levar vários perfis na mesma encomenda.
Revisto a 22 de Outubro de 2026 · A LinkedAlu extrui em Foshan em 26 prensas (500–5000 MT), 100 000 t/ano desde 2005, FOB Shenzhen ou Guangzhou.
Frequently asked questions
A extrusão é cobrada ao quilo ou ao metro? add
Porque é que o vosso preço é mais alto do que o de outro fornecedor chinês? add
O que é a regra do metro para a cor? add
Usam bilete de segunda mão? add
Porque é que a madeira não coincide entre lotes? add
O que inclui o vosso orçamento? add
Qual é a quantidade mínima? add
Casos e avaliações de clientes
Nenhuma avaliação ainda — seja o primeiro a avaliar Porque é que dois orçamentos de extrusão não coincidem.
Escreva uma avaliação
A nossa equipa lê as avaliações antes que apareçam aqui, geralmente dentro de um dia útil de trabalho. Publicamos o que os clientes escrevem; removemos apenas spam e abuso.
Continue a ler

Tolerâncias de Extrusão de Alumínio
As tolerâncias na prática: GB/T 5237 alta precisão, rasgos a ±0,1 mm, paredes desde 0,8 mm e o que muda uma tolerância alcançável.
Ler artigo arrow_forward
Códigos HS da extrusão de alumínio e anti-dumping: o que determina os seus direitos aduaneiros
As perfis de alumínio entram sob três posições, e a que declarar decide se se aplicam direitos anti-dumping. Um guia prático sobre o…
Ler artigo arrow_forward
Acabamentos superficiais de perfis de alumínio: anodização, pintura a pó, PVDF
A anodização, a pintura a pó, o PVDF, a eletroforese, o efeito madeira e os acabamentos mecânicos são especificados por normas diferentes…
Ler artigo arrow_forward