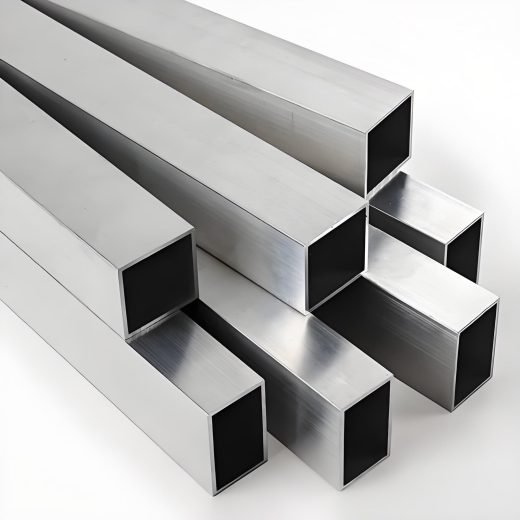
Tube ou tuyau ? Spécifiez d'abord le bon produit
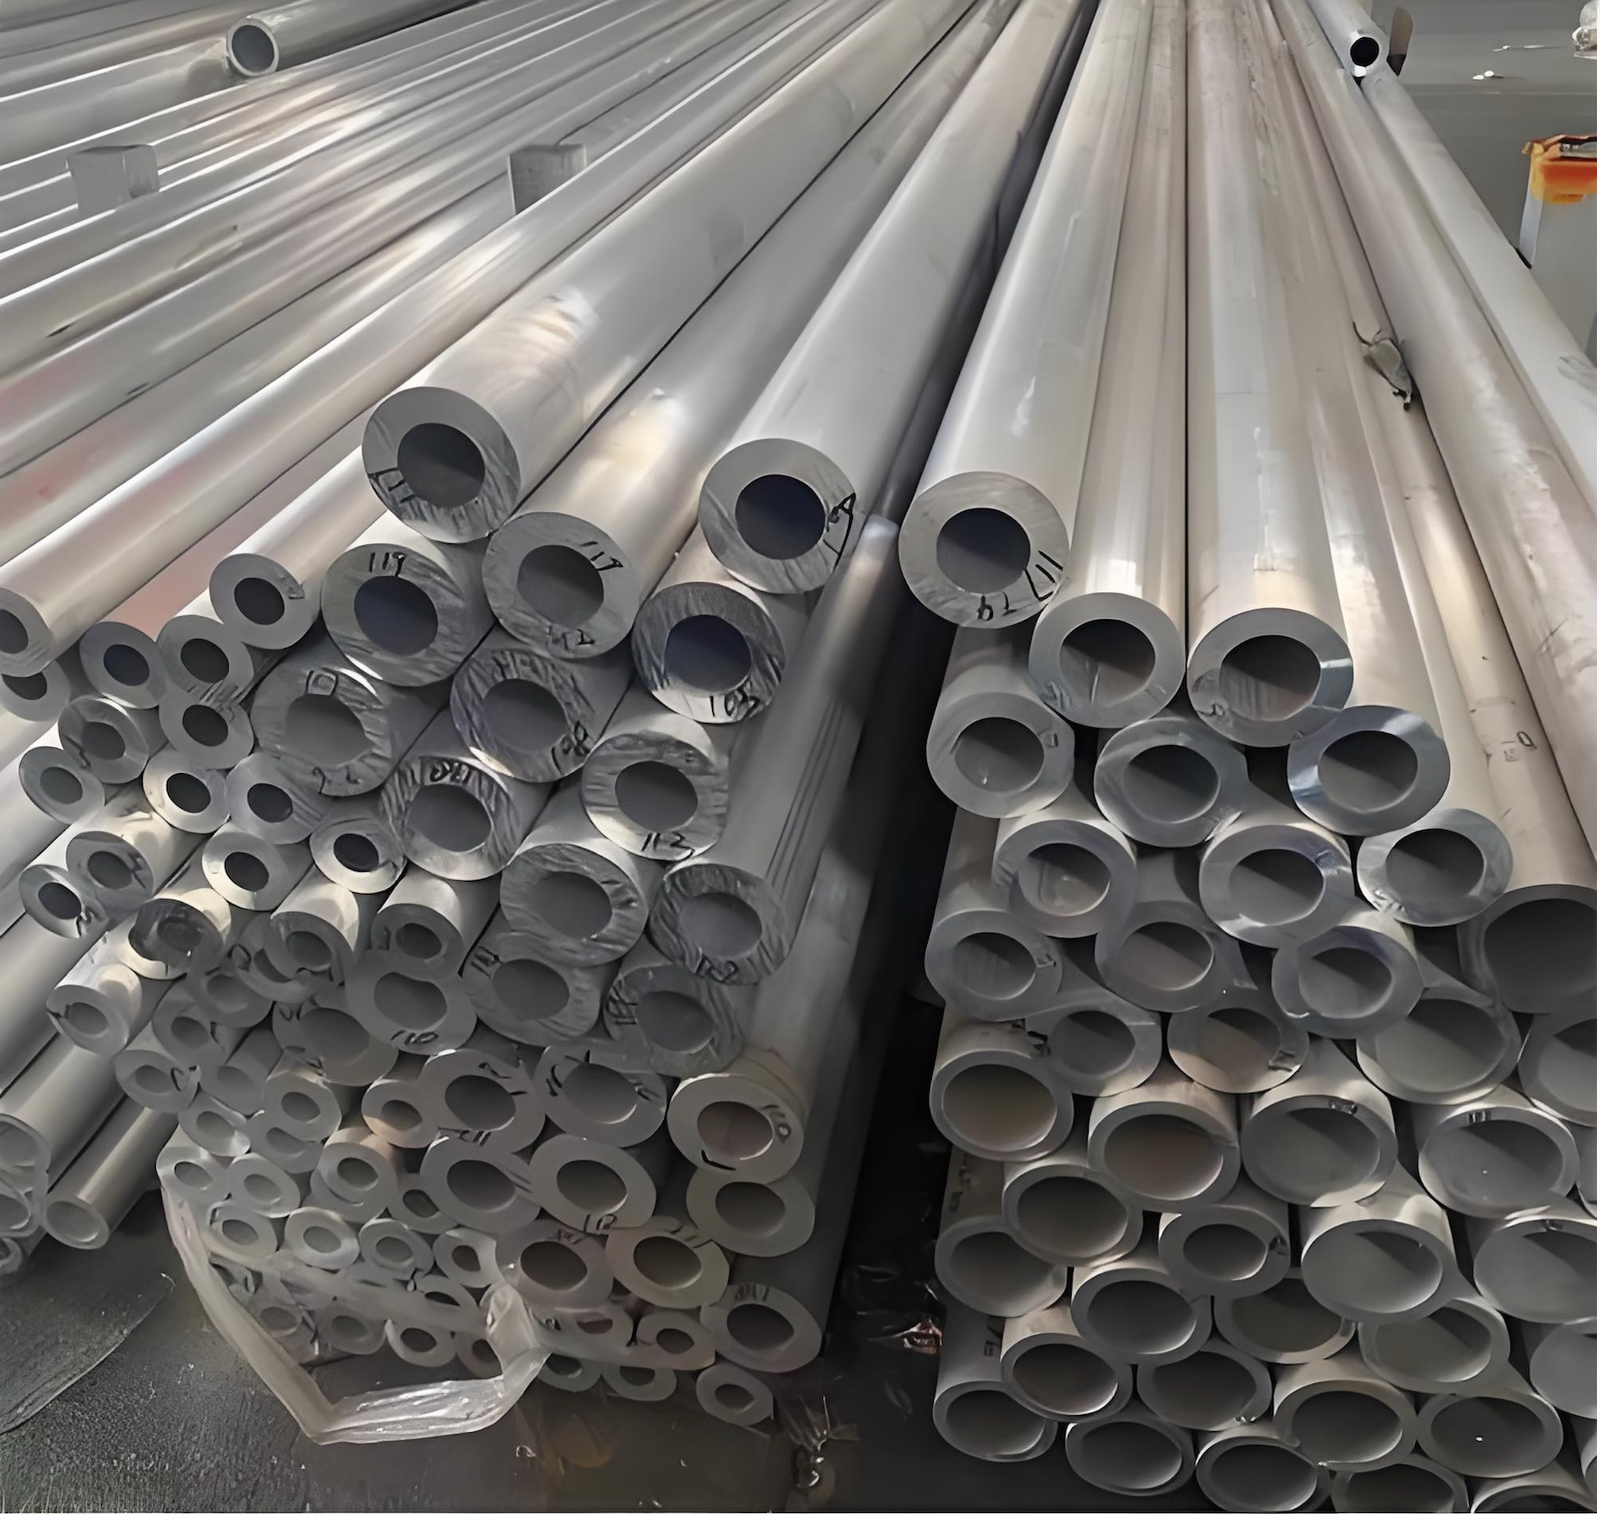
Les deux mots désignent un cylindre creux, et les confondre coûte à un projet des semaines de raccords qui ne s'emboîteront pas. Un tube est spécifié par son diamètre extérieur exact et son épaisseur de paroi, et ses normes sont l'ASTM B210, l'ASTM B221 et l'ASTM B345 pour le tube extrudé. Un tuyau est spécifié par son diamètre nominal et son schedule (épaisseur), selon l'ASTM B241 ou l'ASTM B429, et il transporte fluides et gaz.
| Point | Tube | Tuyau |
|---|
| Spécification | Diamètre extérieur exact plus épaisseur de paroi | Diamètre nominal plus schedule |
| Tolérance | Plus serrée, typiquement 10 % sur la paroi | Basée sur le schedule, plus large sur l'alésage |
| Forme | Ronde, carrée, rectangulaire, ovale, sur mesure | Ronde uniquement |
| Usage principal | Structurel, échangeurs de chaleur, cadres de précision, mains courantes | Transport de fluides et de gaz, tuyauterie sous pression |
Le piège pratique : un tuyau de 2 pouces a en réalité un diamètre extérieur de 2,375 pouces. Un tube commandé en diamètre extérieur 2,000 pouces ne s'adaptera pas à une bride de tuyau de 2 pouces. Envoyez la norme avec la demande, l'ASTM B221 pour le tube ou l'ASTM B241 pour le tuyau, et l'ambiguïté disparaît avant même que la commande soit passée.
Trois procédés de fabrication et ce que chacun vous apporte
- Tube extrudé sans soudure. Un billet chauffé est pressé à travers une filière autour d'un mandrin fixe ou flottant, de sorte que le métal se soude à lui-même à la sortie et ne laisse aucune couture longitudinale. La structure du grain est uniforme sur toute la circonférence, la concentricité est excellente et la tenue en pression est la plus élevée des trois. C'est le procédé pour les conduites hydrauliques, le tube pneumatique haute pression, les éléments d'échangeurs de chaleur et les éléments structurels critiques.
- Tube soudé (ERW). La bande est profilée au laminoir en cylindre puis soudée le long de la couture longitudinale, le cordon étant normalement arasé à l'intérieur et à l'extérieur. C'est le procédé le plus économique, en particulier au-delà d'environ 100 mm de diamètre extérieur. La soudure est métallurgiquement distincte du métal de base, de sorte que le tube ERW est mieux réservé aux mains courantes, au mobilier, aux tubes structurels et aux conduites de fluides basse pression.
- Tube étiré sur mandrin (DOM). Le tube soudé est étiré à froid sur un mandrin, ce qui écrouit la paroi, affine le grain et resserre sensiblement les dimensions. Le résultat est un alésage et un diamètre extérieur de précision, une surface plus lisse et des propriétés mécaniques supérieures à celles du produit brut de soudage. Le DOM est la spécification des tubes de vérins hydrauliques et pneumatiques et des arbres de précision.
Une règle régit le choix lorsqu'une mise en forme est prévue : si le tube doit être cintré, évasé ou swagé, spécifiez du sans soudure ou du DOM. La soudure du tube ERW tend à se fissurer ou à s'amincir sur l'extérieur d'un cintrage serré. Si le recours à l'ERW est inévitable, maintenez la soudure sur l'axe neutre du cintrage pour réduire le risque de fissuration.
Choix de l'alliage selon l'application
Le 6061-T6 est la bête de somme structurelle, avec une limite d'élasticité minimale de 240 MPa et une résistance à la traction de 260 MPa ; il se soude et s'usine bien et c'est le choix par défaut pour les ossatures, les mains courantes, les bâtis de machines et le matériel de transport. Le soudage réduit la zone affectée thermiquement à environ 60 à 70 % de la résistance du T6, de sorte que les assemblages soudés nécessitent une marge de conception. Le 6063-T5, avec 110 MPa de limite d'élasticité et 160 MPa de résistance à la traction, s'extrude proprement et reçoit la finition anodisée la plus brillante, ce qui convient aux tubes architecturaux visibles, à l'irrigation, aux conduites de condensats et aux profilés décoratifs.
Le 7075-T6 est l'alliage le plus résistant couramment utilisé dans le commerce, avec une limite d'élasticité d'environ 503 MPa et une résistance à la traction d'environ 572 MPa, et il est réservé aux applications où le poids est critique, telles que les composants de sport mécanique et d'aérospatiale. Sa résistance à la corrosion est médiocre et il ne se soude pas de façon conventionnelle, ce qui en fait un mauvais choix près de l'eau salée ou dans un assemblage soudé. Les 5052 et 5083 sont des alliages marins non trempants à excellente résistance à l'eau salée et aux produits chimiques, et le 5083-H116 atteint environ 215 MPa de limite d'élasticité. Le 3003-O est le tube étiré classique pour la réfrigération, la climatisation et le transport de fluides basse pression : faible résistance, excellente formabilité, brasé dans les collecteurs et cintré en serpentins.
Pression, fatigue et limites de cintrage
Pour un tube à paroi mince sous pression interne, utilisez la relation de contrainte circonférentielle P = (2 x S x t) / D, où S est la contrainte admissible, t l'épaisseur de paroi nominale et D le diamètre extérieur. Prenons un tube en 6061-T6 de 50 mm de diamètre extérieur avec une paroi de 3 mm, une limite d'élasticité de 240 MPa et un coefficient de sécurité de 4 : la pression de service admissible ressort à environ 7,2 MPa, avec une rupture à la limite d'élasticité d'environ 28,8 MPa. Utilisez un coefficient de sécurité de 3 à 4 pour un service cyclique ou incertain et un coefficient de 2 uniquement pour un service statique bien maîtrisé. La tuyauterie sous pression doit en outre être livrée selon l'ASTM B241 et non selon l'ASTM B221 seul.
Le cintrage est la deuxième vérification. Une règle courante pour le cintrage rotatif à froid est un rayon minimal d'environ deux fois le diamètre extérieur, et les rayons allant jusqu'à la moitié du diamètre extérieur exigent un cintrage sur mandrin pour empêcher la paroi intérieure de se plisser ou de s'affaisser. L'état métallurgique domine la formabilité : l'état O recuit se cintre à environ une fois le diamètre et peut être vieilli ensuite, le T4 se cintre à environ deux fois le diamètre, et le T6 fissure aux rayons serrés, de sorte qu'il ne faut pas descendre sous environ trois fois le diamètre sans mandrin et probablement un préchauffage. Lorsque le chargement cyclique est le critère de conception, le 6061-T9, qui est un T6 écroui après vieillissement, augmente nettement la résistance à la fatigue au prix de la ductilité ; cintrez d'abord et vieillissez en T9 ensuite.
Tolérances, concentricité et documents
Selon l'ASTM B221 et l'EN 754-7, le diamètre extérieur est maintenu à plus ou moins 0,10 à 0,25 mm selon la dimension, l'épaisseur de paroi à plus ou moins 10 % du nominal, la circularité à 1 % du diamètre extérieur ou mieux, et la rectitude à 0,8 mm par 1 000 mm. Les coupes standard tiennent à plus ou moins 1 à 5 mm et les coupes de précision à plus ou moins 0,1 à 0,5 mm. La concentricité est le point où le tube diffère le plus de la cornière ou du plat : le tube extrudé sans soudure maintient une variation de paroi d'environ 5 % sur la circonférence et le tube DOM d'environ 2 %. Pour un ajustement serré dans un collecteur ou un bossage de précision, spécifiez la concentricité dont vous avez besoin plutôt que de supposer que la valeur par défaut est suffisamment serrée.
Chaque commande est livrée avec un certificat d'essai en usine selon l'EN 10204 3.1 comportant les propriétés mécaniques mesurées, la composition chimique et les relevés dimensionnels, délivré selon l'ASTM B210, B221, B241 ou l'EN 754 selon les exigences du projet. Les finitions comprennent la finition brute d'extrusion, l'anodisation AA10, AA15 ou AA20 pour les mains courantes visibles, le thermolaquage à 60 micromètres et plus, et le PVDF pour les sites à fort ensoleillement UV ou côtiers. La quantité minimale de commande est de 500 kg, et les barres standard sont fournies en longueurs de 6 m sous emballage papier kraft.

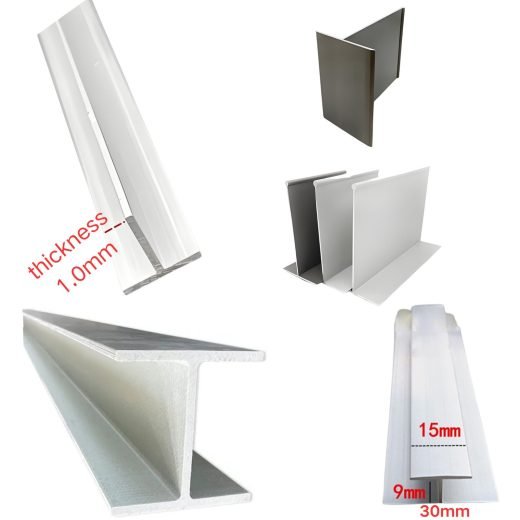
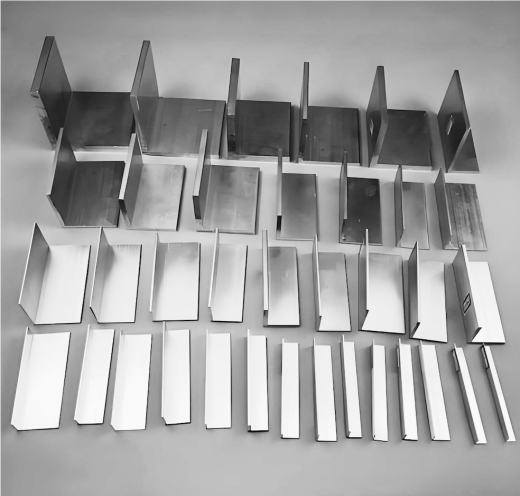 Profilés standard en aluminium