Le squelette structurel au cœur des abris modernes
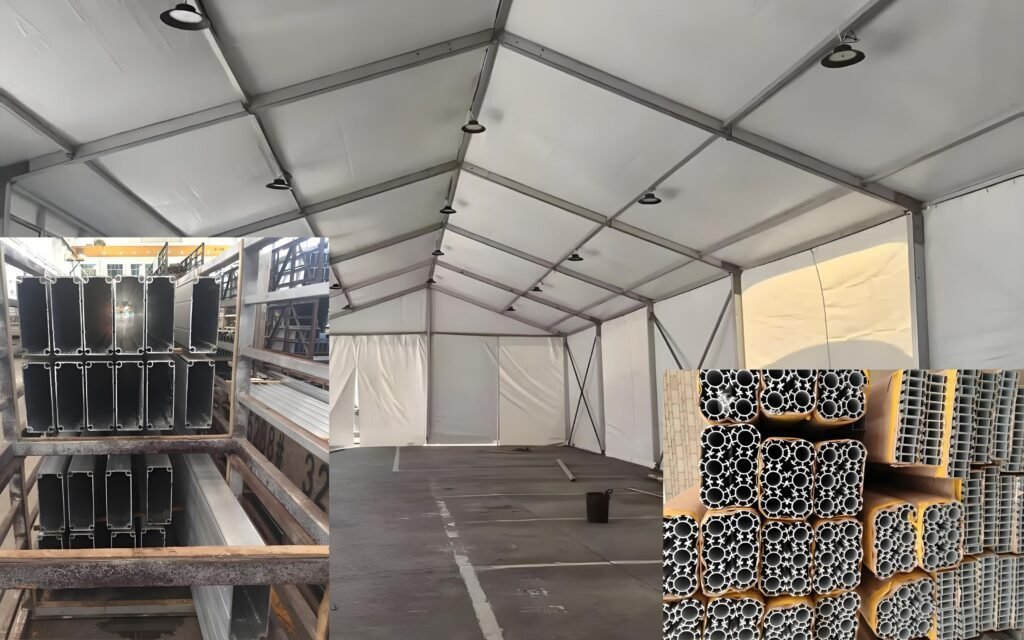
Si les poutres d'une tente se courbent après une seule saison venteuse, si les trous de boulons ne s'alignent plus sans une lime sur le site, ou si un thermolaquage éclatant vire au rose crayeux dès le mois d'août, ce ne sont pas des problèmes de tente. Ce sont des problèmes de fournisseur de profilés. Nous fabriquons le squelette structurel en aluminium qui équipe les abris modernes : tubes ronds pour les tentes pliantes grand format, poutres rectangulaires pour les chapiteaux d'événement à grande portée, poteaux ovales pour les tentes de festival pliables, et profilés conçus sur mesure avec bossages de charnière intégrés, rails de coulissement et canaux de verrouillage pour les abris militaires et de secours à déploiement rapide.
L'aluminium de tente n'est pas un bardage architectural passif. Il est monté et démonté à répétition, chargé dans des remorques et traîné à travers les champs, exposé aux UV directs pendant des mois et soumis à un vent dynamique qui tire sur chaque assemblage boulonné. Les profilés doivent être droits, solides et percés avec précision, car lorsqu'une équipe de deux personnes monte un chapiteau de 10 m dans un champ isolé, elle n'a pas de perceuse à colonne.
Poutres et poteaux : 6061-T6 pour les portées libres supérieures à 6 m
Pour tout chapiteau à portée libre supérieure à 6 m, ou toute structure temporaire conçue pour des charges de neige toute l'année, nous privilégions par défaut le 6061-T6. Sa limite d'élasticité est d'environ 240 MPa contre environ 160 MPa pour le 6063-T5, soit une augmentation d'environ 50 %, ce qui réduit considérablement la déformation élastique pour une hauteur de poutre donnée. Cela permet aussi à l'ingénieur d'études de définir une poutre plus fine et de plus faible encombrement tout en conservant la rigidité requise, ce qui économise du poids de transport et des frais de fret. Avant de tailler les filières ou de filer les billettes, notre équipe d'ingénierie vérifie le module de section et le moment quadratique du profilé par rapport à la portée cible, aux codes locaux de charge de vent et aux spécifications régionales de neige. Si le coefficient de sécurité semble limite, nous suggérons des modifications ciblées avant de lancer l'outillage : un épaississement localisé de la paroi dans les zones de flexion fortement sollicitées, des nervures structurelles internes pour éviter le flambement de la section, ou une montée en gamme d'alliage du 6063-T5 au 6061-T6.
Trous de boulons percés depuis une référence unique
L'ossature d'une paroi latérale de chapiteau peut comporter des dizaines de trous de boulons qui doivent coïncider parfaitement avec les connecteurs correspondants. Les trous percés à la main ou repérés par gabarit dérivent, et les équipes sur site finissent par agrandir les trous à la lime ronde ou à la perceuse sans fil, ce qui crée des assemblages approximatifs, fait cliqueter l'ossature au vent et accélère l'usure des boulons en cisaillement. Nous perçons par CNC tous les trous de fixation depuis une référence unique et absolue sur toute la longueur du profilé. La longueur de coupe est maintenue à 0,15 mm pour que l'ossature soit d'équerre et que la toile de toit s'ajuste parfaitement ; la position des trous est maintenue à 0,15 mm pour que les boulons s'engagent sans alésage ; la rectitude est de 0,5 mm/m ou mieux pour que les longues poutres de toit ne se courbent pas ; et les trous d'axe sont alésés à la tolérance H8 pour un ajustement de pivot précis sans jeu. Si vous utilisez des nœuds standard en aluminium moulé ou des connecteurs en acier estampé, nous pouvons percer des échantillons d'essai en correspondance pour garantir l'ajustement. Chaque composant est gravé au laser ou étiqueté par jet d'encre avec son numéro de pièce et ses repères d'index d'alignement.
Charnières et points de pivot qui ne se déforment pas
Les chapiteaux pliants, les tentes escamotables et les abris à structure en ciseaux reposent sur des pivots mécaniques, où des boulons inoxydables ou des axes à chape traversent directement les parois en aluminium. Au fil d'une saison événementielle chargée, le trou dans l'aluminium, plus tendre, peut s'ovaliser et l'ossature perd sa rigidité. Nous résolvons l'usure des pivots dès la conception, de trois façons. L'épaississement de paroi n'est ajouté qu'autour de la zone de bossage de charnière, au lieu d'ajouter du poids sur tout le profilé. Les trous d'axe sont alésés à la précision H8 pour que l'alésage soit lisse comme un miroir plutôt que strié, ce qui réduit l'usure mécanique initiale. Pour le matériel de location commerciale intensive ou les abris militaires, nous emmanchons à l'usine des douilles en acier inoxydable ou en nylon autolubrifiant dans les trous alésés, de sorte que l'axe repose sur de l'acier trempé ou du nylon à faible frottement plutôt que sur le métal de base en aluminium.
Revêtements pour une exposition extérieure à fort ensoleillement UV
Les ossatures de tente restent exposées à des environnements à fort ensoleillement UV pendant des semaines d'affilée, et un thermolaquage polyester de qualité intérieure se dégrade rapidement, déposant une poudre blanche sur les mains et la toile tandis que les couleurs de la marque pâlissent. Nous prescrivons des systèmes de qualité architecturale : thermolaquage polyester super-durable pour les chapiteaux commerciaux, les tentes pliantes de location et les structures de festival, franchissant plus de 1000 heures d'essai à la lampe à arc au xénon avec 10 à 15 ans d'usage extérieur attendu ; fluorocarbone PVDF en deux ou trois couches pour les pavillons de complexe hôtelier permanents, les dômes de glamping et les structures côtières, à 20 ans ou plus avec une stabilité de couleur maximale ; sublimation effet bois avec une couche de finition pour les éco-lodges et les pergolas ; et anodisation à 15 à 25 µm pour les abris industriels soignés, les poteaux d'expédition et les rails de coulissement. Avant l'application du thermolaquage, chaque profilé subit un traitement de conversion sans chrome en plusieurs étapes, qui bloque la corrosion filiforme rampante qui se propage sous la peinture à partir d'une rayure faite sur le terrain.
Approvisionnement par type de tente et commande
Les chapiteaux d'événement à grande portée reçoivent de grandes poutres principales rectangulaires à plusieurs canaux, telles que 120×68 mm et 200×120 mm, avec des poteaux de rive ronds et des plaques de base, fournies en 6061-T6 et pré-percées pour les gorges à keder de la toile. Les tentes pliantes commerciales utilisent des profilés de pied hexagonaux ou carrés de 40 mm et 50 mm, ainsi que des barres de treillis en ciseaux en 6063-T5 à paroi mince, avec des tolérances serrées pour un coulissement télescopique fluide. Les abris de secours rapide et les abris militaires utilisent des tubes ronds à paroi épaisse et des nœuds de connexion renforcés en 6061-T6 à haute résistance, avec des revêtements ultra-durables. Les dômes de glamping et les éco-resorts utilisent des profilés ovales architecturaux et des nervures structurelles courbes. La longueur standard est de 6 m, la commande minimale est de 500 kg, et les profilés sont expédiés sous forme de kits de montage étiquetés, prêts à poser.

 Aluminium industriel