Des profilés conçus pour les luminaires LED
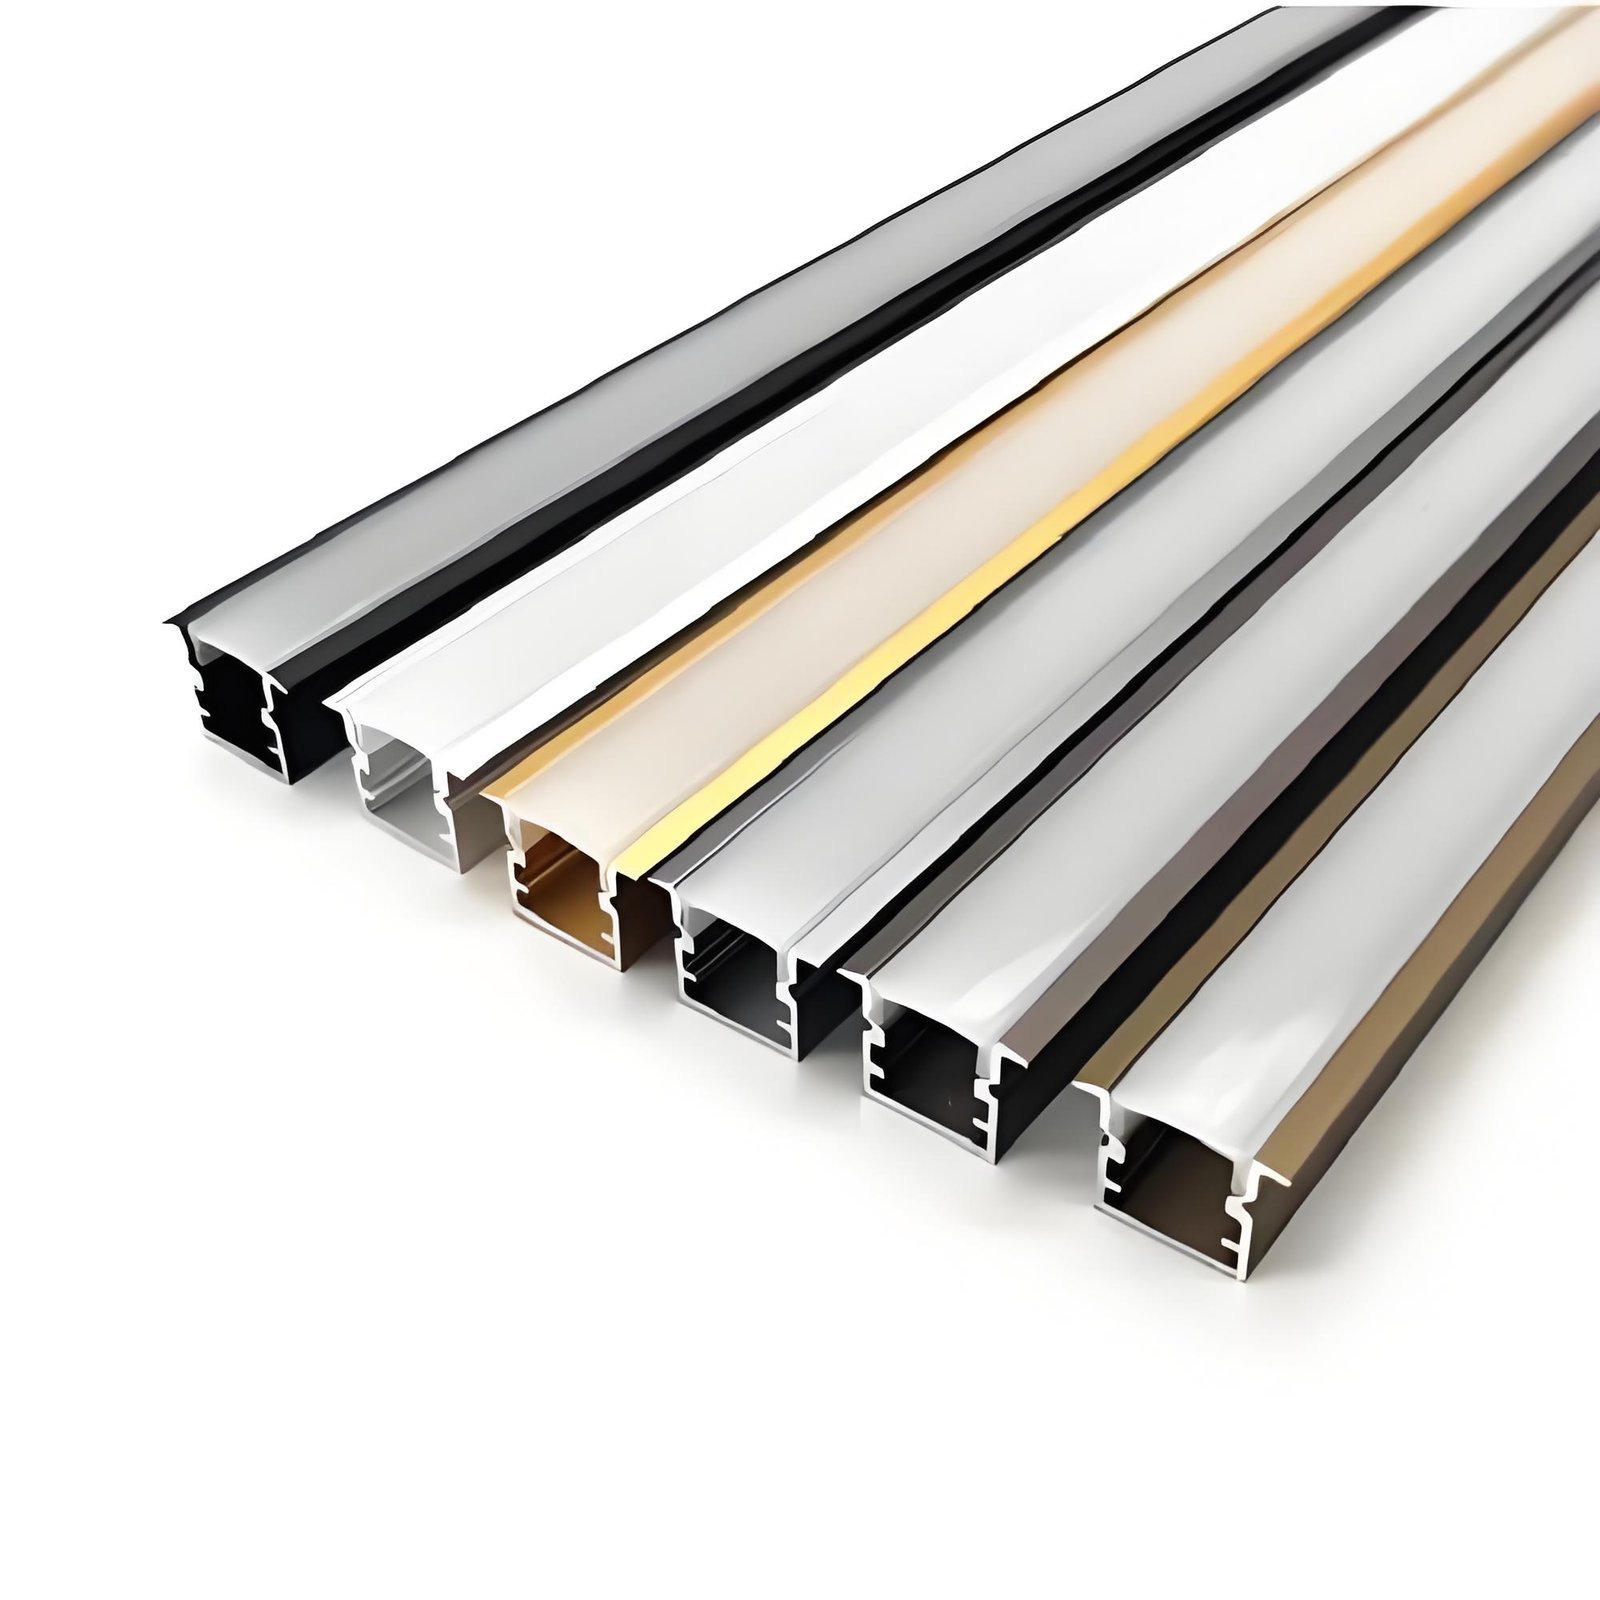
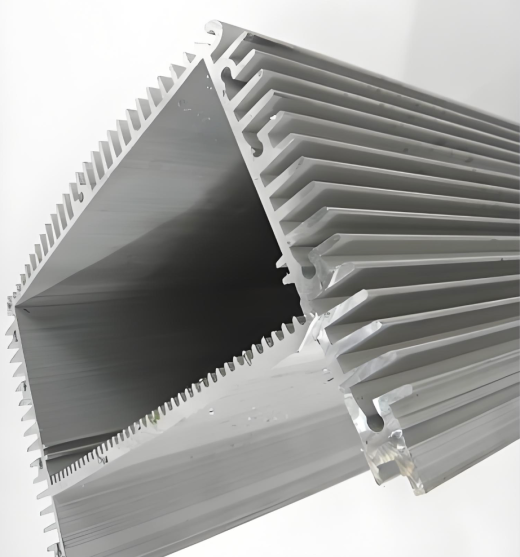
Nous extrudons, usinons et finissons des profilés aluminium sur mesure spécialement destinés à l'industrie de l'éclairage LED. Envoyez-nous un plan CAO de section transversale ou un échantillon physique. Nous taillons la filière, extrudons le profilé, coupons les barres aux longueurs exactes de votre luminaire, perçons et taraudons par CNC les trous de fixation, anodisons ou thermolaquons l'ensemble du lot, et expédions des composants prêts à assembler à votre usine.
Le profilé que vous recevez est celui que vous avez conçu, avec vos dimensions de rainure, vos épaisseurs de paroi et vos emplacements de bossages de vis. Nous n'imposons pas une filière standard du catalogue lorsqu'un luminaire nécessite une conception sur mesure.
Homogénéité de la couleur d'anodisation entre les lots
La réclamation tardive la plus fréquente sur les boîtiers LED concerne la dérive de couleur. Une entreprise d'éclairage commande un lot de boîtiers anodisés noirs, tout semble correct, et six mois plus tard une nouvelle commande arrive légèrement plus chaude ou légèrement plus grise sur le même plafond. La cause n'est presque jamais la ligne d'anodisation le jour de la production. C'est que les deux lots ont été réalisés à des semaines ou des mois d'intervalle, sur des équipes différentes, avec de légères différences de concentration de colorant, de température de cuve, de densité de courant ou de composition de billette. La variation de quelques pour cent de l'un de ces paramètres modifie le ton final du noir.
Chaque profilé de votre commande, quel que soit le nombre de sections ou de longueurs qu'elle contient, est extrudé à partir de la même coulée de billettes et anodisé lors de la même passe de cuve. Pour les réapprovisionnements, nous conservons un échantillon physique de référence et les valeurs Lab du premier lot de production, réalisons une courte pièce d'essai et l'apparions avant de lancer la série complète. Si vous changez de fournisseur, envoyez un échantillon de votre boîtier actuel et nous l'apparions.
Trous d'embout filetés par fraisage
Un boîtier LED comporte des trous borgnes percés et taraudés à chaque extrémité, et c'est là qu'une vis d'embout foire tout à la fin de l'assemblage, alors que le PCB est déjà monté et que le câblage est déjà tiré. Les filets arrachés proviennent généralement d'un taraud usé qui coupe un filet sous-dimensionné, ou d'un trou borgne trop peu profond, de sorte que la vis bute avant que la tête ne s'appuie.
Nous filetons ces trous par fraisage plutôt que par taraudage. Une fraise à fileter génère le profil du filet selon une trajectoire hélicoïdale, produisant un filet plus lisse et plus régulier, avec une tolérance plus serrée et sans crêtes arrachées. Nous tenons la classe 6H sur chaque trou et réglons la profondeur borgne à la longueur de votre vis plus au moins 2 mm de dégagement. Lorsqu'un luminaire possède un embout démontable pour accéder au driver, nous pouvons installer en usine des inserts filetés en fil d'acier inoxydable, afin que la vis se visse dans de l'acier trempé pendant toute la durée de vie du luminaire.
Ajustement de la rainure du diffuseur, vérifié avec votre capot
La rainure qui maintient le diffuseur en polycarbonate ou en acrylique est la dimension la plus critique d'un boîtier LED. Trop étroite, le capot se bombe ou ne s'emboîte pas. Trop large, il vibre, laisse fuir la lumière ou tombe pendant le transport. Nous tenons l'ouverture de la rainure à 0,15 mm en largeur comme en profondeur, mais la vérification réelle est physique : avant de finaliser la filière, nous demandons un court échantillon du capot que vous utilisez, extrudons une section d'essai et y clipsons le capot. Si l'ajustement est trop serré, trop lâche ou ne déclenche aucun clic, nous ajustons la rainure dans la filière. En production, la rainure est contrôlée au gabarit sur un échantillon prélevé toutes les 50 barres, de sorte qu'une dérive due à l'usure de la filière est détectée tôt.
Rectitude sur les grandes longueurs de luminaire
Un luminaire linéaire de 1,5 m sur un mur ou un plafond révèle immédiatement une courbure. L'œil humain perçoit un écart de 2 mm sur cette longueur. Les profilés sortent de la presse avec des contraintes internes ; si celles-ci ne sont pas relaxées, la barre paraît droite au moment de la coupe puis se courbe ensuite à mesure que les contraintes se relâchent. Chaque profilé passe par une étireuse après extrusion, qui étire la matière au-delà de la limite d'élasticité de 1 à 3% d'allongement permanent afin d'égaliser les contraintes internes. Nous tenons la rectitude à 0,5 mm par mètre ou mieux, et chaque barre est roulée sur une table d'inspection plane avant l'emballage. Pour les boîtiers de 2,5 m et plus, nous vérifions la rigidité de la section lors de la conception de la filière et recommandons des ajustements d'épaisseur de paroi si la section s'avérait trop souple.
Coupe à la longueur du luminaire : le coût caché de la coupe en interne
Acheter des barres de 6 m et les couper en interne paraît moins cher au mètre, mais il faut y ajouter la perte de trait de scie à chaque coupe, les chutes trop courtes pour être utilisées, les barres rebutées parce que la scie n'était pas d'équerre, les heures de main-d'œuvre consacrées à alimenter une scie plutôt qu'à assembler des luminaires, et l'espace au sol. Une usine d'éclairage qui consomme 10 tonnes d'aluminium par mois avec un taux de rebut de sciage de 5% jette 500 kg d'aluminium anodisé fini chaque mois. Nous fournissons des profilés coupés aux longueurs exactes de votre luminaire à 0,1 mm, sans perte de trait de scie, sans chutes et sans coupes ratées.
Commande
L'usinage et la finition comprennent la coupe à longueur de précision à 0,1 mm, les trous d'embout filetés par fraisage CNC en classe 6H, les trous de fixation percés par CNC à 0,15 mm de position, la rainure de capot PC vérifiée, l'anodisation argentée ou noire en un seul lot avec thermolaquage ou PVDF disponibles, le film PE en ligne, ainsi que l'emballage par type et longueur de luminaire ou en kit à raison d'un luminaire par pack. La commande minimale est de 500 kg sur une nouvelle filière, ou de 200 kg à partir d'une filière existante.

 Aluminium industriel


