تخطَّ إلى المحتوى الرئيسي
Linkedalu Metal Group Co., Ltd LINKEDALU Metal Group
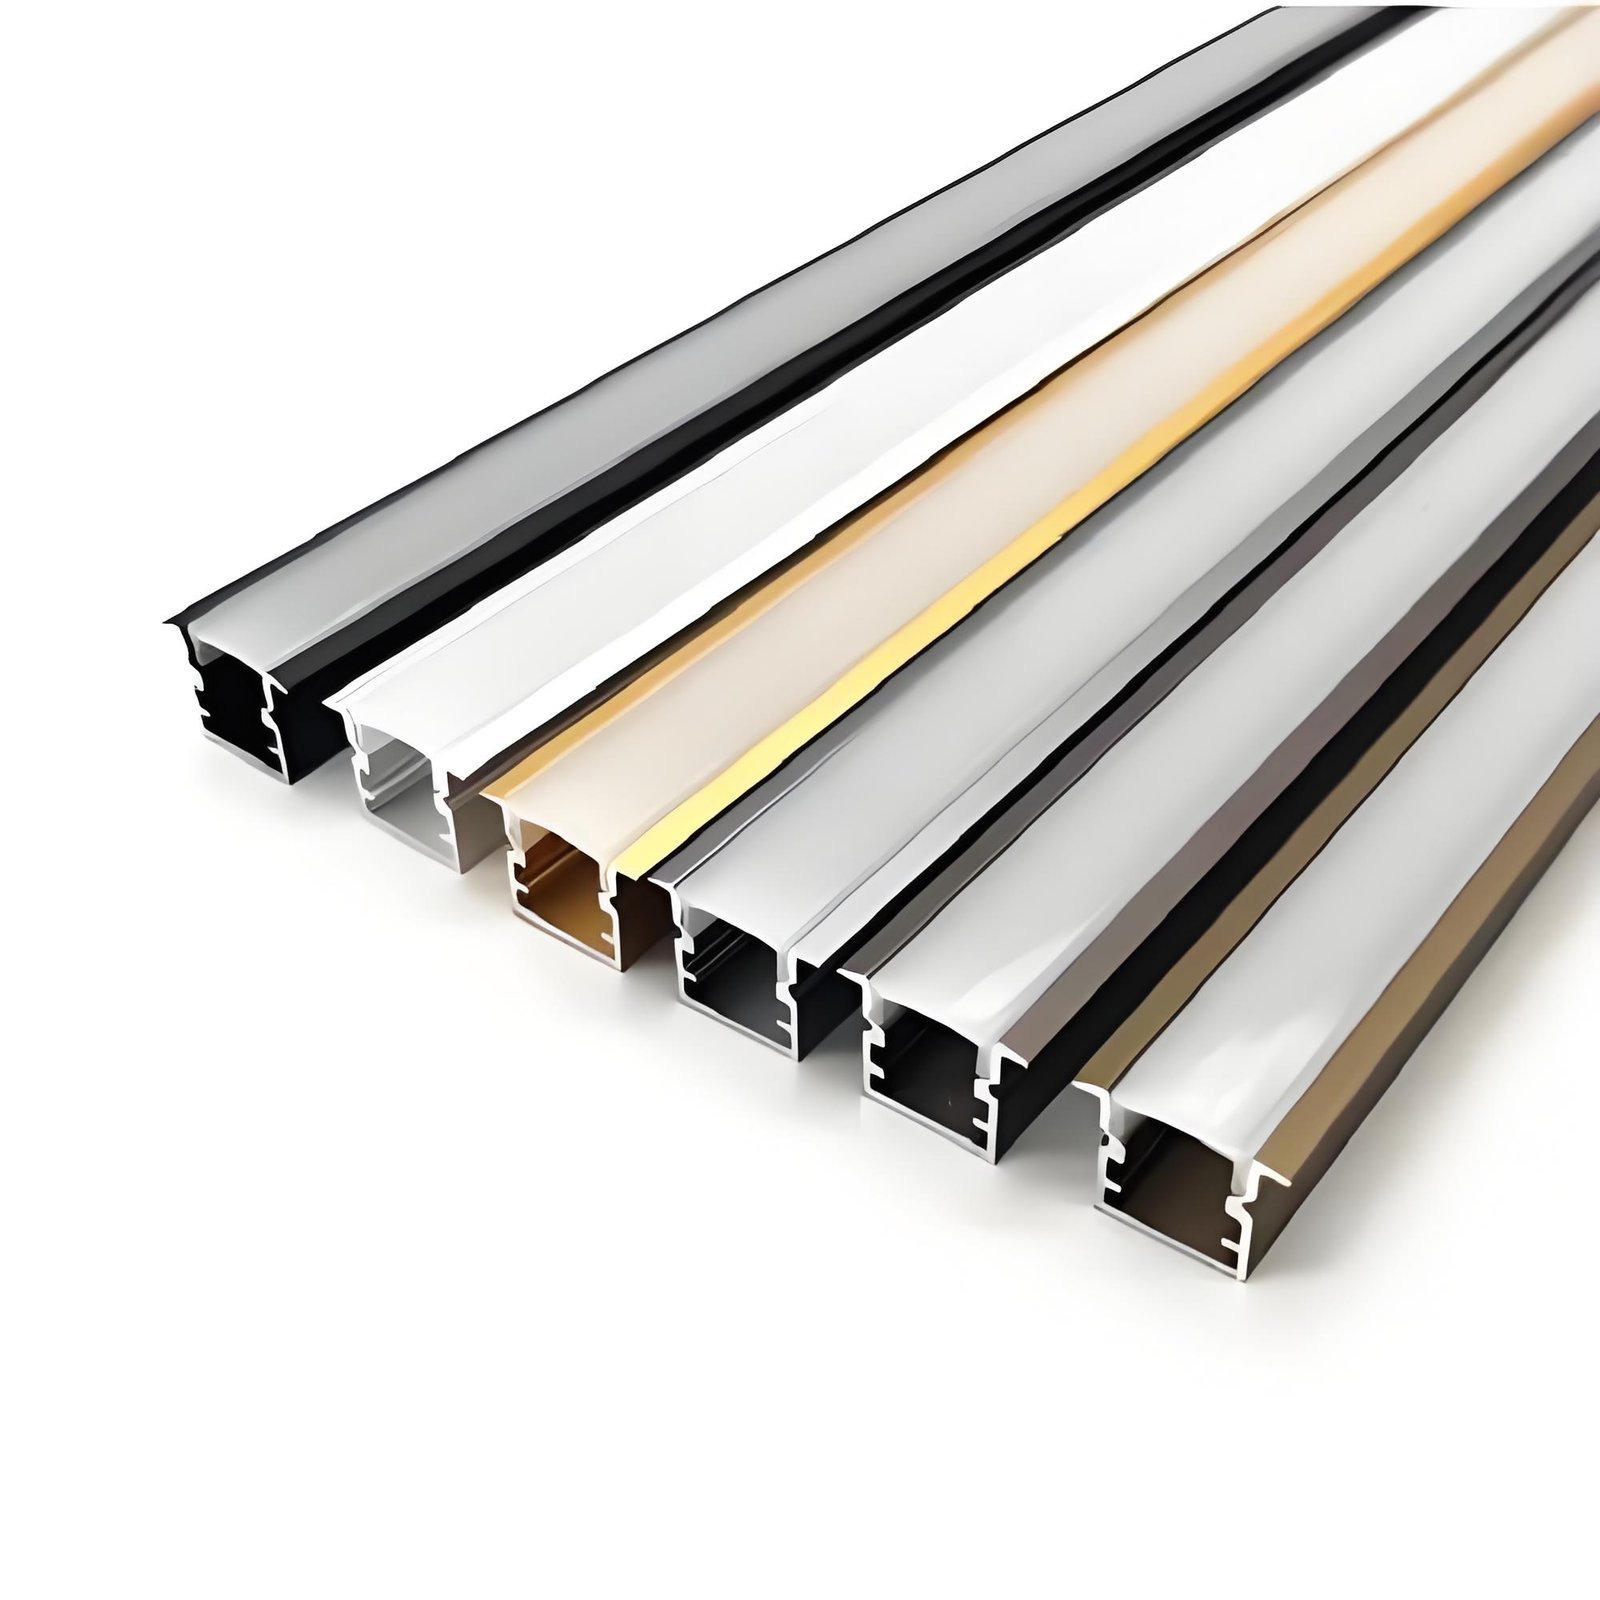
قطاعات بثق هياكل إضاءة LED

قطاعات مصممة هندسيًا لوحدات LED

نبثق ونشغّل وننهي قطاعات ألومنيوم مخصصة خصيصًا لصناعة إضاءة LED. أرسل إلينا رسم CAD للمقطع العرضي أو عيّنة فعلية. نقطع القالب، ونبثق القطاع، ونقطع القضبان بأطوال وحدتك بدقة، ونثقب ثقوب التركيب ونُسنّنها بـ CNC، ونعالج الطلبية بأكملها بالأنودة أو الطلاء المسحوق، ونشحن مكوّنات جاهزة للتجميع إلى مصنعك.

القطاع الذي تستلمه هو القطاع الذي صممته، بأبعاد أخدوده وسماكات جدرانه ومواضع مرتكزات مساميره. لا نفرض قالبًا قياسيًا جاهزًا عندما تحتاج الوحدة إلى هندسة مخصصة.

تطابق لون الأنودة بين الدفعات

أكثر شكوى متأخرة شيوعًا في هياكل LED هي انحراف اللون. تطلب شركة إضاءة دفعة من الهياكل المؤكسدة السوداء، ويبدو كل شيء سليمًا، وبعد ستة أشهر تصل إعادة طلب بمظهر أدفأ قليلًا أو أكثر رمادية على السقف نفسه. والسبب لا يكون تقريبًا في خط الأنودة يوم الإنتاج، بل في أن الدفعتين نُفذتا بفاصل أسابيع أو أشهر، على ورديتين مختلفتين، بفروق صغيرة في تركيز الصبغة أو حرارة الحوض أو كثافة التيار أو كيمياء السبيكة الأولية. وأي واحد منها يتحرك بنسبة قليلة بالمئة يغيّر الدرجة النهائية للأسود.

كل قطاع في طلبك، بغض النظر عن عدد المقاطع العرضية أو الأطوال التي يحتويها، يُبثق من نفس حرارة السبيكة الأولية ويُعالج بالأنودة في نفس دورة الحوض. وفي إعادات الطلب نحتفظ بعيّنة مرجعية فعلية وقيم Lab من أول دفعة إنتاج، وننفذ قطعة تجريبية قصيرة ونطابقها قبل تنفيذ الدفعة الكاملة. وإذا كنت تغيّر المورّد، أرسل عيّنة من هيكلك الحالي وسنطابقها.

ثقوب أغطية الأطراف المُسنَّنة بالتفريز

يحتوي هيكل LED على ثقوب صمّاء مثقوبة ومُسنَّنة في كل طرف، وينزلق سنّ مسمار غطاء الطرف هناك في نهاية التجميع تمامًا، عندما تكون PCB مثبتة بالفعل والأسلاك ممدة. وينتج انزلاق الأسنان عادةً من أداة تسنين مستهلكة تقطع سنًّا أصغر من المقاس، أو من ثقب أصم شديد الضحالة فيستقر المسمار عند قاعه قبل أن يستقر رأسه.

نُسنّن هذه الثقوب بالتفريز بدلًا من التسنيين. فقاطعة التفريز اللولبية تقطع شكل السن على مسار حلزوني، فتنتج سنًّا أكثر نعومة وانتظامًا بتفاوت أضيق ودون قمم متمزقة. نحقق الصنف 6H في كل ثقب ونضبط العمق الأصم على طول مسمارك زائد خلوص 2 mm على الأقل. وحيث تحتوي الوحدة على غطاء طرف قابل للإزالة للوصول إلى المحرك، يمكننا تركيب حشوات لولبية سلكية من الفولاذ المقاوم للصدأ في المصنع ليتسنن المسمار في فولاذ مقسّى طوال عمر الوحدة.

مطابقة أخدود الناشر، مؤكَّدة بغطائك

الأخدود الذي يحمل ناشر البولي كربونات أو الأكريليك هو البعد الأكثر حرجًا في هيكل LED. فإذا كان ضيقًا جدًا يلتوي الغطاء أو لا يستقر. وإذا كان واسعًا جدًا يهتز أو يتسرب الضوء منه أو يسقط أثناء النقل. نحقق فتحة الأخدود بدقة 0.15 mm في العرض والعمق، لكن الفحص الحقيقي عملي: قبل اعتماد القالب نطلب عيّنة قصيرة من الغطاء الذي تستخدمه، ونبثق مقطعًا تجريبيًا ونُدخل الغطاء فيه. وإذا كان المقاس شديد الإحكام أو شديد الارتخاء أو لا يثبت بصوت طقطقة، نعدّل الأخدود في القالب. وأثناء الإنتاج يُقاس الأخدود على عيّنة من كل 50 قضيبًا، ليُكتشف انحرافه الناتج عن تآكل مجرى القالب مبكرًا.

الاستقامة على أطوال الوحدات الطويلة

يُظهر مصباح خطي بطول 1.5 m على جدار أو سقف انحناءً فورًا. وتلتقط العين البشرية انحرافًا بمقدار 2 mm على هذا الطول. تخرج القطاعات من المكبس بإجهاد داخلي، وإذا لم يُخفَّف يبدو القضيب مستقيمًا عند القطع ثم ينحني لاحقًا مع تلاشي الإجهاد. يمر كل قطاع عبر جهاز شد بعد البثق، يسحب المادة إلى ما بعد حد الخضوع باستطالة دائمة من 1 إلى 3% لموازنة الإجهاد الداخلي. نحقق استقامة 0.5 mm لكل متر أو أفضل، ويُدحرج كل قضيب على طاولة فحص مستوية قبل التغليف. وبالنسبة للهياكل بطول 2.5 m وأكثر نفحص صلابة المقطع عند تصميم القالب ونوصي بتعديلات سماكة الجدار إذا كان المقطع شديد المرونة.

القطع بطول الوحدة: التكلفة الخفية للقطع داخليًا

يبدو شراء قضبان بطول 6 m والقطع داخليًا أرخص لكل متر، لكن أضف فقد الشق من كل قطع منشاري، والقطع المتبقية القصيرة جدًا عن الاستخدام، والقضبان المرفوضة لأن المنشار لم يكن قائمًا، وساعات العمل في تغذية منشار بدلًا من تجميع الوحدات، والمساحة الأرضية. مصنع إضاءة يستخدم 10 tons من الألومنيوم شهريًا بمعدل هدر نشر 5% يتخلص من 500 kg من الألومنيوم المؤكسد الجاهز كل شهر. نحن نورّد قطاعات مقطوعة بأطوال وحدتك بدقة 0.1 mm، دون فقد شق ودون قطع متبقية ودون قطع خاطئ.

الطلب

تشمل أعمال التشغيل والإنهاء القطع الدقيق بالطول عند 0.1 mm، وثقوب أغطية الأطراف المُسنَّنة بالتفريز بـ CNC عند الصنف 6H، وثقوب التركيب المثقوبة بـ CNC عند موضع 0.15 mm، وأخدود غطاء PC المؤكَّد، وأنودة فضية أو سوداء في دفعة واحدة مع إتاحة الطلاء المسحوق أو PVDF، وغشاء PE على الخط، وتغليف حسب نوع الوحدة وطولها أو تجهيز وحدة واحدة لكل عبوة. الحد الأدنى للطلب 500 kg على قالب جديد، أو 200 kg من قالب موجود.

التطبيقات النموذجية

  • check وحدات التعليق والوحدات السطحية الخطية
  • check أغلفة أنابيب الاستبدال T5 و T8 ومشتتاتها الحرارية
  • check قنوات الإضاءة الشريطية المعمارية
  • check مسارات السكة التجارية وأجسام مصابيح غسل الجدران
  • check وحدات صناعية محكمة ضد الأبخرة

الألومنيوم الصناعي · مقاطع إضاءة LED

قطاعات بثق هياكل إضاءة LED

قطاعات بثق ألومنيوم LED مخصصة تُشغّل وفق رسمك: هياكل إضاءة خطية، وأغلفة أنابيب T5/T8 ومشتتات حرارية، وقنوات شرائط معمارية، ومسارات سكة، وأجسام مصابيح غسل الجدران، تُنهى في دفعة أنودة واحدة.

المعاملات الفنية

السبيكة وحالة التقسية 6063-T6؛ يتوفر 6063-T5 و 6061-T6
الصلادة ≥11.5 HW
الطول القياسي 3 m مبثوق؛ يُقطع بطول الوحدة عند ±0.1 mm
إنهاء السطح أنودة فضية أو سوداء في دفعة واحدة؛ يتوفر الطلاء المسحوق أو PVDF
تفاوت أخدود الناشر ±0.15 mm في عرض الأخدود وعمقه، مؤكَّد بعيّنة غطائك
ثقوب أغطية الأطراف مُسنَّنة بالتفريز بـ CNC، الصنف 6H؛ العمق الأصم = طول المسمار + خلوص 2 mm
ثقوب التركيب مثقوبة بـ CNC، الموضع ±0.15 mm
الاستقامة ≤0.5 mm/m (أقصى انحراف 1.5 mm على هيكل بطول 3 m)
التشغيل قطع وثقب وتسنين وتفريز الأطراف ووسم؛ غشاء PE واقٍ على الخط
الحد الأدنى للطلب 500 kg على قالب جديد؛ 200 kg من قالب موجود
Alloy 6061 6063
Application Architectural strip light channels Commercial track rails and wall washer Linear pendant and surface-mounted T5 and T8 retrofit tube shells and heat
Surface finish Anodized Powder Coated Pvdf Coated
Industry Industrial Equipment Lighting
Temper T5 T6
  • verified_userتقرير اختبار المصنع مرفق مع كل شحنة
  • scheduleمدة التسليم المعتادة 15–25 يوماً بعد اعتماد القالب
  • publicتغليف التصدير، FOB Xiamen / CIF / DDP

Technical FAQ

تنحرف درجة هياكلنا المؤكسدة السوداء بين الطلبات. هل يمكنكم تثبيت اللون؟ add
نعم. في أول دفعة إنتاج نحتفظ بعيّنة مرجعية فعلية ونسجّل قيم Lab. وتُطابَق كل إعادة طلب مع تلك العيّنة، وننفذ قطعة تجريبية قصيرة قبل تنفيذ الدفعة الكاملة. كل المقاطع العرضية في الطلب الواحد تُبثق من نفس حرارة السبيكة الأولية وتُعالج بالأنودة في نفس دورة الحوض. وإذا كنت تنتقل من مورّد آخر، أرسل عيّنة من الهيكل الذي تستخدمه الآن.
تنزلق مسامير أغطية الأطراف في هياكلنا الحالية نحو مرة كل مئة وحدة. كيف تمنعون ذلك؟ add
نُسنّن الثقوب بالتفريز بدلًا من التسنيين. تقطع قاطعة التفريز اللولبية شكل السن على مسار حلزوني، فتنتج سنًّا أكثر نعومة وانتظامًا دون قمم متمزقة، ونحقق الصنف 6H في كل ثقب. يُضبط العمق الأصم على طول مسمارك زائد خلوص 2 mm على الأقل، ليتشابك السن بالكامل قبل أن يستقر المسمار عند قاعه.
غيّر مورّد الناشر لدينا غطاءه قليلًا، وأصبح المقاس مختلفًا الآن. هل يمكنكم التعديل؟ add
نعم. أرسل عيّنة من الغطاء الجديد. نقيسها، ونعدّل أبعاد الأخدود في القالب إذا لزم، وننفذ مقطعًا تجريبيًا ونؤكد المقاس معك قبل شحن الإنتاج. هذا جزء روتيني من تصنيع LED، وتصحيحه في القالب أسهل بكثير من فرز الوحدات وإعادة تشغيل الأغطية على خط التجميع.
هل يمكنكم تحقيق الاستقامة على هيكل بطول 3 متر؟ add
نحقق 0.5 mm لكل متر، لذا يبقى هيكل بطول 3 m في حدود 1.5 mm من الاستقامة. تُشَدّ القطاعات بعد البثق باستطالة دائمة من 1 إلى 3%، ما يحرر الإجهاد الداخلي الذي يجعل القضيب المقطوع ينحني بمرور الوقت لولاه. وبالنسبة للهياكل بطول 2.5 m وأكثر نفحص صلابة المقطع عند تصميم القالب ونوصي بتعديلات سماكة الجدار إذا لزم.

مراجعات العملاء

لا توجد مراجعات بعد — كن أول من يقيّم قطاعات بثق هياكل إضاءة LED.

اكتب مراجعة

اكتب مراجعة

يراجع فريقنا المراجعات قبل عرضها هنا، وعادةً خلال يوم عمل واحد. ننشر ما يكتبه العملاء؛ ولا نحذف سوى الرسائل المزعجة والإساءة.

يُحجز للمراجعة قبل نشره.

Request a quotation for this profile

Include your drawing reference, alloy, finish, quantity and destination port. If you have a DXF or PDF, mention it in the message and we will request it by email.

المخططات وملفات CAD: أرسل DWG أو DXF أو STEP أو PDF بالبريد الإلكتروني إلى sales@linkedalu.com — تُسعَّر مع هذا الطلب.

أو البريد الإلكتروني sales@linkedalu.com

لماذا يشتري المهندسون هذا المقطع منا

  • تصميم القوالب داخل المصنع. يوازن مهندسو العدة لدينا تدفق المعدن قبل بثق أول قضيب، ما يحافظ على ثبات سُمك الجدار والاستقامة طلبية بعد طلبية.
  • شريك واحد للتشطيب. يجري البثق والأكسدة والطلاء والتشغيل الآلي والتجميع في موقع واحد، فلا تُفقد التفاوتات بين الموردين.
  • مستندات تجتاز الجمارك والتدقيق. تُرفق تقارير التركيب والخواص الميكانيكية والأبعاد والطلاء مع الشحنة.
  • توريد مستقر. طاقة سنوية تبلغ 100,000 طن و26 مكبساً تعني أن جدولك الزمني ليس رهينة لخط واحد.
عن مصنعناarrow_forward
مشتّتات حرارة من الألومنيوم لخوادم الذكاء الاصطناعي ووحدات GPU وتبريد الحوسبة عالية الأداء (HPC) الألومنيوم الصناعي

مشتّتات حرارة من الألومنيوم لخوادم الذكاء الاصطناعي ووحدات GPU وتبريد الحوسبة عالية الأداء (HPC)

مشتّتات حرارة مخصّصة مبثوقة من الألومنيوم، ومشتّتات بزعانف مشغّلة بالقطع، وألواح تبريد ملحومة بالخلط الاحتكاكي لتبريد خوادم…

السبيكة
6063-T5 قياسي؛ يتوفر 6061-T6 و 6005A-T6 عند…
الطربة
T5، T6
بروفيلات ألومنيوم 3030 و3060 لخطوط التعبئة والأرفف وهياكل الآلات الألومنيوم الصناعي

بروفيلات ألومنيوم 3030 و3060 لخطوط التعبئة والأرفف وهياكل الآلات

بروفيلات سلسلة 30 بمجرى T (3030 و3060) لخطوط التعبئة والأرفف وعربات مناولة المواد وقواعد الآلات — مقطوعة ومشغّلة حسب قائمة المواد…

مقاسات البروفيل
3030 (30×30 mm)، 3060 (30×60 mm)؛ مقاسات…
عرض المجرى
6 mm (سلسلة 30 المترية)؛ 4 مجاري في 3030 و6…
مقاطع مشتّتات الحرارة المبثوقة من الألومنيوم لمصابيح LED وإلكترونيات الطاقة الألومنيوم الصناعي

مقاطع مشتّتات الحرارة المبثوقة من الألومنيوم لمصابيح LED وإلكترونيات الطاقة

مقاطع مشتّتات حرارة مخصّصة مبثوقة من الألومنيوم 6063-T5، مهندَسة من رسمك أو مواصفتك الحرارية. خطوة الزعانف حتى 1.5 mm، وأطراف…

السبيكة والطربة
6063-T5 (قياسي)؛ يتوفر 6061-T6 و 6005A-T6
الصلادة
14 ± 2 HW