قطاعات مصممة هندسيًا لوحدات LED
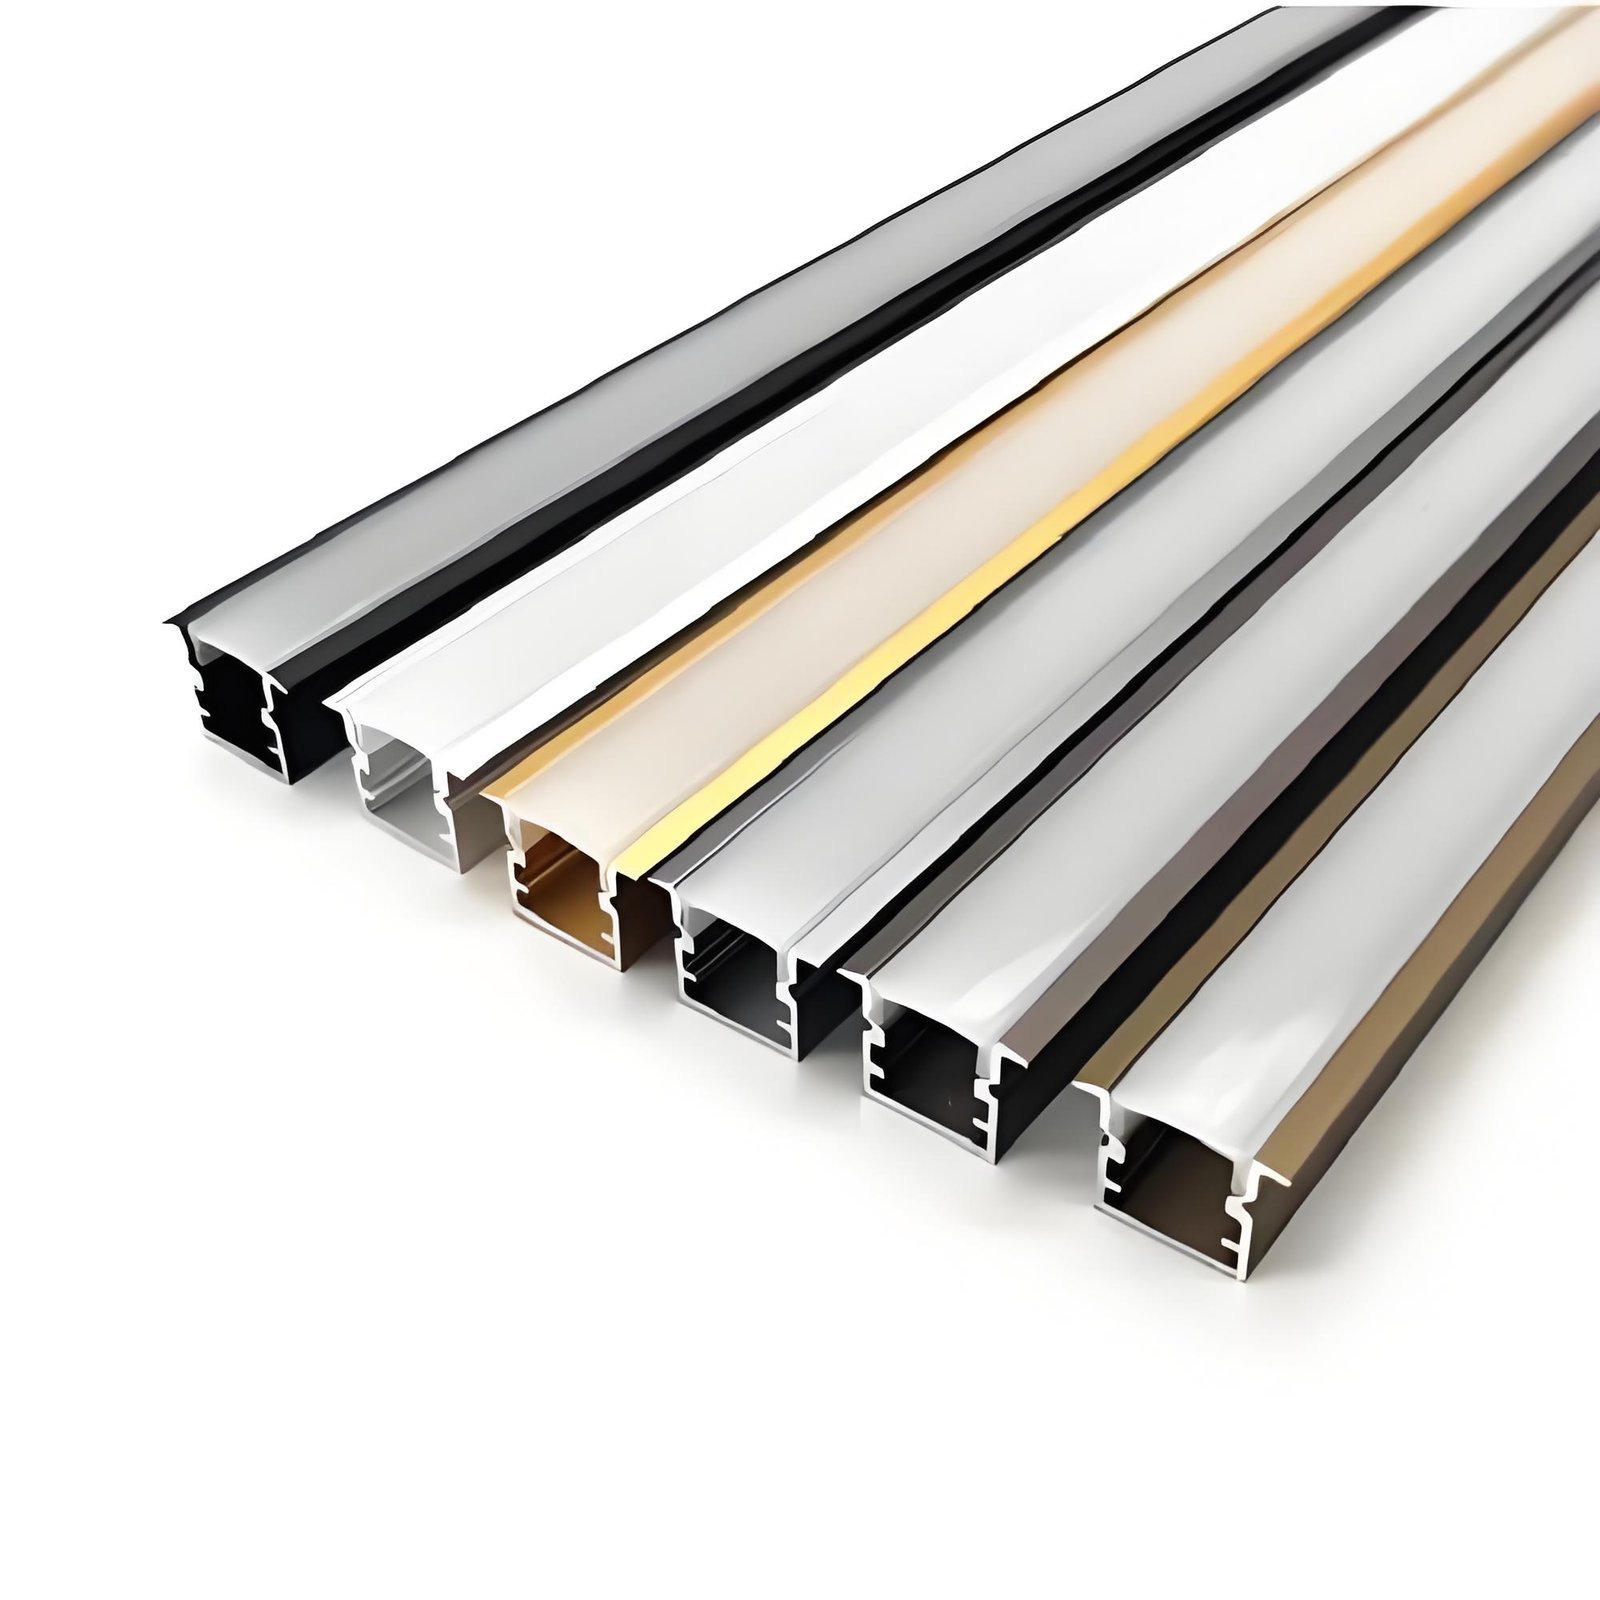
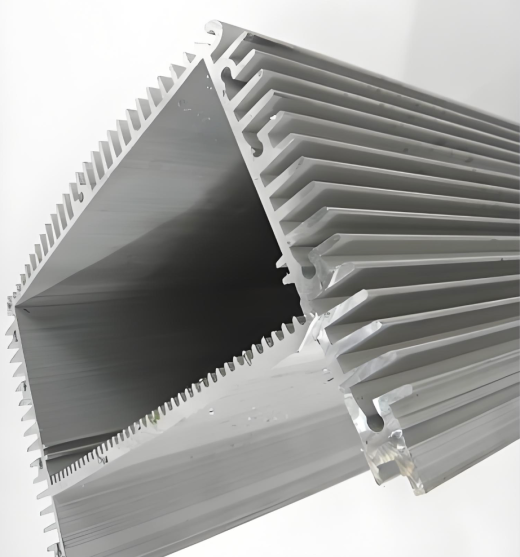
نبثق ونشغّل وننهي قطاعات ألومنيوم مخصصة خصيصًا لصناعة إضاءة LED. أرسل إلينا رسم CAD للمقطع العرضي أو عيّنة فعلية. نقطع القالب، ونبثق القطاع، ونقطع القضبان بأطوال وحدتك بدقة، ونثقب ثقوب التركيب ونُسنّنها بـ CNC، ونعالج الطلبية بأكملها بالأنودة أو الطلاء المسحوق، ونشحن مكوّنات جاهزة للتجميع إلى مصنعك.
القطاع الذي تستلمه هو القطاع الذي صممته، بأبعاد أخدوده وسماكات جدرانه ومواضع مرتكزات مساميره. لا نفرض قالبًا قياسيًا جاهزًا عندما تحتاج الوحدة إلى هندسة مخصصة.
تطابق لون الأنودة بين الدفعات
أكثر شكوى متأخرة شيوعًا في هياكل LED هي انحراف اللون. تطلب شركة إضاءة دفعة من الهياكل المؤكسدة السوداء، ويبدو كل شيء سليمًا، وبعد ستة أشهر تصل إعادة طلب بمظهر أدفأ قليلًا أو أكثر رمادية على السقف نفسه. والسبب لا يكون تقريبًا في خط الأنودة يوم الإنتاج، بل في أن الدفعتين نُفذتا بفاصل أسابيع أو أشهر، على ورديتين مختلفتين، بفروق صغيرة في تركيز الصبغة أو حرارة الحوض أو كثافة التيار أو كيمياء السبيكة الأولية. وأي واحد منها يتحرك بنسبة قليلة بالمئة يغيّر الدرجة النهائية للأسود.
كل قطاع في طلبك، بغض النظر عن عدد المقاطع العرضية أو الأطوال التي يحتويها، يُبثق من نفس حرارة السبيكة الأولية ويُعالج بالأنودة في نفس دورة الحوض. وفي إعادات الطلب نحتفظ بعيّنة مرجعية فعلية وقيم Lab من أول دفعة إنتاج، وننفذ قطعة تجريبية قصيرة ونطابقها قبل تنفيذ الدفعة الكاملة. وإذا كنت تغيّر المورّد، أرسل عيّنة من هيكلك الحالي وسنطابقها.
ثقوب أغطية الأطراف المُسنَّنة بالتفريز
يحتوي هيكل LED على ثقوب صمّاء مثقوبة ومُسنَّنة في كل طرف، وينزلق سنّ مسمار غطاء الطرف هناك في نهاية التجميع تمامًا، عندما تكون PCB مثبتة بالفعل والأسلاك ممدة. وينتج انزلاق الأسنان عادةً من أداة تسنين مستهلكة تقطع سنًّا أصغر من المقاس، أو من ثقب أصم شديد الضحالة فيستقر المسمار عند قاعه قبل أن يستقر رأسه.
نُسنّن هذه الثقوب بالتفريز بدلًا من التسنيين. فقاطعة التفريز اللولبية تقطع شكل السن على مسار حلزوني، فتنتج سنًّا أكثر نعومة وانتظامًا بتفاوت أضيق ودون قمم متمزقة. نحقق الصنف 6H في كل ثقب ونضبط العمق الأصم على طول مسمارك زائد خلوص 2 mm على الأقل. وحيث تحتوي الوحدة على غطاء طرف قابل للإزالة للوصول إلى المحرك، يمكننا تركيب حشوات لولبية سلكية من الفولاذ المقاوم للصدأ في المصنع ليتسنن المسمار في فولاذ مقسّى طوال عمر الوحدة.
مطابقة أخدود الناشر، مؤكَّدة بغطائك
الأخدود الذي يحمل ناشر البولي كربونات أو الأكريليك هو البعد الأكثر حرجًا في هيكل LED. فإذا كان ضيقًا جدًا يلتوي الغطاء أو لا يستقر. وإذا كان واسعًا جدًا يهتز أو يتسرب الضوء منه أو يسقط أثناء النقل. نحقق فتحة الأخدود بدقة 0.15 mm في العرض والعمق، لكن الفحص الحقيقي عملي: قبل اعتماد القالب نطلب عيّنة قصيرة من الغطاء الذي تستخدمه، ونبثق مقطعًا تجريبيًا ونُدخل الغطاء فيه. وإذا كان المقاس شديد الإحكام أو شديد الارتخاء أو لا يثبت بصوت طقطقة، نعدّل الأخدود في القالب. وأثناء الإنتاج يُقاس الأخدود على عيّنة من كل 50 قضيبًا، ليُكتشف انحرافه الناتج عن تآكل مجرى القالب مبكرًا.
الاستقامة على أطوال الوحدات الطويلة
يُظهر مصباح خطي بطول 1.5 m على جدار أو سقف انحناءً فورًا. وتلتقط العين البشرية انحرافًا بمقدار 2 mm على هذا الطول. تخرج القطاعات من المكبس بإجهاد داخلي، وإذا لم يُخفَّف يبدو القضيب مستقيمًا عند القطع ثم ينحني لاحقًا مع تلاشي الإجهاد. يمر كل قطاع عبر جهاز شد بعد البثق، يسحب المادة إلى ما بعد حد الخضوع باستطالة دائمة من 1 إلى 3% لموازنة الإجهاد الداخلي. نحقق استقامة 0.5 mm لكل متر أو أفضل، ويُدحرج كل قضيب على طاولة فحص مستوية قبل التغليف. وبالنسبة للهياكل بطول 2.5 m وأكثر نفحص صلابة المقطع عند تصميم القالب ونوصي بتعديلات سماكة الجدار إذا كان المقطع شديد المرونة.
القطع بطول الوحدة: التكلفة الخفية للقطع داخليًا
يبدو شراء قضبان بطول 6 m والقطع داخليًا أرخص لكل متر، لكن أضف فقد الشق من كل قطع منشاري، والقطع المتبقية القصيرة جدًا عن الاستخدام، والقضبان المرفوضة لأن المنشار لم يكن قائمًا، وساعات العمل في تغذية منشار بدلًا من تجميع الوحدات، والمساحة الأرضية. مصنع إضاءة يستخدم 10 tons من الألومنيوم شهريًا بمعدل هدر نشر 5% يتخلص من 500 kg من الألومنيوم المؤكسد الجاهز كل شهر. نحن نورّد قطاعات مقطوعة بأطوال وحدتك بدقة 0.1 mm، دون فقد شق ودون قطع متبقية ودون قطع خاطئ.
الطلب
تشمل أعمال التشغيل والإنهاء القطع الدقيق بالطول عند 0.1 mm، وثقوب أغطية الأطراف المُسنَّنة بالتفريز بـ CNC عند الصنف 6H، وثقوب التركيب المثقوبة بـ CNC عند موضع 0.15 mm، وأخدود غطاء PC المؤكَّد، وأنودة فضية أو سوداء في دفعة واحدة مع إتاحة الطلاء المسحوق أو PVDF، وغشاء PE على الخط، وتغليف حسب نوع الوحدة وطولها أو تجهيز وحدة واحدة لكل عبوة. الحد الأدنى للطلب 500 kg على قالب جديد، أو 200 kg من قالب موجود.

 الألومنيوم الصناعي


