
Votre stéréotype de « l'aluminium chinois bon marché » a 10 ans de retard : comment l'automatisation réécrit les règles de la qualité d'extrusion
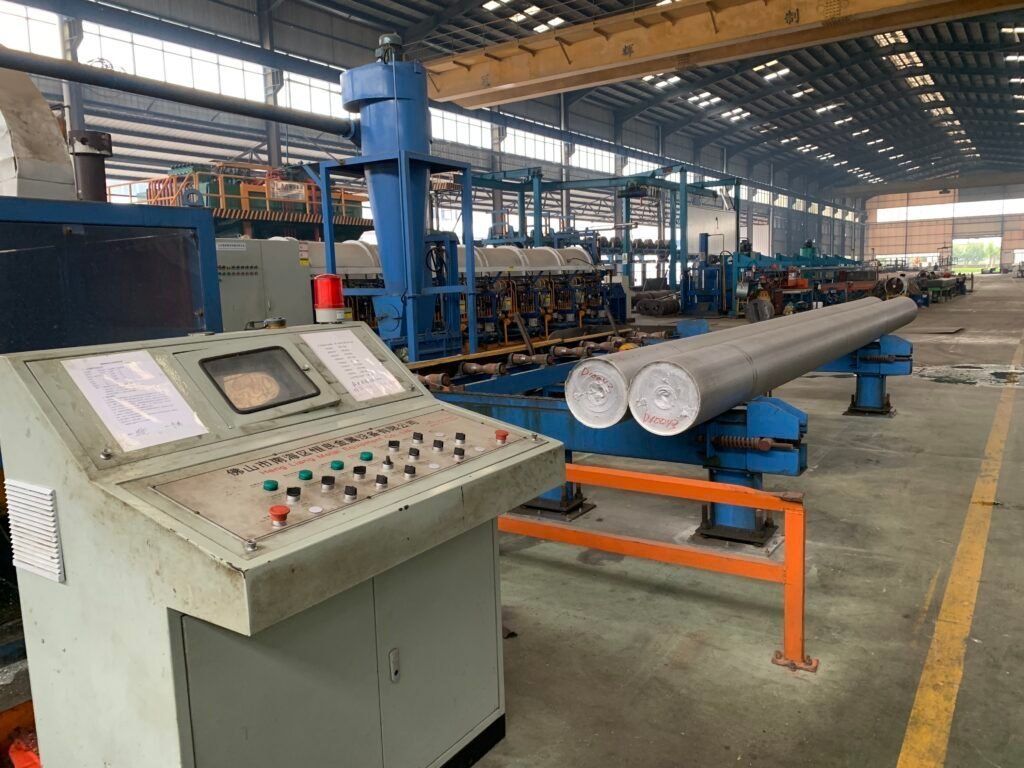
L'automatisation ne remplace pas les personnes dans les usines d'extrusion modernes, elle remplace l'inconstance : un contrôle des billettes en boucle fermée à 5 degrés Celsius près, un usinage CNC tenu à 0.15 mm et une inspection par vision IA de chaque millimètre.
À quoi ressemble réellement une usine d'extrusion moderne
Si vous imaginez encore une usine d'extrusion d'aluminium à l'étranger comme un hangar sombre rempli d'opérateurs qui arrachent des profilés brûlants d'une presse rouillée à l'aide de pinces, votre vision a depuis longtemps besoin d'être actualisée. Cette usine a bel et bien existé, et elle existe probablement encore quelque part. Mais les usines qui approvisionnent aujourd'hui les secteurs mondiaux du solaire, du véhicule électrique et de l'automatisation industrielle ressemblent davantage à des centres de données auxquels on aurait rattaché une fonderie. L'automatisation ne remplace pas les personnes. Elle remplace l'inconstance.
Les questions que se pose tout directeur des achats
Si vous vous approvisionnez en aluminium extrudé à l'échelle mondiale, vous avez probablement passé en revue ces questions lors de l'évaluation des risques :
- La qualité structurelle est-elle réellement constante, ou est-ce que je joue aux dés à chaque conteneur ?
- Qu'advient-il du suivi dimensionnel si un chef d'équipe expérimenté quitte la ligne ?
- Achetons-nous simplement une main-d'œuvre bon marché qui s'évaporera dès que les salaires locaux augmenteront ?
Ces préoccupations ne sont pas injustifiées ; elles découlent de décennies d'histoire des chaînes d'approvisionnement. La réponse d'aujourd'hui est fondamentalement différente de celle d'il y a dix ans, et le moteur de ce changement est l'automatisation en profondeur des ateliers.
Le véritable ennemi n'a jamais été la main-d'œuvre. C'était la variation.
Une narration paresseuse veut que les usines ne soient compétitives que sur de faibles salaires horaires. Les avantages de coûts localisés existent, mais cet écart se réduit depuis une décennie. Ce qui détruit la marge d'un acheteur, ce n'est pas le taux horaire du technicien qui actionne la scie. C'est ce qui se passe quand un opérateur n'est pas dans un bon jour.
Si une billette est chargée dans la presse légèrement plus froide que la spécification, ou si la vitesse du poussoir est poussée un peu trop vite pour atteindre un quota de poste, le profilé obtenu peut sembler visuellement irréprochable. Mais sa structure de grain interne a été altérée. Six mois plus tard, un cadre structurel PV installé dans un environnement très venteux développe une fissure de contrainte qui remonte à ce seul lot incohérent. La véritable menace pour votre chaîne d'approvisionnement est la variation métallurgique et dimensionnelle - et la variation est exactement ce que l'automatisation est conçue pour éliminer.
Trois domaines où l'automatisation a modifié les critères mesurés
1. La presse d'extrusion : du ressenti humain à l'asservissement en boucle fermée
L'ancienne méthode reposait entièrement sur l'intuition. Un opérateur jugeait la température de la billette à la couleur de son incandescence et ajustait la vitesse du poussoir en observant la façon dont le profilé émergeait sur la table de sortie. Un opérateur chevronné pouvait produire d'excellents profilés ; un opérateur fatigué ou distrait pouvait produire des rebuts cachés qui passaient les contrôles visuels mais échouaient à un essai de traction.
Aujourd'hui, des thermocouples intégrés et des pyromètres infrarouges surveillent la température de la billette à plus ou moins 5 degrés Celsius près. Des régulateurs en boucle fermée ajustent la puissance de chauffage par induction en temps réel, et la vitesse de la presse est modulée dynamiquement en fonction des relevés continus de température en sortie.
Il en résulte que chaque mètre de profilé quittant la presse est traité dans des conditions thermiques et mécaniques pratiquement identiques. La résistance à la traction, la limite d'élasticité et l'allongement restent constants sur tout le lot - non pas parce que l'opérateur est un génie, mais parce que la boucle de régulation ne permet pas à l'équipement de dévier.
2. Les centres d'usinage CNC : la fin du « à peu près »
Le perçage de lumières de fixation ou le fraisage de caractéristiques de précision était autrefois une opération manuelle faisant appel à des gabarits locaux, des perceuses à main et des mètres rubans. Les tolérances de position oscillaient autour de plus ou moins 0.5 mm dans le meilleur des cas. Lorsque ces pièces arrivaient sur le terrain, les installateurs constataient que les trous ne s'alignaient pas avec les rails de fixation, en perçaient de nouveaux à la force sur site, rayaient l'anodisation protectrice et annulaient la garantie structurelle.
Ce processus passe désormais par des centres d'usinage CNC multiaxes automatisés. Des barres extrudées de six mètres sont introduites automatiquement dans l'enceinte, où plusieurs broches percent, taraudent et fraisent en une seule passe continue. La précision de position des trous est strictement maintenue à plus ou moins 0.15 mm, lot après lot. La machine ne connaît pas la fatigue après le déjeuner et ne peut pas prendre de raccourcis. Les opérateurs qui tenaient autrefois des perceuses à main sont désormais des techniciens qui programment les ensembles CNC et gèrent le cycle de vie de l'outillage de précision.
3. Les systèmes de vision par IA : une inspection qui ne cligne jamais des yeux
Pendant des décennies, la dernière barrière contre les défauts de surface sur les profilés anodisés ou thermolaqués était un inspecteur devant une table lumineuse, regardant le métal défiler. Après un long poste, l'attention humaine s'égare. Une légère ligne de filière, une rayure microscopique ou une tache d'oxydation localisée passe inaperçue - jusqu'à ce qu'elle accroche la lumière du soleil sur la façade d'une tour.
Les ensembles de vision dédiés à l'inspection de surface pilotés par IA ne s'égarent pas. Des caméras à haute vitesse et haute résolution balaient chaque millimètre de surface, et des classificateurs d'apprentissage automatique, entraînés sur des milliers de profils de défauts de surface, signalent instantanément les rayures, les arrachements et les variations de couleur. Le système enregistre les coordonnées exactes, la longueur et la gravité de chaque anomalie, générant une cartographie des défauts pour l'ensemble du lot de production. Les défauts sont détectés et isolés dans l'atelier, bien avant de pouvoir atteindre un conteneur maritime.
Les données de process structurelles comme avantage concurrentiel
L'automatisation compte pour un acheteur non pas parce que les machines sont impressionnantes, mais pour ce qu'elles produisent en plus du métal : les données de process. Une presse en boucle fermée, une cellule d'usinage CNC et un ensemble de vision créent ensemble un enregistrement au niveau du lot des conditions thermiques, dimensionnelles et de surface qui ont façonné la pièce. C'est cet enregistrement qui rend une réclamation défendable et une nouvelle commande reproductible.
| Étape du process | Capacité à l'ère manuelle | Capacité automatisée |
|---|---|---|
| Contrôle du chauffage des billettes | Jugé à la couleur de l'incandescence et au ressenti de l'opérateur | Thermocouples et pyromètres infrarouges maintenant l'écart à plus ou moins 5 degrés Celsius |
| Contrôle de la vitesse de presse | Ajusté à l'œil sur la table de sortie | Modulation en boucle fermée à partir des relevés continus de température en sortie |
| Position d'usinage | Perceuses à main, gabarits et mètres rubans, environ plus ou moins 0.5 mm | CNC multiaxe sur des barres de six mètres, tenu à plus ou moins 0.15 mm |
| Inspection de surface | Contrôle visuel sur une table lumineuse | Ensembles de vision IA avec coordonnées et gravité des défauts enregistrées |
Ce qu'il faut demander à tout fournisseur, où qu'il soit
- Comment la température des billettes est-elle contrôlée, et quelle est la tolérance documentée ?
- La vitesse de la presse est-elle réglée selon le jugement de l'opérateur ou par un régulateur en boucle fermée ?
- Quelle tolérance de position est garantie sur les caractéristiques usinées, et est-elle vérifiée pour chaque lot ?
- Comment la qualité de surface est-elle inspectée, et pouvez-vous fournir les données de défauts de ma dernière expédition ?
- Pouvez-vous fournir des rapports d'inspection traçables, et pas seulement un certificat de conformité ?
L'essentiel
Le stéréotype de la main-d'œuvre bon marché décrit une chaîne d'approvisionnement qui a réellement existé. Il ne décrit plus les usines qui remportent les marchés du solaire, du véhicule électrique (VE) et de l'automatisation, car ces clients n'achètent pas des heures - ils achètent de la répétabilité. Les usines qui ont investi dans la régulation en boucle fermée et l'inspection automatisée l'ont fait précisément parce que les acheteurs avertis ont cessé de récompenser autre chose.
Avis clients
Aucun avis pour le moment — soyez le premier à en donner un Votre stéréotype de « l'aluminium chinois bon marché » a 10 ans de retard : comment l'automatisation réécrit les règles de la qualité d'extrusion.
Rédiger un avis
Les avis sont lus par notre équipe avant leur publication, généralement sous un jour ouvré. Nous publions ce qu'écrivent les clients ; nous ne supprimons que le spam et les abus.
Continuer la lecture
 Insights
L'Europe ne peut plus produire son propre aluminium — à quoi ressemblent les années 2026–2030 pour les acheteurs B2B
L'autosuffisance de l'Europe en aluminium primaire est tombée sous 13 %, le conflit au Moyen-Orient a supprimé 2,3 Mt d'offre, et la prime…
Lire l'article arrow_forward Insights
starEn vedette
La rupture structurelle de l'aluminium mondial
La Chine a atteint son plafond aluminium de 45 Mt, la Guinée a signalé un plafond d'exportation, Rusal est sous sanctions et une fonderie…
Lire l'article arrow_forward Insights
starEn vedette
Droits de douane, R&D et le mythe de l'usine chinoise fragile
Quatre titres du WSJ, du New York Times et de Nikkei semblent se contredire. Lus ensemble, ils expliquent pourquoi la production revient en…
Lire l'article arrow_forward