
Ce que l'anodisation et le thermolaquage font aux tolérances d'extrusion

Les filières sont usinées sous le nominal et la finition déplace encore l'épaisseur : l'anodisation retire du métal, la peinture en ajoute. Ce que cela change pour la paroi demandée et ce qu'il faut contrôler sur la pièce finie.
Un plan donne un seul chiffre pour une épaisseur. La filière est usinée à un chiffre plus petit. Puis la ligne de finition la déplace encore : l'anodisation fait baisser l'épaisseur, la peinture la fait monter. C'est l'étape la moins discutée d'une commande d'extrusion sur mesure, et c'est la raison pour laquelle deux fournisseurs chiffrent le même plan et livrent des pièces qui ne s'interchangent pas.
Réponse courte
Les filières sont usinées sous le nominal, par conception. L'anodisation fait croître un film de 10 à 15 µm (AA10/AA15), mais le dégraissage alcalin qui précède dissout du métal : l'épaisseur nette a donc tendance à sortir légèrement plus faible. Le thermolaquage et la transfert bois ajoutent un film à partir de 40 µm sur chaque face revêtue, et ces filières sont donc usinées avec un négatif plus important. Dans les deux cas la pièce est acceptée sur l'épaisseur finie mesurée par rapport à la norme, pas sur sa conformité au nominal du plan. Si votre assemblage est coté depuis le nominal, demandez à quoi la filière a été usinée avant d'approuver l'échantillon.
La pièce porte trois chiffres, pas un
Quand un acheteur envoie un plan de section, la feuille porte une épaisseur nominale — disons 1,60 mm — et un cartouche de tolérances dans l'angle. Ce à quoi la filière est réellement usinée est un troisième chiffre qui n'apparaît presque jamais sur le plan du client.
Ces trois chiffres ne sont pas la même chose :
- Le nominal est ce autour de quoi l'assemblage a été conçu.
- La tolérance est l'écart admis par rapport au nominal pour que la pièce finie soit acceptée. Pour les profilés architecturaux, elle est cotée sur GB/T 5237 qualité haute précision, plus serrée que la qualité standard des EN et ASTM pour les mêmes dimensions.
- La cote d'usinage de la filière est ce à quoi l'outil est réalisé, avant toute finition. Elle n'est délibérément pas le nominal.
Un profilé qui arrive à 1,55 mm sur un nominal de 1,60 mm n'est pas une non-conformité si la plage de tolérance l'autorise. Un profilé qui arrive à 1,60 mm sur un travail thermolaqué peut très bien l'être, parce qu'après revêtement il sera à 1,67 mm et le joint de la fenêtre ne se clipsera plus.
Pourquoi la filière est usinée sous cote
Usiner sous le nominal n'est pas un artifice pour économiser du métal. C'est ce qui permet à une filière de tenir.
Trois raisons, dans l'ordre où elles comptent sur la presse :
1. La durée de vie de la filière. L'aluminium est abrasif à température d'extrusion. Une filière qui travaille en haut de la plage d'usure en sort plus vite ; une filière usinée avec un peu de négatif garde de la marge avant que le profilé ne dérive hors spécification. Sur quelques centaines de tonnes, cet écart sépare une filière de deux.
2. Le rendement par filière. Une filière avec la bonne longueur de portée et une ouverture légèrement sous cote travaille à pression stable et sort des sections propres passe après passe. Une filière qu'il faut pousser pour tenir une épaisseur lourde chauffe davantage, ralentit et produit plus de rebut à la tonne. Le rendement par filière est le chiffre sur lequel une usine se pilote réellement.
3. L'économie de métal. C'est la raison dont l'acheteur n'entend jamais parler. Chaque dixième de millimètre en trop sur une épaisseur coûte du métal à chaque mètre produit. Une épaisseur qui dépasse le nominal est une perte permanente, répétée pendant toute la vie de la commande, et c'est l'usine qui la porte, pas le client. C'est pourquoi une filière usinée pour tenir le haut de la plage n'est un service rendu à personne : c'est un problème pour les deux parties.
Le négatif n'est donc pas une règle fixe, et un fournisseur qui vous donne un seul chiffre simplifie. Ce qui est retiré dépend de la section : un creux mince multicavité et un cadre architectural lourd de 3 mm ne peuvent pas porter la même marge.
Ce que chaque finition fait au chiffre
### Anodisation : le film croît, l'épaisseur descend souvent
Le film anodique n'est pas pulvérisé. Il croît à partir de l'aluminium lui-même, dans un bain acide.
Mais la ligne ne commence pas au bain. Elle commence au dégraissage, où le profilé est attaqué en solution alcaline pour retirer les lignes d'extrusion et la contamination de surface. Cette attaque retire du métal sur chaque face exposée, et sur les sections que nous produisons elle en retire davantage que ce que le film remet ensuite.
Le mouvement net est une petite réduction d'épaisseur, d'autant plus forte que l'attaque est profonde. C'est pourquoi l'anodisé n'est pas usiné avec un fort négatif : la finition retire déjà une fraction, et empiler une marge supplémentaire pousse les parois minces sous la plage.
La classe de film se spécifie en micromètres. AA10 signifie une épaisseur moyenne minimale de 10 µm, AA15 de 15 µm, selon les désignations de classe de l'ISO 7599. Pratiquement toute notre anodisation architecturale tourne en AA10 ou AA15. Les plans de section et les finitions pour menuiseries anodisées sont sur la page des profilés anodisés. L'AA20 est disponible — nous le faisons — mais reste rare : plus coûteux, rendement plus faible. Les classes élevées imposent aussi un temps de bain plus long et une attaque plus agressive, ce qu'il vaut mieux savoir avant de demander AA20 sur une paroi mince.
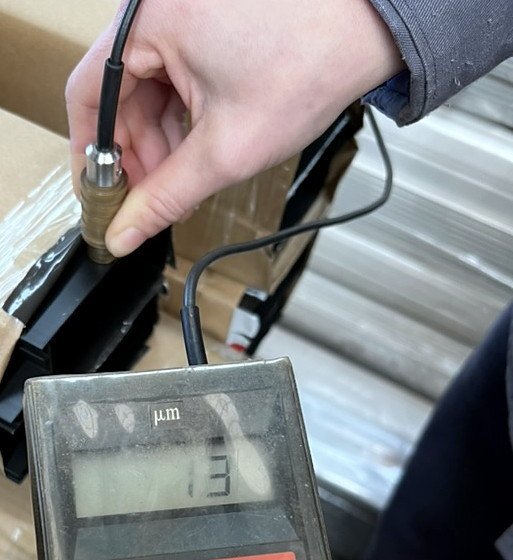
La photo ci-dessus est une section anodisée finie, sur la ligne d'emballage, avec une lecture de 13 µm. Regardez où la sonde est posée : sur la face, pas sur une arête. Un appareil à courants de Foucault lit un point ; la valeur à enregistrer est donc la moyenne de plusieurs points sur la même face, loin des bords et des lignes de filière.
### Thermolaquage et bois : le film fait l'épaisseur
Le thermolaquage ajoute de la matière. Sur les travaux que nous produisons, le revêtement démarre à 40 µm, plusieurs fois le film anodique, et il se dépose à pleine épaisseur sur chaque face revêtue. La filière doit donc être usinée suffisamment sous le nominal pour que la pièce revêtue reste dans la norme.
Le bois est une couche de base avec un film imprimé transféré par-dessus : il n'est jamais plus mince que la couche de base seule. Même logique, et la marge est fixée par la finition demandée par la commande.
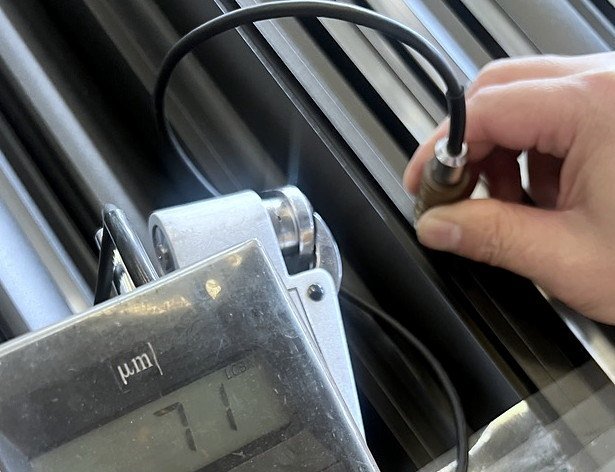
!Appareil de mesure affichant 71 µm sur un profilé aluminium thermolaqué noir
71 µm sur une pièce revêtue est normal, pas excessif. Si vous concevez un encliquetage, une gorge à joint de vitrage ou un assemblage d'onglet entre deux pièces revêtues, partez de la cote revêtue, pas de celle de l'extrusion brute. La liste des sections de profilés thermolaqués pour menuiseries figure sur la page produit.
### Brut de filière : rien ne bouge
Les profilés non revêtus se mesurent tel que sorti. Il existe malgré tout une marge de filière, pour les raisons d'usure ci-dessus, mais aucune finition ne déplace le chiffre ensuite. Quand un client affirme que la pièce "doit faire exactement 1,60", la réponse honnête est habituellement du brut plus un rapport dimensionnel, pas une pièce revêtue.
Comment la valeur est réellement mesurée
Les deux photos de cet article sont toute la méthode.
Un appareil de mesure de revêtement lit un point. Posez-le à plat sur une face, pas sur une arête ni sur une ligne d'extrusion, et prenez plusieurs lectures le long de la même face avant de noter un chiffre. Sur la section anodisée, la lecture est de 13 µm ; sur la thermolaquée, de 71 µm. Les deux ont été prises sur la pièce finie, après la ligne de finition, pas sur le profilé brut.
L'épaisseur de paroi est un autre instrument. Un micromètre 0,01 mm à travers la paroi donne directement la cote finie, et c'est le chiffre qui doit tomber dans la plage du plan. Prenez-le au milieu de la portée, loin des extrémités où la filière n'est pas encore stabilisée.
Le sens des deux instruments est le même : la mesure appartient à la pièce finie. Une valeur brute et une valeur finie ne sont pas interchangeables, et un rapport qui les mélange ne dit rien de ce que vous avez reçu.
Pourquoi la finition doit être choisie avant l'usinage de la filière
La filière est usinée une fois. Si la finition change ensuite, l'outil ne l'absorbe généralement pas.
Une filière usinée pour le brut puis passée à un thermolaquage épais livrera des pièces visiblement hors cote sur les dimensions d'assemblage, et les seules issues sont la reprise d'usinage, un film plus mince que spécifié, ou l'acceptation du taux de rebut. Les trois coûtent plus cher que de décider la finition en amont.
Trois séquences qui fonctionnent, et une qui échoue :
- Finition décidée → filière usinée avec la marge correspondante → échantillon approuvé sur pièce finie → production. C'est la seule séquence propre.
- Finition décidée → filière usinée → échantillon approuvé sur brut → finition essayée plus tard. Jouable, mais l'essai de finition est une seconde approbation et le risque est porté par l'acheteur.
- Finition non décidée → filière usinée au nominal → finition décidée après le premier conteneur. La filière devient la contrainte, et toute discussion ensuite porte sur qui paie la suivante.
- Finition relevée en cours de projet (par exemple AA15 vers AA25 pour une spécification littorale) : l'attaque s'approfondit et la paroi bouge. Sur une section de 1,0 mm, c'est le cas qui échoue au contrôle.
C'est pourquoi nous demandons la finition avant de chiffrer l'outillage, même quand le client veut un prix le jour même.
Le seul critère de réception qui compte
Épaisseur de paroi finie, mesurée sur la pièce finie, dans la plage de tolérance.
Pas "est-ce conforme au nominal". Pas "est-ce identique à l'échantillon approuvé à l'œil". La mesure se fait sur la pièce anodisée ou revêtue, sur une face définie, avec un instrument étalonné, et se compare à la plage du plan.
Deux conséquences pratiques :
Un rapport dimensionnel sur brut ne décrit pas une pièce revêtue. Si votre contrôle à réception mesure l'extrusion brute alors que votre assemblage est construit autour de la pièce revêtue, vous mesurez le mauvais objet. Demandez le rapport après finition.
Un échantillon approuvé pour la couleur n'est pas un échantillon approuvé pour la cote. L'approbation couleur et l'approbation dimensionnelle sont deux signatures distinctes, et sur du revêtu elles vont dans cet ordre : la cote d'abord, parce que si la section doit changer, l'échantillon couleur part au rebut.
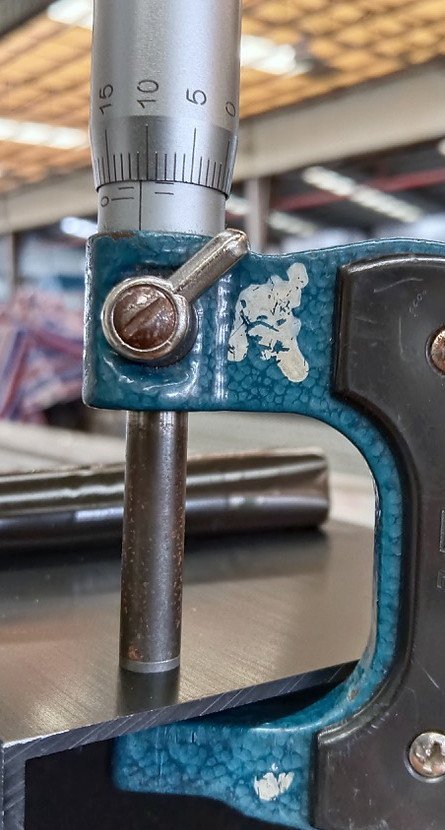
!Micromètre refermé sur l'épaisseur d'un tube extrudé, résolution 0,01 mm
Le micromètre ci-dessus contrôle une paroi avant finition. Ces instruments lisent à 0,01 mm, la résolution juste pour l'extrusion : une paroi de 0,9 mm et une de 1,0 mm sont à dix divisions l'une de l'autre, et c'est toute la question.
Où cela fait le plus mal
Quatre cas, dans l'ordre où nous les voyons échouer :
Parois minces. En dessous d'environ 1,0 mm, la plage est étroite en valeur absolue et l'attaque d'anodisation en occupe une part plus grande. Nous extrudons depuis 0,8 mm, mais une paroi anodisée de 0,8 mm laisse très peu de marge au finisseur, et nous le disons avant de chiffrer.
Rainures et gorges. Une rainure qui reçoit un joint ou un insert fileté est généralement tolérée serré. Sur une pièce revêtue, le revêtement ferme la rainure des deux côtés : la marge de filière doit compter le film sur chaque face, pas sur une.
Paires qui s'emboîtent. Deux profilés qui se clipsent et qui sont tous deux revêtus se referment l'un sur l'autre du double du film. Si le plan a été développé sur des prototypes bruts, la paire revêtue sera serrée.
Assemblages d'onglet et soudés. Une coupe à 45° sur un profilé revêtu met le métal à nu dans le joint et perd l'épaisseur de film sur la coupe. La cote assemblée change à chaque joint, et c'est pourquoi les profilés de mur-rideau se vérifient normalement sur la cote assemblée plutôt que sur l'extrusion.
Ce qu'il faut porter sur le plan
Six lignes qui éliminent l'essentiel des discussions ultérieures :
- Épaisseur finie, avec sa plage, marquée comme cote finie. Écrivez "1,60, plage selon tableau, cote finie" et non un nominal nu.
- Finition et classe de film, par exemple "anodisé AA15, noir" ou "thermolaqué, 40 µm et plus, RAL 9005".
- Quelles faces sont mesurées. Un profilé creux a des faces inaccessibles à l'appareil ; dites lesquelles comptent.
- La norme de jugement de la tolérance — GB/T 5237 haute précision, ou un équivalent ASTM/EN si votre marché l'exige.
- L'échantillon que vous approuverez, et à quel stade — brut ou fini.
- La cote d'assemblage qui ne doit pas bouger, s'il y en a une. Ce seul chiffre est souvent l'exigence réelle, et il permet au fournisseur d'arbitrer entre paroi et revêtement.
Une de plus si la pièce porte une rainure : donnez la cote de gabarit. Largeur de rainure, mesurée à une profondeur déclarée, finition appliquée. C'est ce chiffre qui échoue au contrôle, pas la paroi.
Ce que nous faisons, et où nous nous arrêtons
Les profilés sont coupés sur une filière usinée sous le nominal, dimensionnée pour la finition demandée, puis produites selon GB/T 5237 haute précision. La décision de filière se prend une fois, à l'outillage, et c'est là que la question rapporte le plus.
L'AA20 est disponible mais rarement produit : coût plus élevé, rendement plus faible, attaque plus agressive. L'essentiel du travail architectural tourne en AA10 ou AA15, et nous vous dirons si votre classe de film se bat contre votre paroi. Nous ne revêtons pas toutes les sections : une paroi de 0,8 mm sous un revêtement de 40 µm et plus est une question de géométrie, pas de finition.
Nouvelle filière et échantillon : 10 à 20 jours ouvrés, essai de filière et échantillonnage inclus. Délai après approbation de filière : 15 à 25 jours ouvrés. Commande minimum 5 tonnes, à 500 kg par section, et 2 tonnes par couleur en thermolaquage ou bois, plusieurs sections pouvant être mélangées. FOB Shenzhen ou Guangzhou, CIF ou CNF organisé sur demande.
Une idée à retenir
Une paroi qui arrive sous le nominal n'est généralement pas un défaut. C'est une filière usinée pour laisser de la place à un revêtement, à l'usure, ou aux deux. La question à poser à votre fournisseur n'est pas "pourquoi est-elle en dessous" mais "à quoi avez-vous usiné la filière, et que mesurera la paroi finie après la finition que j'ai commandée". L'usine qui répond aux deux chiffres sur-le-champ l'a déjà fait.
Frequently asked questions
What tolerances are possible with aluminum extrusion? add
What aluminum extrusion tolerances should I specify on a drawing? add
How does a surface treatment affect the tolerances of an extruded profile? add
Can aluminum extrusion be anodized or powder coated? add
What is the best aluminum alloy for anodizing? add
Anodized vs powder-coated aluminum profiles—which is better? add
What is the minimum wall thickness you can extrude? add
If the profile comes out under nominal, is it rejected? add
Cas et avis clients
Aucun avis pour le moment — soyez le premier à en donner un Ce que l'anodisation et le thermolaquage font aux tolérances d'extrusion.
Rédiger un avis
Les avis sont lus par notre équipe avant leur publication, généralement sous un jour ouvré. Nous publions ce qu'écrivent les clients ; nous ne supprimons que le spam et les abus.
Continuer la lecture

L'Europe ne peut plus produire son propre aluminium — à quoi ressemblent les années 2026–2030 pour les acheteurs B2B
L'autosuffisance de l'Europe en aluminium primaire est tombée sous 13 %, le conflit au Moyen-Orient a supprimé 2,3 Mt d'offre, et la prime…
Lire l'article arrow_forward
La rupture structurelle de l'aluminium mondial
La Chine a atteint son plafond aluminium de 45 Mt, la Guinée a signalé un plafond d'exportation, Rusal est sous sanctions et une fonderie…
Lire l'article arrow_forward
Droits de douane, R&D et le mythe de l'usine chinoise fragile
Quatre titres du WSJ, du New York Times et de Nikkei semblent se contredire. Lus ensemble, ils expliquent pourquoi la production revient en…
Lire l'article arrow_forward