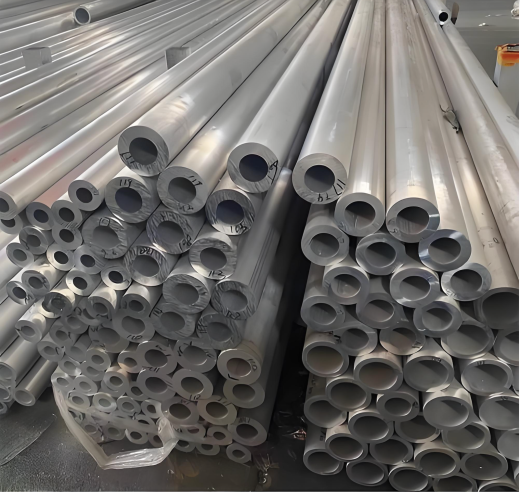
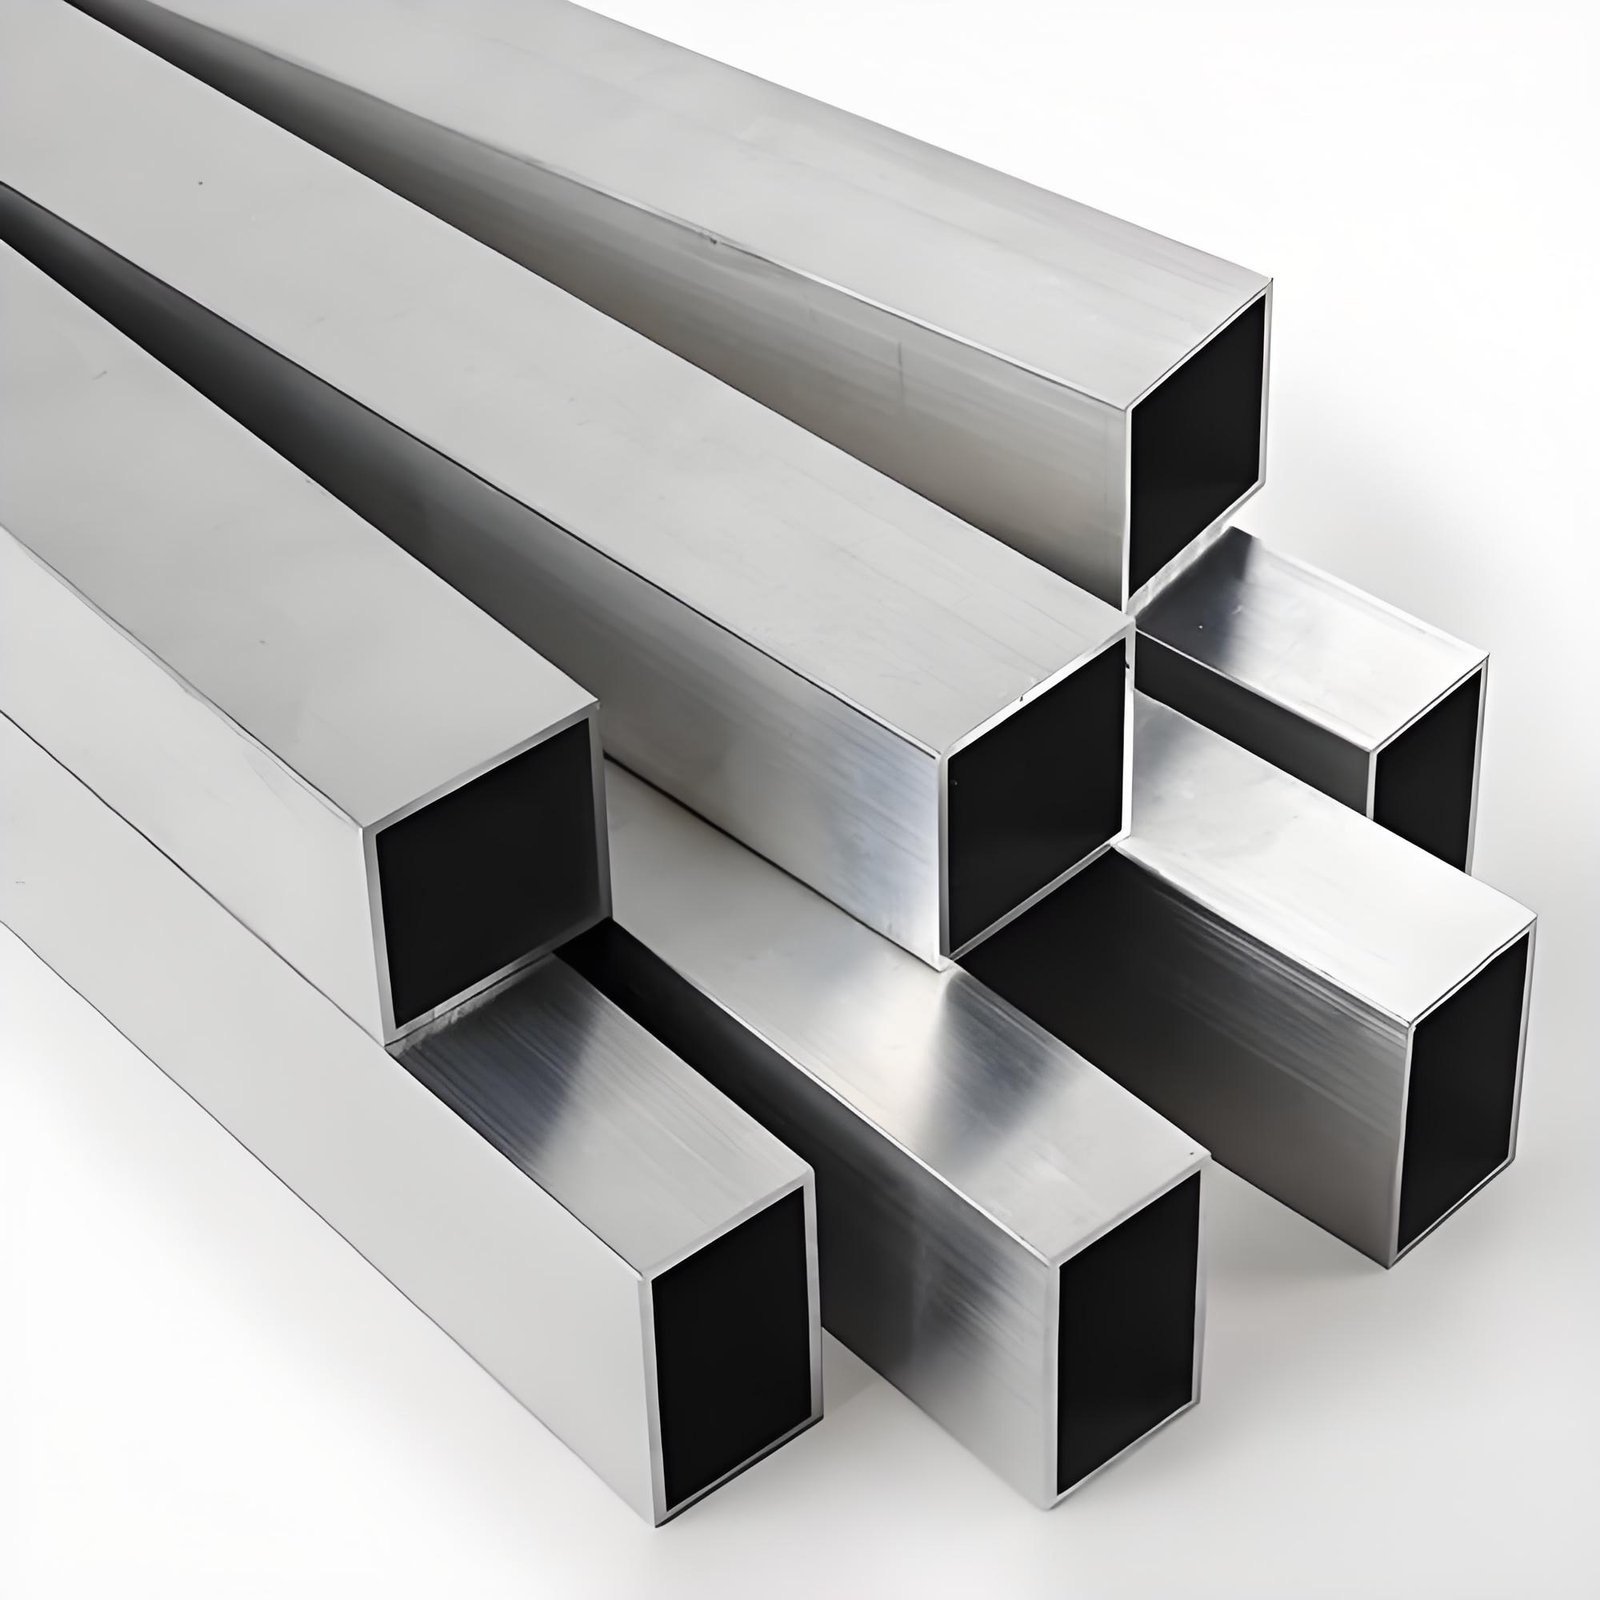
Dos formas de comprar tubo cuadrado de aluminio
La primera es un tamaño estándar. Si su diseño requiere 50 x 50, 40 x 40, 80 x 40 o algo similar, la matriz casi con seguridad ya existe, lo que significa que no hay cargo por utillaje: díganos la aleación, el espesor de pared, el acabado y la longitud de corte y el tubo se produce contra una sección existente. La segunda es una sección a medida. Un radio de esquina específico, un espesor de pared poco habitual o un tamaño que se sale del catálogo implica una nueva matriz cortada y extruida según su plano. En cualquiera de los dos casos, el tubo llega cortado a medida, taladrado o roscado donde el diseño lo requiere y etiquetado para que coincida con su lista de materiales.
El utillaje de stock estándar abarca secciones cuadradas de 20 x 20 mm a 100 x 100 mm y secciones rectangulares de hasta 150 x 50 mm, con espesores de pared de 1.5 mm a 6.0 mm. El plazo de entrega de una matriz a medida es típicamente de 10 a 14 días.
¿Tubo cuadrado o tubo rectangular?
La elección depende de la dirección en la que actúa la carga. El tubo cuadrado es igual en ambas direcciones, por lo que es la respuesta correcta para postes verticales, columnas y montantes de barandilla donde la fuerza puede llegar desde cualquier lado. El tubo rectangular concentra más material en la dirección alta, que es de donde proviene la resistencia a la flexión. Para una viga horizontal que soporta peso a lo largo de una luz, una sección de 80 x 40 en orientación vertical supera a 50 x 50 en rigidez con aproximadamente el mismo peso por metro. Como regla práctica: si la pieza va de pie y trabaja a compresión, lo habitual es que el cuadrado sea correcto; si salva una luz horizontal y trabaja a flexión, lo habitual es que el rectangular sea más eficiente.
Carga y luz: un punto de partida, no una certificación
| Luz | Carga ligera (menos de 30 kg) | Carga media (30-100 kg) | Carga pesada (más de 100 kg o carga puntual) |
|---|
| Hasta 0.8 m | 30 x 30 x 2.0 mm | 40 x 40 x 2.5 mm | 50 x 50 x 3.0 mm |
| 0.8-1.5 m | 40 x 40 x 2.5 mm | 50 x 50 x 3.0 mm | 60 x 40 x 3.0 mm |
| 1.5-2.5 m | 50 x 50 x 3.0 mm | 60 x 40 x 3.5 mm | 80 x 40 x 4.0 mm |
| Más de 2.5 m | Envíenos los detalles | 80 x 40 x 4.0 mm | Requiere un cálculo adecuado |
Esta tabla presupone 6063-T5 con carga uniformemente distribuida y apoyos simples. No hay una respuesta única sin saber si la carga es concentrada o distribuida, si el miembro está apoyado en ambos extremos o en voladizo, y si el servicio es estático o dinámico. Pasar a 6061-T6 suele permitir una sección menor para la misma carga, porque su límite elástico es aproximadamente un 50 por ciento superior al del 6063-T5. Si el fallo pudiera dañar a alguien, en una pasarela, una plataforma elevada o una estructura de vehículo, no utilice una tabla: envíe el caso de carga y comprobaremos la sección como es debido.
¿6063-T5 o 6061-T6?
| Propiedad | 6063-T5 | 6061-T6 |
|---|
| Resistencia a la tracción | 160 MPa | 290 MPa |
| Límite elástico | 110 MPa | 240 MPa |
| Aspecto anodizado | Limpio, brillante, uniforme | Grisáceo, menos uniforme |
| Curvado | Bueno | Deficiente sin recocido |
| Soldadura | Aceptable, cargas ligeras | Excelente |
En resumen: los trabajos decorativos o poco cargados utilizan 6063-T5; los trabajos estructurales, soldados o relacionados con la seguridad utilizan 6061-T6. La soldadura degrada el 6061-T6 en aproximadamente un 40 a 50 por ciento en la zona afectada térmicamente, lo que en la práctica lo rebaja a una condición T4, por lo que los conjuntos estructurales soldados deben tenerlo en cuenta en los cálculos o restaurarse mediante tratamiento térmico de solución y envejecimiento posteriores a la soldadura. También suministramos 6005-T5 para aplicaciones de montaje solar y ferroviarias, ya que es más resistente que 6063-T5 y aún se extruye a velocidades razonables.
Límites de curvado para tubo cuadrado
Las secciones pequeñas se curvan con facilidad y las grandes no. Las secciones de hasta unos 40 x 40 mm se curvan de forma fiable con utillaje estándar, mientras que las de 50 x 50 mm y superiores suelen necesitar un radio generoso y una pared lo bastante gruesa como para soportar la curva. Un radio de curvatura mínimo práctico para tubo cuadrado es de aproximadamente tres veces el tamaño de la sección, medido a la línea central; por debajo de eso, la pared interior empieza a hundirse. El 6063 se curva mejor que el 6061, y el 6061-T6 tiende a agrietarse en curvaturas cerradas salvo que se recueza primero, lo que añade coste y tiempo.
Por qué dos presupuestos del mismo tubo difieren
Unas dimensiones idénticas sobre el papel pueden ser un producto distinto en la realidad. Un tubo de 50 x 50 x 3.0 mm puede producirse con una pared real de unos 2.7 mm si el proveedor trabaja en el extremo holgado de la tolerancia, lo que significa menos aluminio por metro. La calidad del tocho se nota después del anodizado, y el método de enderezado se nota después del corte: el tubo estirado en tensión permanece recto allí donde el tubo enderezado con rodillos puede recuperar la forma. La condición de suministro es la última variable, ya que una barra en bruto cuesta menos que una pieza precortada y desbarbada hasta que añade su propio corte y mano de obra.
Qué hacemos en la fábrica
Los tochos se calientan a 480-520 grados Celsius y se empujan a través de la matriz. El 6063 corre rápido; el 6061 corre más despacio y desgasta más el utillaje, lo que en parte explica por qué cuesta más. Las dimensiones de la sección se mantienen según GB/T 5237.1 y se comprueban cada 50 barras. Cada tubo pasa después por un estirador en tensión de 1 a 3 por ciento por encima del límite elástico, que es lo que mantiene recta una barra después de cortarla en diez piezas. El corte se realiza con sierras de precisión a más o menos 0.1 mm, con extremos escuadrados y sin rebabas, y las listas de corte pueden venir directamente de su BOM o su plano. El taladrado CNC se programa desde un único datum y mantiene la posición de los agujeros a más o menos 0.15 mm, con roscado a clase 6H de M3 a M12 y fresado de roscas donde el diseño lo requiera. El curvado por estirado rotativo y por rodillos se encarga de las secciones curvas tras evaluar el radio, la sección y el espesor de pared.
El acabado se realiza en la propia planta: anodizado a AA10, AA15 o AA20 con sellado de sales de níquel, y recubrimiento en polvo en poliéster estándar, poliéster súper duradero o PVDF. Como el mecanizado y el recubrimiento se realizan en el mismo edificio, el tubo nunca sale de las instalaciones entre operaciones. El embalaje coloca un film protector de PE en las caras visibles, separadores de espuma entre capas y una envoltura impermeable retráctil sobre el paquete, y luego palés o cajas reforzadas con acero para la exportación, con etiquetas en cada pieza para los pedidos en kit.
Cada envío incluye un certificado de ensayo de fábrica EN 10204 3.1 que detalla números de colada, composición química y resultados mecánicos, incluidos resistencia a la tracción, límite elástico, alargamiento y dureza Webster. La inspección por terceros de SGS, TUV o Bureau Veritas puede organizarse antes del despacho. La longitud de fábrica estándar es de 6 m y la cantidad mínima de pedido es de 500 kg.

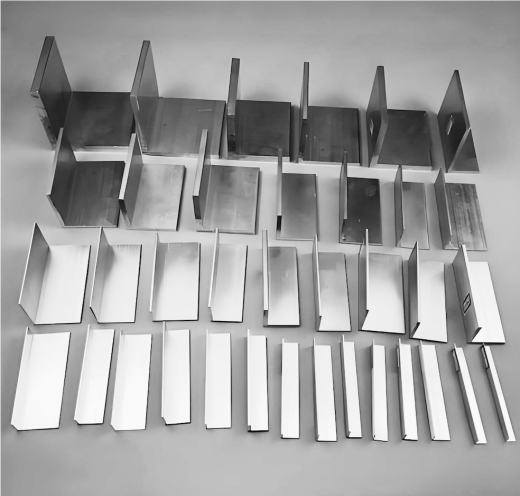 Perfiles de aluminio estándar