Marcos fotovoltaicos diseñados para líneas de enmarcado automatizadas
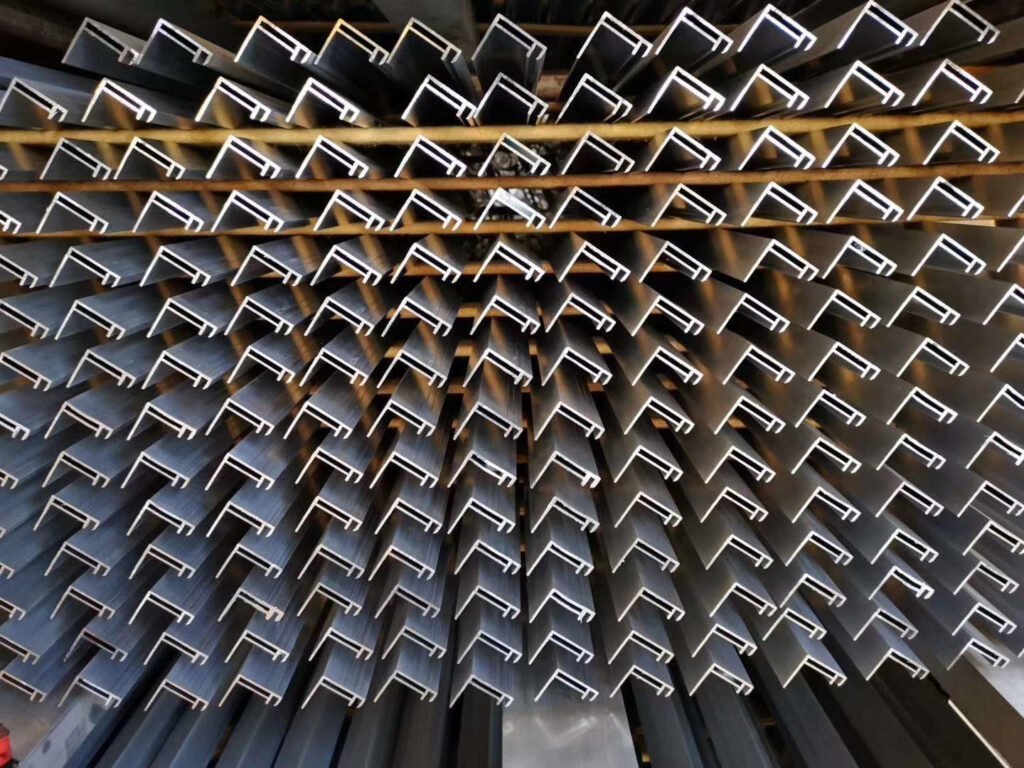
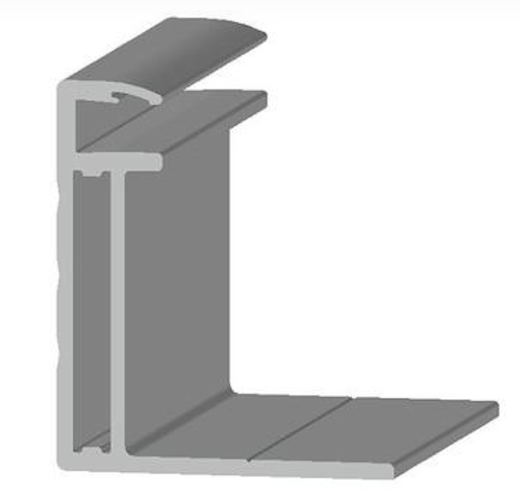
Un marco que se tuerce durante el laminado, que se pica tras tres monzones o que llega a la planta con los orificios de montaje desviados 2 mm no es solo una pieza defectuosa: es una reclamación de garantía en potencia. En apariencia, un marco solar parece sencillo: un perfil largo de aluminio con una ranura para el laminado, una acanaladura para el perno de montaje y una serie de vías de drenaje. En una estación de enmarcado automatizada, las pequeñas desviaciones se convierten en auténticos cuellos de botella. Una leve comba puede atascar la máquina de enmarcado, un sellado de anodizado apresurado falla en la niebla salina en pocos meses, y los orificios alargados que se salen de tolerancia obligan a los instaladores a volver a taladrar in situ, arañando el recubrimiento y dilapidando el margen del proyecto.
Gestionamos toda la cadena de fabricación, y no solo el suministro del perfil: corte de precisión, perforado por CNC, ranurado de drenaje, integración del resalte de puesta a tierra y aplicación de film protector, de modo que los marcos lleguen a su planta de módulos listos para alimentar la maquinaria de enmarcado.
Rectitud: por qué la microtorsión provoca microfisuras en las células
Si un perfil tiene una ligera torsión estructural, obliga al laminado de vidrio a adoptar una curva constante y sutil mientras cura la silicona. Esa tensión residual se concentra en los bordes de las células solares y, meses después, bajo la carga ambiental, las microfisuras se propagan. El módulo puede superar las pruebas iniciales mientras su curva de degradación de potencia a largo plazo se acentúa.
Mantenemos la rectitud del perfil en 0.5 mm/m o mejor. Cada perfil pasa por un estirador a tracción específico tras salir de la prensa, porque el enderezado con rodillos solo enmascara la tensión interna en lugar de eliminarla. Las secciones transversales se controlan al inicio y al final de cada lote de producción con un proyector de perfiles, y las cotas críticas que tocan el laminado y las abrazaderas de montaje se mantienen en 0.15 mm. Para los proyectos estándar de cubierta la aleación es 6063-T5; los paneles de gran formato y las zonas con fuertes cargas de nieve pasan a 6063-T6 o 6005-T5.
Anodizado y sellado: cómo detener la oxidación blanca
La oxidación blanca en el aluminio anodizado es casi siempre un problema de sellado. Si los poros del óxido no se cierran por completo, la humedad y los iones de sal penetran en la capa y provocan corrosión bajo la superficie, que es lo que ocurre cuando las líneas emplean aditivos de sellado en frío o trabajan tochos con altos niveles de hierro como elemento residual.
Nuestra base para la exposición a la intemperie es AA15 a 15 µm o más. Para alta humedad, ubicaciones costeras y solar flotante, exigimos AA20 a 20 µm o más como acabado arquitectónico. Sellamos con un proceso de agua caliente con sal de níquel a alta temperatura en lugar de una inmersión en frío rápida, validamos cada lote con el ensayo de disolución ácida ISO 3210 para confirmar el cierre de los poros y aplicamos un pretratamiento de pasivación libre de cromo para detener la corrosión filiforme en los arañazos. Los perfiles se extruyen a partir de tocho primario 6063, nunca de chatarra refundida, porque un metal limpio da un sellado de óxido limpio.
Posición de los orificios y mecanizado posterior a la extrusión
Las tolerancias desalineadas detienen las instalaciones sobre el suelo de inmediato. Si los orificios preperforados del marco no coinciden con las ranuras de la estructura por unos milímetros, el equipo vuelve a taladrar in situ, lo que anula la garantía del fabricante y expone el aluminio desnudo a la corrosión. Taladramos o perforamos por CNC todos los orificios de montaje después de cortar el perfil a medida, tomando como referencia el mismo borde de cota en todo el lote, lo que mantiene la tolerancia de posición de los orificios dentro de 0.2 mm. Las ranuras de drenaje se diseñan como canales alargados para que el agua se evacue de verdad en lugar de obstruir un pequeño orificio circular con polvo y materia orgánica. Las marcas de puesta a tierra se extruyen en la matriz como un resalte elevado y se preperforan, lo que ofrece una superficie plana y limpia para el contacto eléctrico sin rayar el anodizado in situ.
Protección superficial durante el transporte
Los marcos rechazados por arañazos son los más frustrantes, porque la extrusión en sí puede ser metalúrgicamente perfecta. Aplicamos film protector de PE de alta resistencia en línea, a medida que el perfil sale del horno de envejecimiento, y permanece durante el corte, el perforado y el montaje. Las herramientas de corte y perforado utilizan almohadillas de contacto de nailon o caucho para eliminar el roce metal con metal, y los marcos acabados se apilan con separadores de espuma u ondulados, se envuelven con film estirable y se cargan en palés de exportación reforzados. El film se despega limpiamente en su línea de montaje.
Selección del perfil y pedido
Los marcos fotovoltaicos estándar para módulos residenciales y comerciales utilizan 6063-T5 con anodizado AA15 en plata o negro. Los marcos de alta resistencia para módulos de gran formato y cargas elevadas de nieve o viento utilizan 6063-T6 o 6005-T5 con AA15 o AA20. Las ubicaciones costeras, en alta mar y flotantes utilizan 6063-T5 o T6 con AA20 y sellado de níquel. Los módulos BIPV, de capa fina y los laminados especiales se fabrican según especificación con acabados anodizados, electroforéticos o PVDF.
Entre las características de diseño del marco se incluyen un resalte de puesta a tierra integrado extruido como almohadilla elevada, una ranura de rebose de silicona dimensionada según el volumen de cordón adhesivo especificado y ranuras de drenaje direccionales colocadas de modo que el agua se evacue con distintos ángulos de inclinación de diseño. Para un perfil completamente a medida, el pedido mínimo es de 500 kg por forma; dado que un marco estándar necesita tanto un perfil de lado largo como uno de lado corto, el umbral de entrada combinado suele ser de 1,000 kg. Cada marco de un pedido se extruye de un único lote de tocho y se anodiza en una sola pasada de cuba, de modo que el color coincide en todos los palés.

 Aluminio industrial


