إطارات PV مصممة لخطوط التأطير الآلية
الإطار الذي يلتوي أثناء التصفيح، أو ينقر بالتآكل بعد ثلاثة مواسم أمطار، أو يصل إلى المصنع وفتحات تركيبه منزاحة 2 mm، ليس مجرد قطعة معيبة، بل مطالبة ضمان في طور التشكل. ظاهريًا يبدو الإطار الشمسي بسيطًا: مقطع ألومنيوم طويل بجفرة للصفيحة، وفتحة لبرغي التركيب، وبعض مسارات التصريف. وفي محطة تأطير آلية، تتحول الانحرافات الصغيرة إلى عقبات حقيقية. فالانحناء الطفيف قد يعلّق آلة التأطير، وختم التأنود المتعجل يفشل في اختبار رشّ الملح خلال أشهر، والفتحات المشقوقة التي تخرج عن السماحية تجبر المركّبين على إعادة الثقب في الموقع، فيخدشون الطلاء ويمحون هامش المشروع.
ندير سلسلة التصنيع بأكملها بدلًا من مجرد توريد المقطع: قطع دقيق، وثقب CNC، وتشقيق فتحات التصريف، ودمج نتوءات التأريض، وتطبيق الغشاء الواقي، فتصل الإطارات إلى مصنع وحداتك جاهزة لتغذية آلة التأطير.
الاستقامة: لماذا يسبب الالتواء الدقيق شقوقًا مجهرية في الخلايا
إذا كان في المقطع التواء إنشائي طفيف، فإنه يفرض على صفيحة الزجاج انحناءً ثابتًا ودقيقًا أثناء تصلّب السيليكون. ويتركز ذلك الإجهاد المتبقي عند حواف الخلايا الشمسية، وبعد أشهر تحت الأحمال البيئية تنتشر الشقوق المجهرية. وقد تجتاز الوحدة الاختبار الأولي بينما يزداد منحنى تدهور قدرتها على المدى الطويل حدة.
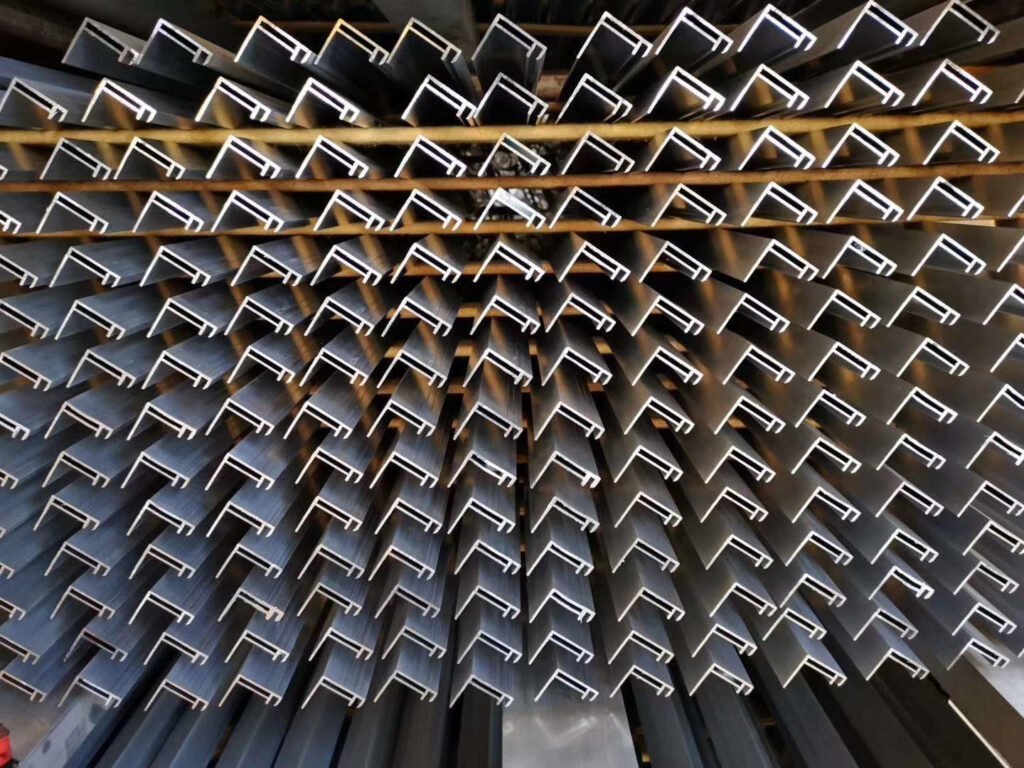
نحافظ على استقامة المقطع عند 0.5 mm/m أو أفضل. يمر كل مقطع عبر ماكينة شدّ توتر مخصصة بعد خروجه من المكبس، لأن التقويم بالبكرات يخفي الإجهاد الداخلي فقط بدلًا من إزالته. وتُراقَب المقاطع العرضية في بداية كل دفعة إنتاج ونهايتها بمنظار مقاطع، وتُضبط الأبعاد الحرجة الملامسة للصفيحة ومشابك التركيب عند 0.15 mm. في مشاريع الأسطح القياسية تكون السبيكة 6063-T5؛ أما الألواح كبيرة المقاس في المرافق ومناطق الأحمال الثلجية الكثيفة فترتقي إلى 6063-T6 أو 6005-T5.
التأنود والختم: وقف الصدأ الأبيض
الصدأ الأبيض على الألومنيوم المؤكسد مشكلة ختم في الغالب. فإذا لم تُغلَق مسام الأكسيد بالكامل، تتسرب الرطوبة وأيونات الملح إلى الطبقة وتسبب تآكلًا تحت السطحي، وهو ما يحدث عندما تستخدم الخطوط إضافات الختم البارد أو تعالج كتل سبائك عالية الشوائب من الحديد.
حدّنا الأدنى للتعرّض الخارجي هو AA15 بسماكة 15 µm أو أكثر. وللرطوبة العالية والمواقع الساحلية والطاقة الشمسية العائمة نفرض AA20 بسماكة 20 µm أو أكثر كتشطيب معماري. نُختم بعملية ماء ساخن بملح النيكل عالية الحرارة بدلًا من غمر بارد سريع، ونتحقق من كل دفعة باختبار الإذابة الحمضية ISO 3210 لتأكيد إغلاق المسام، ونُنفّذ معالجة مسبقة لتخميل خالٍ من الكروم لإيقاف التآكل الخيطي عند نقاط الخدش. تُبثق المقاطع من كتلة 6063 أولية، وليس من خردة معاد صهرها، لأن المعدن النظيف يعطي ختم أكسيد نظيفًا.
موضع الفتحات والتصنيع بعد البثق
تعطّل السماحيات غير المتوافقة عمليات التركيب الأرضي فورًا. فإذا أخطأت فتحات الإطار المثقوبة مسبقًا فتحات الحوامل ببضعة ملليمترات، يعيد الطاقم الثقب في الموقع، وهو ما يُبطل ضمان المصنّع ويعرّض الألومنيوم العاري للتآكل. نثقب أو نخرم بـ CNC كل فتحة تركيب بعد قطع المقطع إلى طوله، بالاستناد إلى حافة مرجعية واحدة في الدفعة بأكملها، مما يحافظ على سماحية موضع الفتحة داخل 0.2 mm. وتُصمم فتحات التصريف كقنوات مستطيلة بحيث يُصرَّف الماء فعليًا بدلًا من انسداد فتحة دائرية صغيرة بالغبار والمواد العضوية. أما علامات التأريض فتُبثق في القالب كنتوء بارز وتُثقب مسبقًا، ما يوفر سطحًا مستويًا نظيفًا للتلامس الكهربائي دون كشط طبقة التأنود في الموقع.
حماية السطح أثناء النقل
الإطارات المرفوضة بسبب الخدوش هي أكثر الأنواع إثارة للإحباط، لأن البثق نفسه قد يكون سليمًا معدنيًا تمامًا. نطبّق غشاء حماية PE ثقيلًا مباشرةً أثناء خروج المقطع من فرن التعتيق، ويبقى ملتصقًا خلال القطع والثقب والتجميع. وتستخدم أدوات النشر والثقب وسائد تلامس من النايلون أو المطاط لإزالة الاحتكاك بين معدن ومعدن، وتُرتَّب الإطارات الجاهزة بفواصل من الإسفنج أو الكرتون المضلع، وتُلف بغشاء مطاطي وتُحمَّل على منصات تصدير معززة. وينفصل الغشاء بنظافة عند خط التجميع لديك.
اختيار المقطع والطلب
تستخدم إطارات PV القياسية للوحدات السكنية والتجارية سبيكة 6063-T5 بتأنود AA15 بلون فضي أو أسود. أما الإطارات عالية المتانة للوحدات كبيرة المقاس وأحمال الثلوج أو الرياح الكثيفة فتستخدم 6063-T6 أو 6005-T5 بتأنود AA15 أو AA20. وتستخدم المواقع الساحلية والبحرية والعائمة 6063-T5 أو T6 بتأنود AA20 وختم النيكل. أما أنظمة BIPV والأغشية الرقيقة والصفيحات الخاصة فتُنتَج حسب المواصفة بتشطيبات مؤكسدة أو كهروترسيبية أو PVDF.
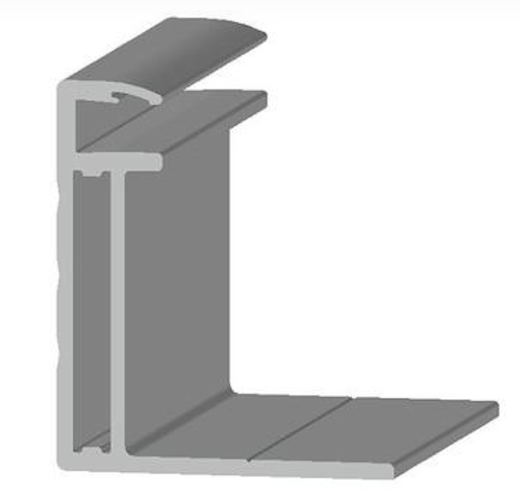
تشمل ميزات الإطار المصممة هندسيًا نتوء تأريض مدمجًا مبثوقًا كوسادة بارزة، وجفرة تجاوز للسيليكون بمقاس يطابق حجم خيط اللاصق المحدد لديك، وفتحات تصريف موجهة تُوضع بحيث يُصرَّف الماء عند زوايا ميل تصميمية مختلفة. وللمقطع المخصص بالكامل يكون الحد الأدنى للطلب 500 kg لكل شكل؛ ولأن الإطار القياسي يحتاج إلى مقطعين، للضلع الطويل والضلع القصير، يكون عتبة الدخول المشتركة عادةً 1,000 kg. ويُبثق كل إطار في الطلب من دفعة كتلة واحدة ويُؤكسد في تشغيل حوض واحد، فتتطابق الألوان في كل منصة.

 الألومنيوم الصناعي


