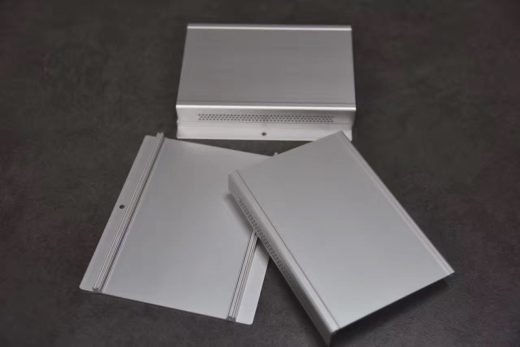
Extrusión y mecanizado bajo un mismo techo
Un perfil de aluminio en bruto no es un componente hasta que se ha cortado, taladrado, roscado y acabado conforme al plano. Linkedalu Metal Group Co., Ltd cuenta con un taller independiente de mecanizado profundo por CNC junto a sus prensas de extrusión, de modo que la misma instalación que produce la sección también la mecaniza hasta convertirla en una pieza que puede atornillarse directamente en su máquina, bastidor de automatización o estructura. Esto elimina los daños por manipulación, el coste del flete y el riesgo de retrasos que conlleva enviar perfiles en bruto a un taller de mecanizado externo.
Como la geometría del perfil y el proceso de mecanizado se planifican juntos, la sección transversal puede optimizarse para los útiles que se emplearán después. El clásico problema de un perfil que se mecaniza mal en un taller externo no se produce cuando el diseñador de hileras y el ingeniero de procesos trabajan en el mismo edificio.
Capacidades de mecanizado y tolerancias publicadas
| Proceso | Capacidad | Tolerancia |
|---|
| Corte de precisión | Cortes a inglete y rectos sin rebabas con un acabado superficial de alta calidad | +/-0.1 mm |
| Taladrado CNC | Taladrado multisuperficie en una sola sujeción para garantizar la alineación | +/-0.05 mm |
| Roscado de agujeros | Roscas interiores métricas y estándar para la fijación de herrajes | M3 a M16 |
| Fresado CNC | Fresado frontal y lateral, ranurado, alojamientos escalonados | Planitud de 0.05 mm |
| Estampado y punzonado | Punzonado hidráulico de gran volumen para series de agujeros uniformes | Según especificación |
| Curvado de perfiles | Curvado por estirado y curvado por rodillos para geometrías curvas | Según especificación |
Las líneas de mecanizado estándar manejan perfiles de hasta 6 m de longitud. Para piezas industriales pesadas, los equipos de bancada larga amplían esa cifra hasta 12 m, previa evaluación del plano de la sección. La rugosidad superficial en las caras de sellado y de unión se mantiene normalmente entre Ra 0.8 y Ra 1.6 micrómetros donde el plano lo exige.
Dentro del taller de mecanizado profundo
La planta de mecanizado abarca 3,000 metros cuadrados y alberga más de 20 centros de mecanizado CNC verticales y horizontales avanzados. Las líneas de taladrado y roscado multihusillo de alta velocidad funcionan con una capacidad superior a 300 agujeros por hora, que es lo que hace que los patrones de agujeros de alta densidad en perfiles largos resulten económicos en lugar de convertirse en un cuello de botella. La metrología incluye máquinas de medición por coordenadas, sistemas de medición óptica por vídeo, calibres de altura digitales y calibres de verificación de roscas calibrados.
El control de calidad sigue un protocolo fijo: inspección de la primera pieza antes de liberar un lote, auditorías itinerantes en proceso a lo largo de la serie y una comprobación final de conformidad al 100 % respaldada por informes de inspección completos por lote. Cuando un plano especifica un límite de posición o de planitud, la ruta de producción se planifica para respetar ese límite en lugar de ajustarse una vez fabricadas las piezas.
Por qué importa el mecanizado en una sola sujeción
El dimensionado y tolerado geométricos son el origen de la mayoría de los problemas de montaje. Si un plano de montaje de guía lineal se fresa en una sujeción y sus pasadores de posicionamiento contiguos se taladran en una segunda, la relación entre ambos depende de la precisión con que se volvió a fijar la pieza. Mecanizar las caras de unión críticas en una sola sujeción conserva el paralelismo y la perpendicularidad, de modo que el conjunto acabado encaja sin alineación en obra. Cuando las roscas de aluminio se van a montar y desmontar repetidamente, el fresado de roscas y los insertos de acero inoxidable ofrecen una unión más duradera que un agujero roscado convencional.
Apoyo al diseño para la fabricabilidad
Envíe archivos STEP, IGES, DWG o PDF y nuestro equipo de ingeniería le devolverá una revisión de diseño para la fabricabilidad sin coste, orientada a reducir el coste unitario sin cambiar la función. Las recomendaciones habituales abarcan espesores de pared que vibrarán durante el mecanizado, roscas situadas demasiado cerca de un borde, tolerancias que el conjunto no utiliza realmente y elementos que pueden producirse más económicamente en otra orientación. Si no existe un plano digital, puede enviarse una muestra física y el equipo de metrología la revertirá a un plano de producción aprobado antes de presupuestar.
Acabado, sectores y tipos de componentes
El anodizado, el recubrimiento en polvo y el anodizado duro se programan al mismo ritmo que el mecanizado, de modo que una pieza puede anodizarse antes del fresado para lograr un aspecto metálico contrastado en las caras mecanizadas, o después del mecanizado para una protección total de los bordes. La secuenciación se gestiona internamente, lo que mantiene plazos de entrega predecibles.
Entre los componentes típicos figuran vigas de pórtico robótico, actuadores de módulo lineal, soportes de sensores automatizados y bastidores de chasis para la automatización de fábrica; raíles transportadores de máquinas de montaje SMT, útiles de montaje y bancos de prueba para la fabricación electrónica; bastidores de máquinas bobinadoras de baterías de litio, guías de apilado y racks de distribución de energía para equipos de nueva energía; y bastidores de vehículos de guiado automático (AGV), pistas de guiado de transportadores, acopladores de estanterías de almacén y bastidores de camas médicas para clientes de logística y del sector médico.
Flujo de trabajo y plazos de entrega
- Consulta técnica, normalmente un día laborable.
- Revisión y optimización de DFM, de uno a dos días laborables.
- Creación rápida de prototipos por CNC, de tres a siete días laborables.
- Producción en serie y control de calidad según el calendario previsto.
- Embalaje especializado y entrega, de uno a dos días laborables.
Para piezas estándar con planos completos, se emite un presupuesto detallado en 24 horas; las piezas multieje complejas que implican varios subprocesos requieren de uno a dos días laborables. Los presupuestos desglosan por separado el coste del material, los honorarios de mecanizado y el tratamiento superficial, de modo que los factores de coste quedan a la vista.
Se aceptan pedidos de prototipos desde una sola unidad, y la cantidad mínima de pedido para series de producción es de 100 piezas. La protección estética durante el mecanizado utiliza útiles de mordazas blandas a medida, almohadillas de fijación que no marcan y film protector, y las piezas acabadas viajan envueltas individualmente con acolchado de guata de perlón dentro de cajas para llegar sin daños.

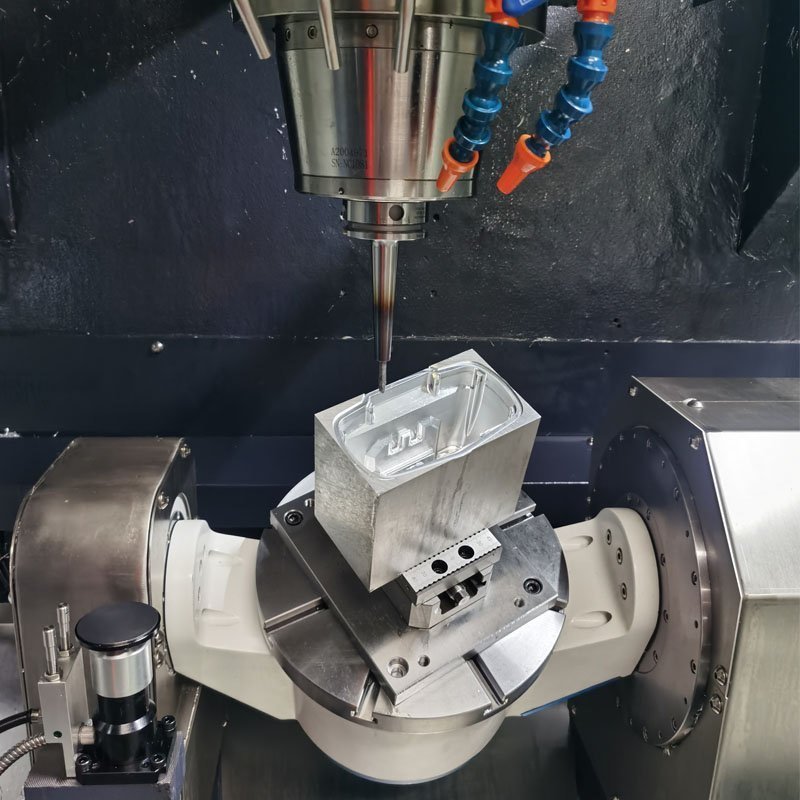
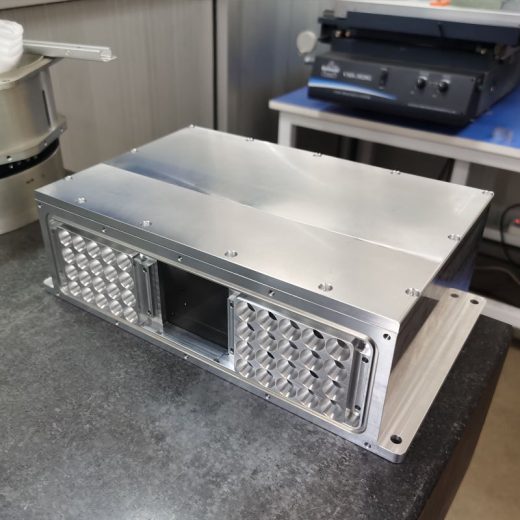 Piezas mecanizadas por CNC