Ir para o conteúdo principal
Linkedalu Metal Group Co., Ltd LINKEDALU Metal Group
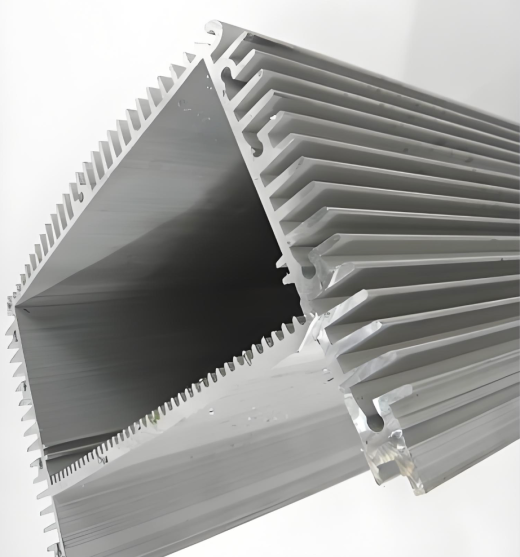
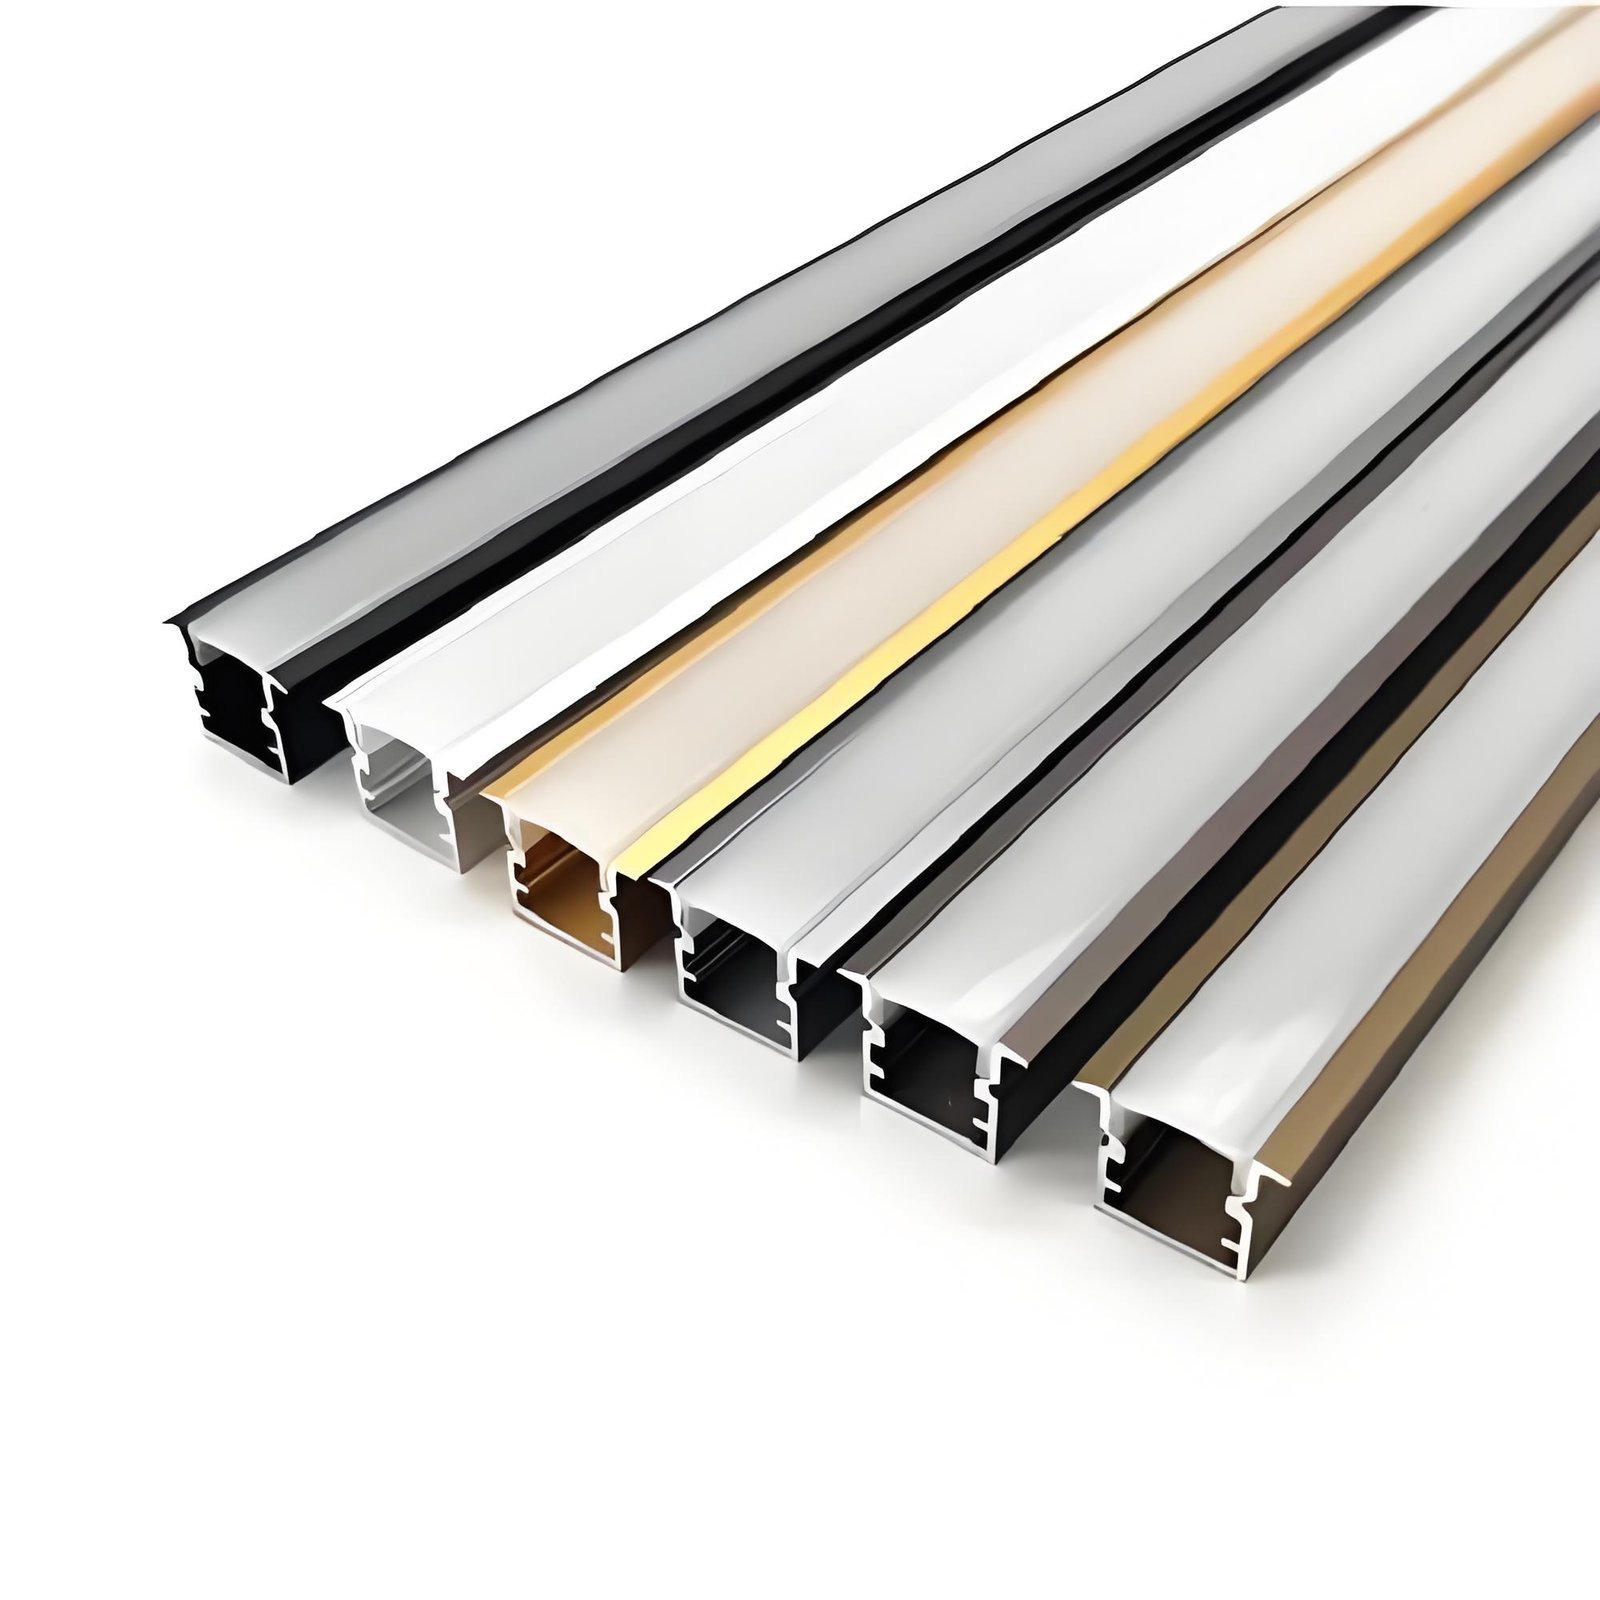
Perfis extrudidos para carcaças de luminárias LED

Perfis concebidos para luminárias LED

Extrudimos, maquinamos e acabamentamos perfis de alumínio personalizados especificamente para a indústria de iluminação LED. Envie-nos um desenho CAD de secção transversal ou uma amostra física. Cortamos a fieira, extrudimos o perfil, cortamos as barras nos comprimentos exatos da sua luminária, furamos e roscamos por CNC os furos de montagem, anodizamos ou revestimos em pó todo o lote e enviamos componentes prontos a montar para a sua fábrica.

O perfil que recebe é o perfil que concebeu, com as suas dimensões de ranhura, as suas espessuras de parede e as localizações das suas bases roscadas. Não impomos uma fieira padrão de catálogo quando uma luminária exige engenharia personalizada.

Consistência de cor da anodização entre lotes

A reclamação tardia mais comum em carcaças LED é o desvio de cor. Uma empresa de iluminação encomenda um lote de carcaças anodizadas pretas, tudo parece correto, e seis meses depois uma reencomenda chega ligeiramente mais quente ou mais acinzentada no mesmo teto. A causa quase nunca é a linha de anodização no dia da produção. É o facto de os dois lotes terem sido produzidos com semanas ou meses de intervalo, em turnos diferentes, com pequenas diferenças na concentração do corante, na temperatura do tanque, na densidade de corrente ou na química do bilete. Qualquer um destes a variar alguns por cento altera o tom final do preto.

Todos os perfis da sua encomenda, independentemente de quantas secções transversais ou comprimentos contenha, são extrudidos a partir do mesmo lote de bilete e anodizados na mesma passagem de tanque. Para reencomendas, guardamos uma amostra mestra física e os valores Lab do primeiro lote de produção, realizamos uma peça de ensaio curta e igualamos antes de comprometer a série completa. Se estiver a mudar de fornecedor, envie uma amostra da sua carcaça atual e nós igualamos.

Furos de tampa extrema roscados por fresagem

Uma carcaça LED tem furos cegos furados e roscados em cada extremidade, e um parafuso da tampa extrema espana a rosca aí mesmo no fim da montagem, quando o PCB já está montado e a cablagem já está passada. As roscas espanadas provêm habitualmente de um macho de roscar desgastado a cortar uma rosca subdimensionada, ou de um furo cego demasiado raso, de modo que o parafuso assenta no fundo antes de a cabeça assentar.

Rosamos estes furos por fresagem em vez de os abrir com macho. Uma fresa de roscar corta o perfil da rosca ao longo de um percurso helicoidal, produzindo uma rosca mais suave e mais consistente, com tolerância mais apertada e sem cristas rasgadas. Mantemos a classe 6H em todos os furos e definimos a profundidade cega como o comprimento do seu parafuso mais pelo menos 2 mm de folga. Quando uma luminária tem uma tampa extrema removível para acesso ao driver, podemos instalar inserts de rosca de aço inoxidável em fábrica, para que o parafuso rosque em aço endurecido durante toda a vida da luminária.

Ajuste da ranhura do difusor, verificado com a sua tampa

A ranhura que fixa o difusor de policarbonato ou acrílico é a dimensão mais crítica de uma carcaça LED. Demasiado estreita e a tampa deforma-se ou não assenta. Demasiado larga e abana, deixa escapar luz ou cai durante o transporte. Mantemos a abertura da ranhura com 0,15 mm tanto em largura como em profundidade, mas a verificação real é física: antes de a fieira ser finalizada, pedimos uma amostra curta da tampa que utiliza, extrudimos uma secção de ensaio e encaixamos a tampa nela. Se o ajuste ficar demasiado rígido, demasiado folgado ou não encaixar com clique, ajustamos a ranhura na fieira. Durante a produção, a ranhura é calibrada numa amostra de cada 50 barras, para que o desvio provocado pelo desgaste do porta-fieira seja detetado cedo.

Retidão em comprimentos longos de luminária

Uma luz linear de 1,5 m numa parede ou num teto mostra uma curvatura imediatamente. O olho humano deteta um desvio de 2 mm ao longo desse comprimento. Os perfis saem da prensa com tensão interna e, se esta não for aliviada, a barra parece reta quando é cortada e encurva-se mais tarde à medida que a tensão se relaxa. Todos os perfis passam por um estirador de tração após a extrusão, esticando o material para além do limite elástico com 1 a 3% de alongamento permanente, para igualar a tensão interna. Mantemos a retidão a 0,5 mm por metro ou melhor, e cada barra é rolada sobre uma mesa de inspeção plana antes da embalagem. Para carcaças de 2,5 m e mais, verificamos a rigidez da secção no design da fieira e recomendamos ajustes de espessura de parede se a secção for demasiado flexível.

Corte ao comprimento da luminária: o custo oculto de cortar internamente

Comprar barras de 6 m e cortar internamente parece mais barato por metro, mas acrescente a perda de corte de serra de cada corte, os restos demasiado curtos para usar, as barras descartadas porque a serra não estava perpendicular, as horas de mão de obra a alimentar uma serra em vez de montar luminárias e o espaço no pavimento. Uma fábrica de iluminação que consome 10 toneladas de alumínio por mês com uma taxa de refugo de serragem de 5% descarta 500 kg de alumínio acabado e anodizado todos os meses. Fornecemos perfis cortados nos comprimentos exatos da sua luminária com 0,1 mm, sem perda de corte, sem restos e sem cortes errados.

Encomenda

A maquinação e o acabamento incluem corte de precisão ao comprimento com 0,1 mm, furos de tampa extrema roscados por fresagem CNC com classe 6H, furos de montagem furados por CNC com 0,15 mm de posição, a ranhura da tampa de PC verificada, anodização prateada ou preta num único lote com revestimento em pó ou PVDF disponível, película PE em linha e embalagem por tipo e comprimento de luminária ou em kit de uma luminária por embalagem. A encomenda mínima é de 500 kg para uma fieira nova, ou 200 kg para uma fieira existente.

Aplicações típicas

  • check Luminárias lineares pendentes e de superfície
  • check Carcaças de tubo e dissipadores de calor para substituição T5 e T8
  • check Canais de fita luminosa arquitetónicos
  • check Calhas comerciais de carril e corpos de lava-paredes
  • check Luminárias industriais estanques ao vapor

Alumínio Industrial · Perfis para Iluminação LED

Perfis extrudidos para carcaças de luminárias LED

Perfis de extrusão LED em alumínio personalizados e maquinados segundo o seu desenho: carcaças de luz linear, carcaças de tubo T5/T8 e dissipadores de calor, canais de fita arquitetónicos, calhas de carril e corpos de lava-paredes, acabamentados num único lote de anodização.

Parâmetros técnicos

Liga e têmpera 6063-T6; 6063-T5 e 6061-T6 disponíveis
Dureza ≥11,5 HW
Comprimento padrão 3 m extrudido; cortado ao comprimento da luminária a ±0,1 mm
Acabamento superficial Anodização prateada ou preta num único lote; revestimento em pó ou PVDF disponível
Tolerância da ranhura do difusor ±0,15 mm em largura e profundidade da ranhura, verificada com a amostra da sua tampa
Furos de tampa extrema Roscados por fresagem CNC, classe 6H; profundidade cega = comprimento do parafuso + 2 mm de folga
Furos de montagem Furados por CNC, posição ±0,15 mm
Retidão ≤0,5 mm/m (1,5 mm de desvio máximo ao longo de uma carcaça de 3 m)
Fabricação Cortado, furado, roscado, fresado nas extremidades e etiquetado; película protetora de PE em linha
Quantidade mínima 500 kg numa fieira nova; 200 kg a partir de uma fieira existente
Alloy 6061 6063
Application Architectural strip light channels Commercial track rails and wall washer bodies Linear pendant and surface-mounted fixtures T5 and T8 retrofit tube shells and heat sinks
Surface finish Anodized PVDF Coated Powder coated
Industry Industrial equipment Lighting
Temper T5 T6
  • verified_userLaudo de inspeção de fábrica fornecido em cada embarque
  • schedulePrazo típico de 15–25 dias após a aprovação da matriz
  • publicEmbalagem de exportação, FOB Shenzhen / Guangzhou

Perguntas técnicas frequentes

As nossas carcaças anodizadas pretas variam de tom entre encomendas. Conseguem fixar a cor? add
Sim. Na primeira série de produção guardamos uma amostra mestra física e registamos os valores Lab. Todas as reencomendas são igualadas a essa amostra, e realizamos uma peça de ensaio curta antes de comprometer o lote completo. Todas as secções transversais de uma encomenda são extrudidas a partir do mesmo lote de bilete e anodizadas na mesma passagem de tanque. Se estiver a mudar de outro fornecedor, envie uma amostra da carcaça que utiliza atualmente.
Os parafusos de tampa extrema das nossas carcaças atuais espanam a rosca cerca de uma vez a cada cem unidades. Como evitam isso? add
Rosamos os furos por fresagem em vez de os abrir com macho. Uma fresa de roscar corta o perfil da rosca ao longo de um percurso helicoidal, produzindo uma rosca mais suave e mais consistente e sem cristas rasgadas, e mantemos a classe 6H em todos os furos. A profundidade cega é definida como o comprimento do seu parafuso mais pelo menos 2 mm de folga, para que a rosca engate completamente antes de o parafuso assentar no fundo.
O nosso fornecedor de difusores alterou ligeiramente a tampa e agora o ajuste está diferente. Conseguem ajustar? add
Sim. Envie uma amostra da nova tampa. Medimo-la, ajustamos as dimensões da ranhura na fieira se necessário, executamos uma secção de ensaio e confirmamos o ajuste consigo antes de a produção ser expedida. Isto é uma parte rotineira do fabrico LED, e é muito mais fácil corrigir na fieira do que triar luminárias e retrabalhar tampas na linha de montagem.
Conseguem manter a retidão ao longo de uma carcaça de 3 metros? add
Mantemos 0,5 mm por metro, pelo que uma carcaça de 3 m permanece dentro de 1,5 mm de retidão. Os perfis são esticados por tração após a extrusão com 1 a 3% de alongamento permanente, o que liberta a tensão interna que de outra forma faz uma barra cortada encurvar-se ao longo do tempo. Para carcaças de 2,5 m e mais, verificamos a rigidez da secção no design da fieira e recomendamos alterações de espessura de parede se necessário.

Avaliações de clientes

Nenhuma avaliação ainda — seja o primeiro a avaliar Perfis extrudidos para carcaças de luminárias LED.

Escreva uma avaliação

Escreva uma avaliação

A nossa equipa lê as avaliações antes que apareçam aqui, geralmente dentro de um dia útil de trabalho. Publicamos o que os clientes escrevem; removemos apenas spam e abuso.

Fica em moderação antes de ser publicado.

Pedir orçamento para este perfil

Indique a referência do desenho, a liga, o acabamento, a quantidade e o porto de destino. Se tiver um DXF ou PDF, mencione-o na mensagem e pediremos por e-mail.

Desenhos e arquivos CAD: envie DWG, DXF, STEP ou PDF por e-mail para sales@linkedalu.com?subject=Profile%20drawing%20for%20quotation">sales@linkedalu.com — eles são orçados junto com esta solicitação.

Ou envie e-mail sales@linkedalu.com

Por que engenheiros compram este perfil de nós

  • Projeto de matriz interno. Nossos engenheiros de ferramental equilibram o fluxo de metal antes de o primeiro tarugo ser prensado, o que mantém a espessura de parede e o alinhamento repetíveis pedido após pedido.
  • Um único parceiro para o acabamento. Um único parceiro para o acabamento. Extrusão, anodização, revestimento, maquinagem e montagem acontecem no mesmo local, para que as tolerâncias não se percam entre fornecedores.
  • Documentação que atende à alfândega e aos auditores. Laudos de composição, propriedades mecânicas, dimensões e revestimento acompanham a mercadoria.
  • Fornecimento estável. 100.000 toneladas de capacidade anual e 26 prensas significam que seu cronograma não depende de uma única linha.
Sobre nosso parque fabrilarrow_forward