Ir para o conteúdo principal
Linkedalu Metal Group Co., Ltd LINKEDALU Metal Group
Perfis de canal e calha para LED

Uma carcaça, não apenas uma barra de alumínio

Quando compra um perfil de carcaça para LED, está a comprar um componente estrutural que tem de manter um PCB de metal-core perfeitamente plano, fixar uma tampa de policarbonato com firmeza sem deformar, funcionar a baixa temperatura durante dezenas de milhares de horas e continuar impecável sob o foco de um showroom de retalho. Extrudimo-lo, maquinamo-lo por CNC e anodizamo-lo, para que se possa concentrar em construir a luz.

O processo decorre numa única linha: extrusão de precisão, maquinação CNC interna, anodização com controlo de corante e uma carcaça pronta a montar no final.

Tipos de perfil que extrudimos

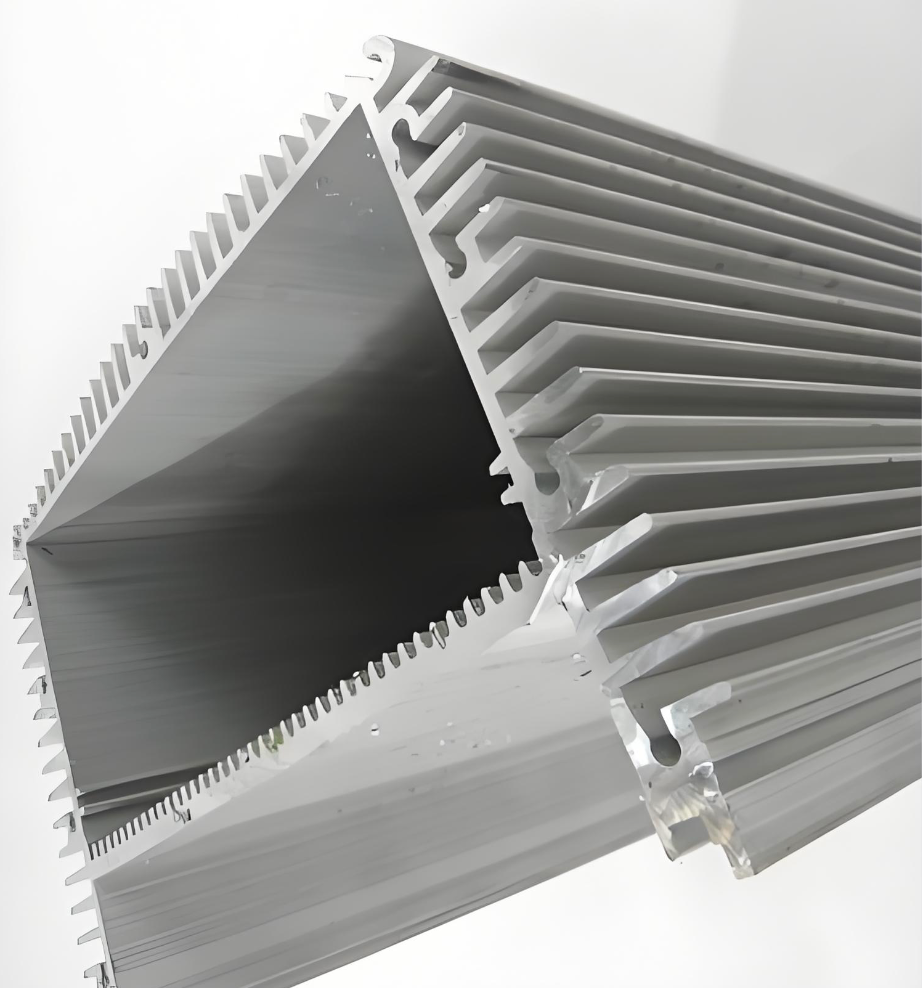
  • Tubos de substituição T5 e T8: carcaças cilíndricas robustas com canais integrados de dissipação de calor.
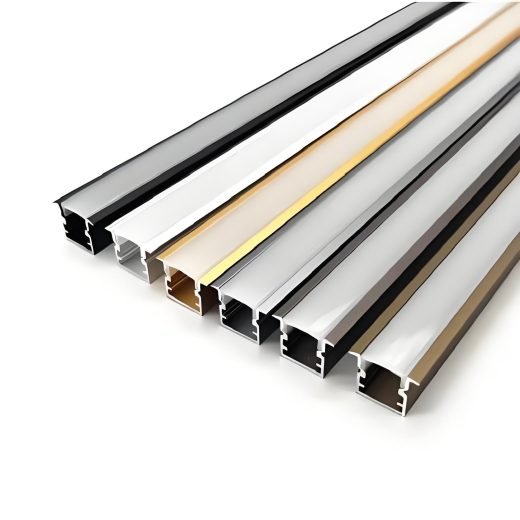
  • Canais lineares pendentes e de superfície: perfis de qualidade arquitetónica com integração de difusor sem juntas.
  • Lava-paredes e projetores rasantes: carcaças angulares concebidas para projetar a luz com precisão ocultando a fonte.
  • Canais em U e canais em V: calhas ultrafinas de perfil baixo para instalações comerciais de fita LED.
  • Calhas para projetores de carril: calhas retangulares robustas com tolerâncias internas apertadas para pistas elétricas condutoras.

Não se trata de artigos genéricos de catálogo. A ranhura de encaixe que fixa o seu difusor de PC tem de ser dimensionada exatamente segundo as tolerâncias com que o seu fornecedor de tampas molda. As bases roscadas internas têm de alinhar com as suas tampas extremas moldadas. A superfície onde assenta o MCPCB tem de ser suficientemente plana para evitar as microfrestas que retêm calor e queimam os díodos.

Resolver a queima dos LED: massa térmica e planura da face

A falha precoce de LED em luminárias lineares de alta potência e substituições T8 é normalmente um problema de perfil e não de díodo, e o padrão é consistente. A parede onde assenta o PCB é demasiado fina, frequentemente 1,0 mm ou menos, pelo que o alumínio satura rapidamente com calor e a temperatura de junção sobe. A face de assentamento extrudida é ligeiramente convexa ou côncava, pelo que a placa assenta em pontos altos com ar retido entre eles e o calor concentra-se nos díodos.

Mantemos a face de assentamento plana através do design da fieira e do controlo de processo, e mantemos a parede sob o MCPCB com uma espessura que confere ao perfil massa térmica suficiente para distribuir a carga antes de a convecção a remover. Quando uma luminária aquece muito, podemos também aumentar a área de superfície com paredes laterais alhetadas que funcionam ao mesmo tempo como perfil visual.

Fiabilidade do perfil através do ferramental

A ranhura do difusor é dimensionada segundo as tolerâncias de moldação do seu fornecedor de tampas, e os centros das bases roscadas são definidos para corresponder às suas tampas extremas moldadas. Trabalhamos a partir dos seus desenhos de luminária ou, se ainda estiver em I&D sem um ficheiro CAD finalizado, a partir da largura do seu PCB, do tipo de tampa e das restrições de montagem. Esboçamos uma secção transversal personalizada, cortamos a fieira, extrudimos a série, realizamos a fabricação secundária por CNC e anodizamos o lote numa série de cor correspondida.

Do desenho ou esboço à carcaça acabada

Envie-nos o seu desenho CAD de secção transversal ou uma amostra física. Se ainda estiver em I&D inicial sem um ficheiro CAD finalizado, indique-nos a largura do seu PCB, o tipo de tampa e as restrições de montagem e esboçaremos uma secção transversal personalizada para a sua análise. A partir daí a sequência é fixa: cortar a fieira, extrudir a série, realizar a fabricação secundária por CNC, acabamentar o lote numa série de anodização ou revestimento em pó com cor correspondida e entregar componentes que seguem diretamente para a sua linha de montagem.

Como o ferramental de extrusão custa uma fração do ferramental de fundição injetada, um perfil LED personalizado é prático mesmo para um programa de luminárias de volume médio. O comprimento padrão é de 2 m, mas a maioria dos clientes encomenda comprimentos pré-cortados à medida da luminária, o que elimina a perda de corte de serra, os restos inutilizáveis e o espaço no pavimento que uma célula de serra ocupa numa fábrica de iluminação.

As carcaças anodizadas preta e prateada são padrão, com revestimento em pó disponível quando é necessária uma cor decorativa ou um acabamento texturado. Como todos os perfis de uma encomenda são maquinados e acabamentados em conjunto, os componentes de uma mesma remessa correspondem entre si em cor e em dimensão.

Fabricação e entrega

Os perfis são extrudidos em 6063-T5 como padrão, que anodiza uniformemente e suporta a carga térmica de uma luminária LED passiva. Quando uma carcaça atua também como elemento estrutural ou tem de suportar soldadura, subimos para 6061-T6. O comprimento padrão é de 2 m, e fornecemos carcaças pré-cortadas, furadas e roscadas por CNC em vez de barra bruta, porque é assim que a maioria dos clientes encomenda. Envie o desenho da luminária com os comprimentos de corte e as posições dos furos e enviamos componentes prontos para a sua linha de montagem.

A encomenda mínima é de 500 kg, e a produção decorre sob um sistema de qualidade ISO 9001:2015.

Aplicações típicas

  • check Tubos de substituição T5 e T8
  • check Luminárias lineares pendentes e de superfície
  • check Lava-paredes e projetores rasantes
  • check Canais em U e em V para fita LED
  • check Calhas comerciais para projetores de carril

Alumínio Industrial · Perfis para Iluminação LED

Perfis de canal e calha para LED

Perfis de alumínio personalizados para tubos LED, luminárias lineares, canais de fita e calhas de carril, extrudidos em 6063-T5 e fornecidos pré-cortados, furados e roscados com acabamento anodizado preto ou prateado.

Parâmetros técnicos

Liga e têmpera 6063-T5 (padrão); 6061-T6 disponível
Dureza ≥8 HW
Comprimento padrão 2 m extrudido; pré-cortado ao comprimento da luminária
Acabamento superficial Anodização prateada ou preta; revestimento em pó disponível
Tipos de perfil Carcaças de tubo T5/T8, canais lineares, lava-paredes, canais U/V, calhas de carril
Espessura da parede de assentamento do PCB 1,0 mm ou mais recomendado para evitar saturação térmica
Face de assentamento do MCPCB Extrudida plana e controlada por processo para evitar microfrestas sob a placa
Ranhura de encaixe Dimensionada segundo as tolerâncias de moldação do seu fornecedor de difusores
Fabricação Cortado, furado e roscado por CNC e rebarbado; carcaças prontas a montar
Quantidade mínima e normas 500 kg de quantidade mínima; sistema de qualidade ISO 9001:2015
Alloy 6061 6063
Application Linear pendant and surface-mounted T5 and T8 retrofit tubes Tape light U-channels and V-channels Wall washers and grazers
Surface finish Anodized Powder Coated
Industry Industrial Equipment Lighting
Temper T5 T6
  • verified_userCertificado de ensaio de usina fornecido em cada embarque
  • schedulePrazo típico de 15–25 dias após a aprovação da matriz
  • publicEmbalagem de exportação, FOB Xiamen / CIF / DDP

Technical FAQ

Os nossos LED estão a queimar precocemente e os testes térmicos mostram que a carcaça não está a remover o calor. O que causa isso? add
Dominam dois defeitos de perfil. Primeiro, massa térmica insuficiente: se a parede onde assenta o PCB tiver 1,0 mm ou menos, o alumínio satura rapidamente com calor e a temperatura de junção sobe. Segundo, uma face de extrusão convexa ou côncava, que deixa microfrestas sob a placa e retém o calor nos díodos. Mantemos a face de assentamento plana e mantemos a espessura da parede em 1,0 mm ou mais sob o MCPCB.
Como garantem que o difusor encaixa corretamente? add
A ranhura de encaixe é dimensionada segundo as tolerâncias com que o seu fornecedor de tampas molda. Trabalhamos a partir do seu desenho de luminária ou, se o design ainda estiver em I&D, a partir da largura do seu PCB, do tipo de tampa e das restrições de montagem. A geometria da ranhura é confirmada contra a tampa antes de a fieira ser aprovada e depois monitorizada durante a produção para que o ajuste não se altere à medida que o porta-fieira se desgasta.
Podem fornecer carcaças pré-cortadas, furadas e roscadas em vez de barra bruta? add
Sim, e é assim que a maioria dos clientes encomenda. Envie o desenho da luminária com os comprimentos de corte e as posições dos furos. Extrudimos o perfil, cortamos as barras ao comprimento, furamos e roscamos por CNC os furos de montagem, anodizamos o lote e enviamos componentes prontos a montar para a sua fábrica. A barra bruta e os comprimentos de 6 m continuam disponíveis se preferir fazer a sua própria maquinação secundária.
Que liga usam para as carcaças LED? add
O 6063-T5 é o nosso padrão para carcaças de tubo, canais lineares e calhas de carril. Extrude de forma limpa, anodiza uniformemente e proporciona o desempenho térmico de que uma luminária LED passiva precisa. Quando uma carcaça funciona também como elemento estrutural ou tem de suportar soldadura, subimos para 6061-T6. Indique-nos o tipo de luminária e confirmaremos a liga com o orçamento.

Avaliações de clientes

Ainda sem avaliações — seja o primeiro a avaliar Perfis de canal e calha para LED.

Escreva uma avaliação

Escreva uma avaliação

As avaliações são lidas pela nossa equipa antes de aparecerem aqui, normalmente no prazo de um dia útil. Publicamos o que os clientes escrevem; só removemos spam e abuso.

Retido para moderação antes da publicação.

Request a quotation for this profile

Include your drawing reference, alloy, finish, quantity and destination port. If you have a DXF or PDF, mention it in the message and we will request it by email.

Desenhos e arquivos CAD: envie DWG, DXF, STEP ou PDF por email para sales@linkedalu.com — eles são orçados em conjunto com este pedido.

Ou envie um email sales@linkedalu.com

Por que os engenheiros compram este perfil conosco

  • Projeto de matriz próprio. Nossos engenheiros de ferramental equilibram o fluxo de metal antes da prensagem do primeiro tarugo, o que mantém a espessura de parede e a retidão repetíveis pedido após pedido.
  • Um único parceiro para o acabamento. Extrusão, anodização, revestimento, usinagem e montagem acontecem em um único local, de modo que as tolerâncias não se perdem entre fornecedores.
  • Documentação que passa na alfândega e em auditorias. Relatórios de composição, propriedades mecânicas, dimensões e revestimento acompanham a mercadoria.
  • Fornecimento estável. Capacidade anual de 100.000 toneladas e 26 prensas significam que seu cronograma não fica refém de uma única linha.
Sobre nossa fábricaarrow_forward