
O que a anodização e a pintura a pó fazem às tolerâncias de extrusão

As fieiras são maquinadas abaixo do nominal e o acabamento volta a mexer na espessura: a anodização retira metal, a pintura acrescenta. O que isso significa para a parede que especificou e o que verificar na peça acabada.
Um desenho dá um só número para uma espessura. A fieira é maquinada para outro mais pequeno. Depois a linha de acabamento volta a mexer-lhe: a anodização faz baixar a espessura, a pintura faz subir. É o passo menos discutido de uma encomenda de extrusão por medida, e é a razão pela qual dois fornecedores cotam o mesmo desenho e entregam peças que não se trocam entre si.
Resposta curta
As fieiras são maquinadas abaixo do nominal por opção de projeto. A anodização faz crescer um filme de 10 a 15 µm (AA10/AA15), mas a decapagem alcalina que a antecede dissolve metal, pelo que a espessura líquida tende a sair ligeiramente menor. A pintura a pó e a transferência de madeira acrescentam película a partir de 40 µm em cada face revestida, e por isso essas fieiras são maquinadas com um negativo maior. Em ambos os casos a peça é aceite pela espessura acabada medida contra a norma, e não por coincidir com o nominal do desenho. Se a sua montagem está cotada a partir do nominal, pergunte a que cota foi maquinada a fieira antes de aprovar a amostra.
A peça tem três números, não um
Quando um comprador envia um desenho de secção, a folha traz uma espessura nominal — digamos 1,60 mm — e um quadro de tolerâncias no canto. Aquilo a que a fieira é realmente maquinada é um terceiro número que quase nunca aparece no desenho do cliente.
Estes três não são a mesma coisa:
- O nominal é aquilo em torno do qual a montagem foi concebida.
- A tolerância é quanto a peça acabada se pode afastar do nominal e continuar a ser aceite. Nos perfis arquitetónicos é cotada segundo a GB/T 5237 grau de alta precisão, mais exigente do que o grau padrão das EN e ASTM para as mesmas dimensões.
- A cota de maquinagem da fieira é aquilo para que a ferramenta é feita, antes de qualquer acabamento. Deliberadamente não é o nominal.
Um perfil que chega a 1,55 mm sobre um nominal de 1,60 mm não é uma não conformidade se a faixa de tolerância o permitir. Um perfil que chega a 1,60 mm num trabalho pintado pode perfeitamente ser, porque depois do revestimento fica a 1,67 mm e a junta da janela já não encaixa.
Porque é que a fieira é maquinada abaixo da cota
Maquinar abaixo do nominal não é um truque para poupar metal. É o que faz uma fieira durar.
Três razões, pela ordem em que pesam na prensa:
1. Vida da fieira. O alumínio é abrasivo à temperatura de extrusão. Uma fieira que trabalha no topo da faixa desgasta-se para fora da faixa mais depressa; uma fieira maquinada com algum negativo tem margem para se desgastar antes de o perfil sair da especificação. Ao fim de algumas centenas de toneladas, essa diferença é a diferença entre uma fieira e duas.
2. Produção por fieira. Uma fieira com o comprimento de apoio correto e uma abertura ligeiramente abaixo da cota trabalha a pressão estável e produz secções limpas passagem após passagem. Uma fieira que tem de ser forçada para segurar uma parede pesada aquece mais, perde velocidade e gera mais refugo por tonelada. A produção por fieira é o número contra o qual uma fábrica realmente se gere.
3. Economia de metal. É a razão de que o comprador quase nunca ouve falar. Cada décimo de milímetro a mais numa parede custa metal em cada metro produzido. Uma parede que corre acima do nominal é uma perda permanente que se repete durante toda a vida da encomenda, e é uma perda que fica do lado da fábrica, não do cliente. Por isso uma fieira maquinada para segurar o topo da faixa não é um favor a ninguém: é um problema para as duas partes.
O negativo não é, portanto, uma regra fixa, e qualquer fornecedor que lhe dê um único número está a simplificar. Quanto se retira depende da secção: um vazado fino multicavidade e um caixilho arquitetónico pesado de 3 mm não podem levar a mesma margem.
O que cada acabamento faz ao número
### Anodização: a película cresce, a espessura costuma descer
A película anódica não é pulverizada. Cresce a partir do próprio alumínio, num banho ácido.
Mas a linha não começa no banho. Começa na decapagem, onde o perfil é atacado em solução alcalina para retirar as linhas de extrusão e a contaminação superficial. Essa decapagem retira metal de cada face exposta, e nas secções que produzimos retira mais do que aquilo que a película depois devolve.
O movimento líquido é uma redução pequena da espessura, tanto maior quanto mais profunda for a decapagem. É por isso que o material anodizado não é maquinado com grande negativo: o acabamento já está a retirar uma fração, e empilhar mais uma margem empurra as paredes finas para fora da faixa.
A classe de película especifica-se em micrómetros. AA10 significa uma espessura média mínima de 10 µm e AA15 de 15 µm, segundo as designações de classe da ISO 7599. Praticamente toda a nossa anodização arquitetónica corre em AA10 ou AA15. Os desenhos de secção e as opções de acabamento para caixilharia anodizada estão na página de perfis anodizados. A AA20 está disponível — fazemo-la — mas é rara: custa mais e o rendimento é menor. As classes altas implicam também mais tempo de banho e uma decapagem mais agressiva, o que vale a pena saber antes de pedir AA20 numa parede fina.
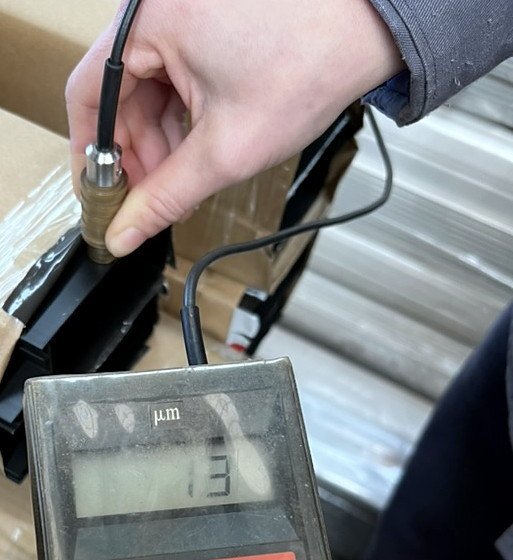
A fotografia acima é uma secção anodizada acabada, na linha de embalagem, com uma leitura de 13 µm. Repare onde está a sonda: na face, não numa aresta. Um medidor por correntes de Foucault lê um ponto, pelo que o número a registar deve ser a média de vários pontos na mesma face, longe das bordas e das linhas de fieira.
### Pintura a pó e madeira: a película é a espessura
A pintura a pó acrescenta material. Nos trabalhos que produzimos, o revestimento começa nos 40 µm e sobe a partir daí, várias vezes a película anódica, e assenta em toda a espessura em cada face revestida. A fieira tem de ser maquinada o suficiente abaixo do nominal para que a peça pintada caia dentro da norma.
A madeira é uma camada base com uma película impressa transferida por cima: nunca é mais fina do que a camada base sozinha. A mesma lógica, e a margem é fixada pelo acabamento indicado na encomenda.
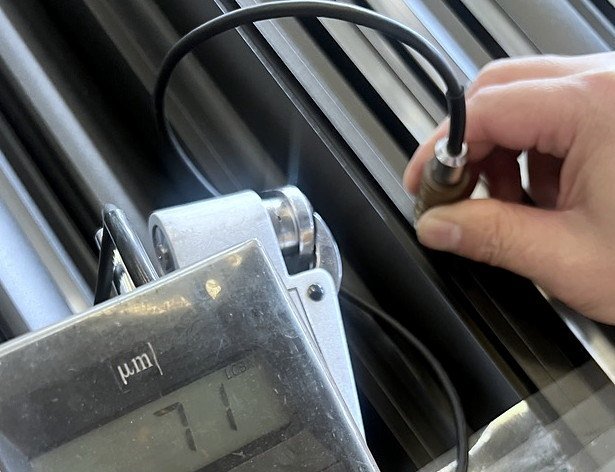
!Medidor de espessura a ler 71 µm sobre um perfil de alumínio pintado a pó, preto
71 µm numa peça revestida é normal, não é excessivo. Se está a desenhar um encaixe por pressão, uma ranhura para junta de vidro ou uma união a meia-esquadria onde a peça pintada encontra outra pintada, trabalhe com a cota revestida, não com a da extrusão nua. A lista de secções de perfis pintados para portas e janelas está na página de produto.
### Nu de fieira: nada se move
Os perfis sem revestimento medem-se tal como saem. Há ainda assim uma margem de fieira, pelas razões de desgaste acima, mas nenhum acabamento posterior mexe no número. Quando um cliente diz que a peça "tem de ser exatamente 1,60", a resposta honesta costuma ser nu mais relatório dimensional, não uma peça pintada.
Como o número é realmente medido
As duas fotografias deste artigo são o método completo.
Um medidor de revestimento lê um ponto. Encoste-o plano sobre uma face, não numa aresta nem numa linha de extrusão, e faça várias leituras ao longo da mesma face antes de escrever um número. Na secção anodizada a leitura é 13 µm; na pintada, 71 µm. Ambas foram feitas na peça acabada, depois da linha de acabamento, não no perfil cru.
A espessura de parede é outro instrumento. Um micrómetro de 0,01 mm através da parede dá-lhe diretamente a cota acabada, e é esse o número que tem de cair dentro da faixa do desenho. Meça a meio do troço, longe das pontas onde a fieira ainda não estabilizou.
O sentido dos dois instrumentos é o mesmo: a medição pertence à peça acabada. Um número em cru e um número acabado não são intermutáveis, e um relatório que os mistura não lhe diz nada sobre o que recebeu.
Porque é que o acabamento se decide antes de maquinar a fieira
A fieira é maquinada uma vez. Se o acabamento mudar depois, a ferramenta normalmente não absorve.
Uma fieira maquinada para nu e depois passada a pintura a pó espessa entrega peças visivelmente acima da cota nas dimensões de montagem, e as únicas saídas são remaquinar, aplicar uma película mais fina do que o especificado ou aceitar a taxa de refugo. As três custam mais do que decidir o acabamento à partida.
Três sequências que funcionam, e uma que não:
- Acabamento decidido → fieira maquinada com a margem correspondente → amostra aprovada na peça acabada → produção. É a única sequência limpa.
- Acabamento decidido → fieira maquinada → amostra aprovada em cru → acabamento ensaiado mais tarde. Funciona, mas o ensaio de acabamento é uma segunda aprovação e o risco fica do lado do comprador.
- Acabamento por decidir → fieira maquinada ao nominal → acabamento decidido depois do primeiro contentor. A fieira passa a ser a restrição, e toda a conversa seguinte é sobre quem paga outra.
- Acabamento reforçado a meio do projeto (por exemplo AA15 para AA25 para uma especificação costeira): a decapagem aprofunda-se e a parede mexe. Numa secção de 1,0 mm é este o caso que falha na inspeção.
É por isso que pedimos o acabamento antes de cotar a ferramenta, mesmo quando o cliente quer um preço hoje.
O único critério de aceitação que importa
Espessura de parede acabada, medida na peça acabada, dentro da faixa de tolerância.
Não "coincide com o nominal". Nem "é igual à amostra que aprovei a olho". A medição faz-se na peça anodizada ou revestida, numa face definida, com um instrumento calibrado, e compara-se com a faixa do desenho.
Duas consequências práticas:
Um relatório dimensional em cru não descreve uma peça revestida. Se a sua inspeção de receção mede a extrusão crua e a montagem é construída em torno da peça revestida, está a medir o objeto errado. Peça o relatório depois do acabamento.
Uma amostra aprovada pela cor não é uma amostra aprovada pela cota. A aprovação de cor e a aprovação dimensional são duas assinaturas distintas e, em trabalho revestido, vão por esta ordem: primeiro a cota, porque se a secção tiver de mudar, a amostra de cor vai para o lixo.
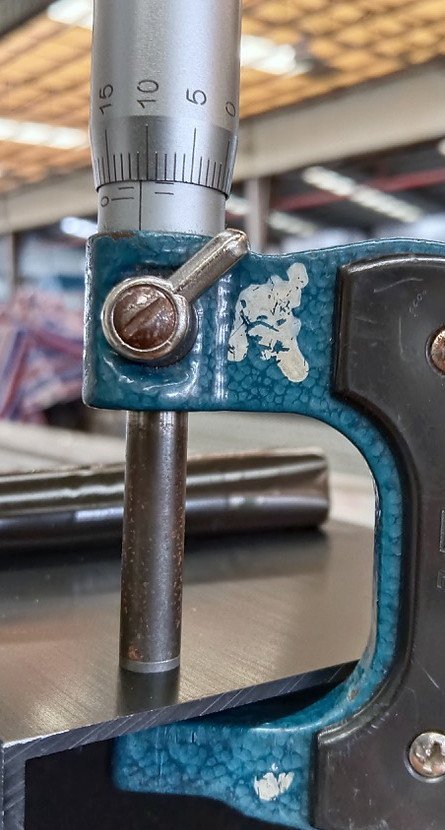
!Micrómetro com as garras fechadas sobre a parede de um tubo extrudido, resolução 0,01 mm
O micrómetro acima controla uma parede antes do acabamento. Instrumentos desta classe leem a 0,01 mm, a resolução certa para extrusão: uma parede de 0,9 mm e uma de 1,0 mm estão a dez divisões de distância, e é toda essa a questão.
Onde dói mais
Quatro casos, pela ordem em que os vemos falhar:
Paredes finas. Abaixo de cerca de 1,0 mm a faixa é estreita em termos absolutos e a decapagem da anodização ocupa uma parte maior dela. Extrudimos a partir de 0,8 mm, mas uma parede anodizada de 0,8 mm deixa muito pouco margem ao acabador, e dizemo-lo antes de cotar.
Ranhuras e golas. Uma ranhura que recebe uma junta ou uma bucha roscada costuma ter tolerância apertada. Numa peça pintada o revestimento fecha a ranhura dos dois lados, pelo que a margem de fieira tem de contar película em cada face, não numa.
Pares que encaixam. Dois perfis que se encaixam e vão ambos revestidos fecham um sobre o outro pelo dobro da película. Se o desenho foi desenvolvido sobre protótipos em cru, o par revestido fica apertado.
Montagens a meia-esquadria e soldadas. Um corte a 45° num perfil revestido expõe metal nu na junta e perde a espessura de película no corte. A cota montada muda em cada junta, e é por isso que os perfis de fachada cortina são normalmente verificados na cota montada e não na extrusão.
O que pôr no desenho
Seis linhas que eliminam a maior parte da discussão posterior:
- Espessura acabada, com a respetiva faixa, marcada como cota acabada. Escreva "1,60, faixa conforme tabela, cota acabada" e não um nominal solto.
- Acabamento e classe de película, por exemplo "anodizado AA15, preto" ou "pintura a pó, 40 µm e acima, RAL 9005".
- Que faces são medidas. Um perfil vazado tem faces inacessíveis ao medidor; diga quais contam.
- A norma com que a tolerância é julgada — GB/T 5237 alta precisão, ou um equivalente ASTM/EN se o seu mercado o exigir.
- A amostra que vai aprovar, e em que fase a aprova — em cru ou acabada.
- A cota de montagem que não pode mexer, se houver uma. Esse único número é muitas vezes o requisito real e permite ao fornecedor negociar parede contra revestimento.
Mais uma, se a peça levar ranhura: dê a cota de calibre. Largura de ranhura, medida a uma profundidade declarada, com o acabamento aplicado. É esse o número que falha na inspeção, não a parede.
O que fazemos, e onde paramos
Os perfis são cortados numa fieira maquinada abaixo do nominal, dimensionada para o acabamento que a encomenda indica, e produzidos segundo a GB/T 5237 alta precisão. A decisão da fieira toma-se uma vez, no ferramental, e é aí que a pergunta rende mais.
A AA20 está disponível mas raramente produzida: custo mais alto, rendimento mais baixo, decapagem mais agressiva. A maior parte do trabalho arquitetónico corre em AA10 ou AA15, e dizemos-lhe se a sua classe de película está a lutar com a sua parede. Não revestimos qualquer secção: uma parede de 0,8 mm sob um revestimento de 40 µm ou mais é uma questão de geometria, não de acabamento.
Fieira nova e amostra: 10 a 20 dias úteis, incluindo ensaio de fieira e amostragem. Prazo de entrega após aprovação da fieira: 15 a 25 dias úteis. Quantidade mínima 5 toneladas, a 500 kg por secção, e 2 toneladas por cor em pintura a pó ou madeira, podendo misturar secções. FOB Shenzhen ou Guangzhou, com CIF ou CNF tratado a pedido.
Uma ideia para levar
Uma parede que chega abaixo do nominal normalmente não é um defeito. É uma fieira maquinada para deixar espaço a um revestimento, ao desgaste, ou aos dois. A pergunta que vale a pena fazer ao seu fornecedor não é "porque é que está abaixo" mas "a que cota maquinaram a fieira, e quanto vai medir a parede acabada depois do acabamento que encomendei". A fábrica que responde aos dois números na hora já fez isto antes.
Frequently asked questions
What tolerances are possible with aluminum extrusion? add
What aluminum extrusion tolerances should I specify on a drawing? add
How does a surface treatment affect the tolerances of an extruded profile? add
Can aluminum extrusion be anodized or powder coated? add
What is the best aluminum alloy for anodizing? add
Anodized vs powder-coated aluminum profiles—which is better? add
What is the minimum wall thickness you can extrude? add
If the profile comes out under nominal, is it rejected? add
Casos e avaliações de clientes
Nenhuma avaliação ainda — seja o primeiro a avaliar O que a anodização e a pintura a pó fazem às tolerâncias de extrusão.
Escreva uma avaliação
A nossa equipa lê as avaliações antes que apareçam aqui, geralmente dentro de um dia útil de trabalho. Publicamos o que os clientes escrevem; removemos apenas spam e abuso.
Continue a ler

A Europa Já Não Consegue Produzir o Seu Próprio Alumínio — Como Será 2026–2030 para os Compradores B2B
A autossuficiência europeia de alumínio primário caiu abaixo de 13%, o conflito no Médio Oriente retirou 2,3 Mt de oferta e o prémio do…
Ler artigo arrow_forward
A Rutura Estrutural no Alumínio Global
A China atingiu o seu teto de 45 Mt de alumínio, a Guiné sinalizou um limite às exportações, a Rusal está sancionada e uma fundição do…
Ler artigo arrow_forward
Tarifas, I&D e o Mito da Fábrica Chinesa Frágil
Quatro manchetes do WSJ, do New York Times e do Nikkei parecem contradizer-se entre si. Lidas em conjunto, explicam porque é que a produção…
Ler artigo arrow_forward