Cadres PV conçus pour les lignes de cadrage automatisées
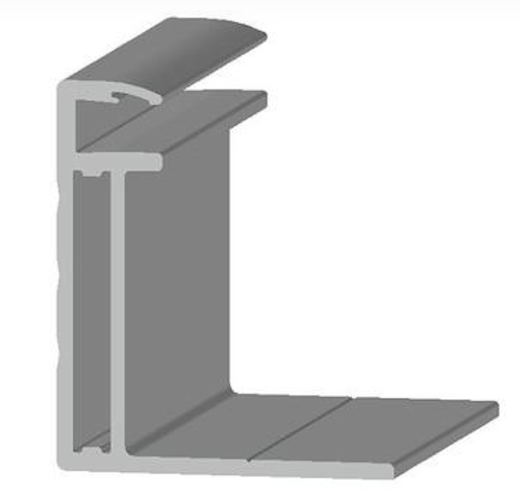
Un cadre qui se vrille pendant la lamination, se pique après trois moussons ou arrive à l'usine avec des trous de fixation décalés de 2 mm n'est pas seulement une pièce défectueuse : c'est une réclamation sous garantie qui ne tardera pas à survenir. En apparence, un cadre solaire semble simple : un long profilé aluminium avec une gorge pour le stratifié, une rainure pour le boulon de fixation et quelques voies de drainage. Dans une station de cadrage automatisée, de petits écarts deviennent de véritables goulots d'étranglement. Une légère cambrure peut bloquer la machine de cadrage, un colmatage d'anodisation bâclé échoue au brouillard salin en quelques mois, et des trous oblongs qui dérivent hors tolérance obligent les installateurs à repercer sur site, rayant le revêtement et anéantissant la marge du projet.
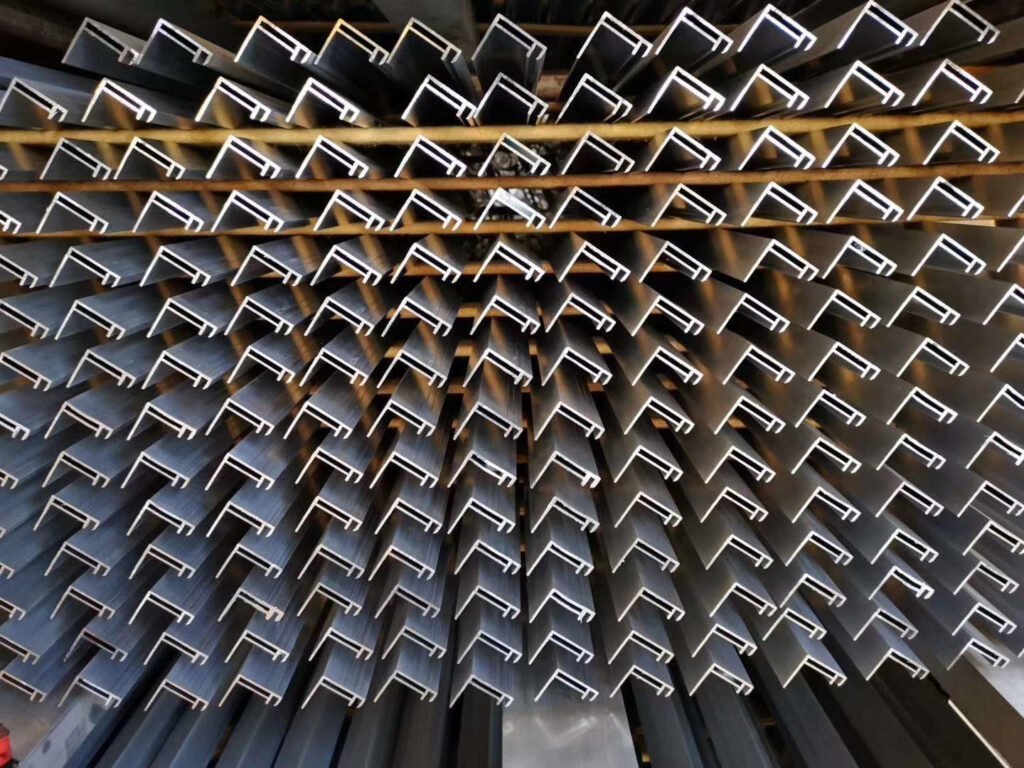
Nous gérons toute la chaîne de fabrication, et pas seulement la fourniture du profilé : découpe de précision, poinçonnage CNC, usinage des fentes de drainage, intégration des ergots de mise à la terre et application du film protecteur, afin que les cadres arrivent à votre usine de modules prêts à alimenter les machines de cadrage.
Rectitude : pourquoi une micro-vrille provoque des micro-fissures des cellules
Si un profilé présente une légère vrille structurelle, il force le stratifié de verre à adopter une courbure constante et subtile pendant que le silicone durcit. Cette contrainte résiduelle se concentre aux bords des cellules solaires et, plusieurs mois plus tard, sous les sollicitations environnementales, les micro-fissures se propagent. Le module peut réussir les tests initiaux alors que sa courbe de dégradation de puissance à long terme s'accentue.
Nous maintenons la rectitude des profilés à 0,5 mm/m ou mieux. Chaque profilé passe dans une étireuse à tension dédiée après sa sortie de la presse, car le dressage aux rouleaux ne fait que masquer les contraintes internes au lieu de les éliminer. Les sections transversales sont contrôlées au début et à la fin de chaque campagne de production avec un projecteur de profil, et les dimensions critiques en contact avec le stratifié et les brides de fixation sont tenues à 0,15 mm. Pour les projets de toiture standard, l'alliage est le 6063-T5 ; les panneaux utilitaires grand format et les zones à forte charge de neige passent au 6063-T6 ou au 6005-T5.
Anodisation et colmatage : stopper la rouille blanche
La rouille blanche sur l'aluminium anodisé est presque toujours un problème de colmatage. Si les pores d'oxyde ne sont pas complètement fermés, l'humidité et les ions sel pénètrent la couche et provoquent une corrosion sous-jacente, ce qui se produit lorsque les lignes utilisent des additifs de colmatage à froid ou traitent des billettes à forte teneur en éléments parasites ferreux.
Notre référence pour l'exposition extérieure est AA15 à 15 µm ou plus. Pour les zones à forte humidité, les sites côtiers et le solaire flottant, nous imposons AA20 à 20 µm ou plus en tant que finition architecturale. Nous colmatons par un procédé à l'eau chaude au sel de nickel à haute température plutôt que par un trempage à froid rapide, nous validons chaque lot avec l'essai de dissolution acide ISO 3210 pour confirmer la fermeture des pores, et nous appliquons un prétraitement de passivation sans chrome pour arrêter la corrosion filiforme aux points de rayure. Les profilés sont extrudés à partir de billette neuve 6063, jamais de chutes refondues, car un métal propre donne un colmatage d'oxyde propre.
Position des trous et fabrication après extrusion
Des tolérances mal alignées bloquent immédiatement les installations au sol. Si les trous préperforés du cadre ratent les rainures de structure de quelques millimètres, l'équipe reperce sur site, ce qui annule la garantie du fabricant et expose l'aluminium nu à la corrosion. Nous perçons ou poinçonnons CNC chaque trou de fixation après la découpe du profilé à longueur, en référençant le même bord de référence sur tout le lot, ce qui maintient la tolérance de position des trous à 0,2 mm. Les fentes de drainage sont conçues comme des canaux allongés afin que l'eau s'évacue réellement au lieu de boucher un petit trou circulaire avec de la poussière et des matières organiques. Les repères de mise à la terre sont extrudés dans la filière sous forme d'ergot en relief et préperforés, offrant une surface plane et propre pour le contact électrique sans gratter l'anodisation sur site.
Protection de surface pendant le transport
Les cadres refusés pour des rayures sont les plus frustrants, car l'extrusion elle-même peut être métallurgiquement parfaite. Nous appliquons un film protecteur PE renforcé en ligne à la sortie du four de vieillissement, et il reste en place pendant la découpe, le poinçonnage et l'assemblage. L'outillage de sciage et de poinçonnage utilise des patins de contact en nylon ou en caoutchouc pour éliminer la friction métal contre métal, et les cadres finis sont empilés avec des séparateurs en mousse ou en carton ondulé, filmés et chargés sur des palettes d'exportation renforcées. Le film se retire proprement sur votre ligne d'assemblage.
Sélection des profilés et commande
Les cadres PV standard pour modules résidentiels et commerciaux utilisent du 6063-T5 avec anodisation AA15 en argenté ou noir. Les cadres à haute résistance pour modules grand format et fortes charges de neige ou de vent utilisent du 6063-T6 ou du 6005-T5 avec AA15 ou AA20. Les sites côtiers, en mer et flottants utilisent du 6063-T5 ou T6 avec AA20 et colmatage au nickel. Le BIPV, les couches minces et les stratifiés spéciaux sont réalisés selon spécification avec des finitions anodisées, électrophorétiques ou PVDF.
Les caractéristiques techniques des cadres comprennent un ergot de mise à la terre intégré extrudé sous forme de plot en relief, une gorge de débordement de silicone dimensionnée selon le volume de cordon d'adhésif que vous spécifiez, et des fentes de drainage directionnelles positionnées de sorte que l'eau s'évacue sous différents angles d'inclinaison de conception. Pour un profilé entièrement sur mesure, la quantité minimale est de 500 kg par forme ; comme un cadre standard nécessite à la fois un profilé de grand côté et un profilé de petit côté, le seuil d'entrée combiné est généralement de 1 000 kg. Chaque cadre d'une commande est extrudé à partir d'un même lot de billettes et anodisé en une seule passe de cuve, si bien que la couleur est identique sur toutes les palettes.

 Aluminium industriel


