Aller au contenu principal
Linkedalu Metal Group Co., Ltd LINKEDALU Metal Group
Profilés de canaux et de rails pour LED

Un boîtier, pas une simple barre d'aluminium

Lorsque vous achetez un profilé de boîtier pour LED, vous achetez un composant structurel qui doit maintenir parfaitement à plat une carte PCB à cœur métallique, serrer fermement un diffuseur en polycarbonate sans le faire gauchir, dissiper la chaleur pendant des dizaines de milliers d'heures et rester impeccable sous l'éclairage d'un showroom. Nous l'extrudons, l'usinons par CNC et l'anodisons, pour que vous puissiez vous concentrer sur la fabrication de votre luminaire.

Le process se déroule sur une seule ligne : extrusion de précision, usinage CNC en interne, anodisation à colorant contrôlé et, à l'arrivée, un boîtier prêt à assembler.

Types de profilés que nous extrudons

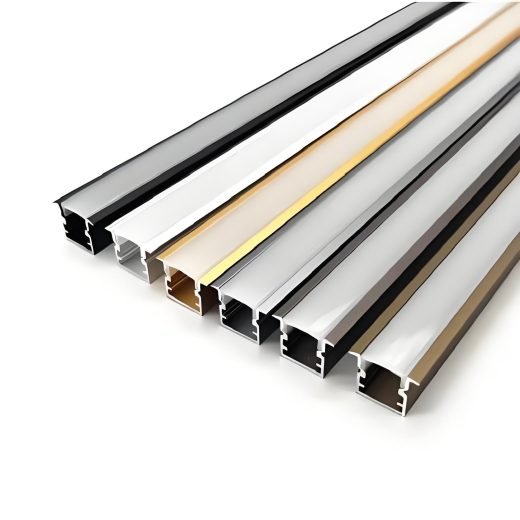
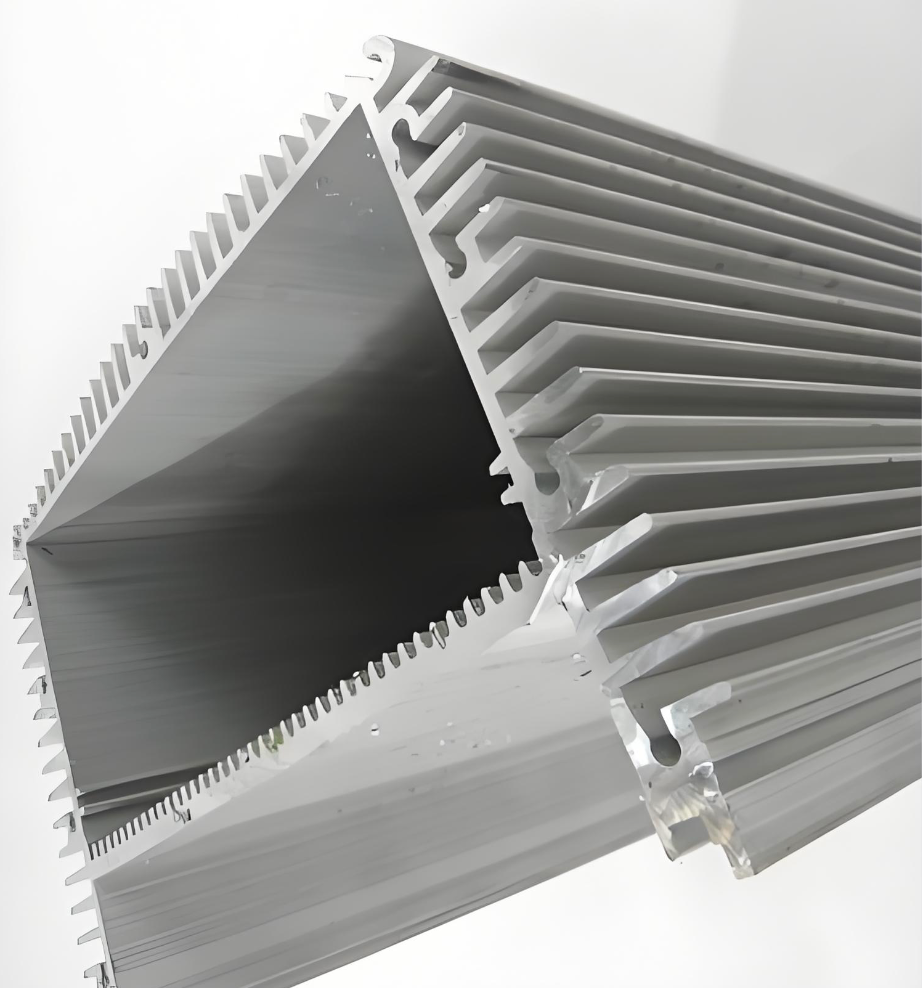
  • Tubes de rénovation T5 et T8 : boîtiers cylindriques renforcés avec canaux de dissipation thermique intégrés.
  • Canaux linéaires suspendus et en applique : profilés de qualité architecturale avec intégration parfaite du diffuseur.
  • Laveurs de murs et éclairages rasants : boîtiers inclinés conçus pour projeter la lumière avec précision tout en dissimulant la source.
  • Canaux en U et en V : pistes ultra-fines et de faible hauteur pour les installations commerciales de ruban LED.
  • Rails de projecteurs : rails rectangulaires robustes aux tolérances internes serrées pour pistes électriques conductrices.

Ce ne sont pas des articles de catalogue génériques. La rainure à encliquetage qui maintient votre diffuseur PC doit être dimensionnée exactement selon les tolérances de moulage de votre fournisseur de capot. Les bossages de vis internes doivent s'aligner sur vos embouts moulés. La surface sur laquelle repose le MCPCB doit être suffisamment plane pour empêcher les micro-espaces qui emprisonnent la chaleur et grillent les diodes.

Remédier à la défaillance prématurée des LED : masse thermique et planéité de la face

La défaillance précoce des LED dans les luminaires linéaires de forte puissance et les rénovations T8 est généralement un problème de profilé et non de diode, et le schéma est constant. La paroi sur laquelle repose le PCB est trop mince, souvent 1,0 mm ou moins, si bien que l'aluminium se sature rapidement de chaleur et que la température de jonction augmente. La face d'appui extrudée est légèrement convexe ou concave : la carte repose alors sur les points hauts, l'air est emprisonné entre eux et la chaleur s'accumule au niveau des diodes.

Nous maintenons la planéité de la face d'appui par la conception de la filière et la maîtrise du process, et nous maintenons sous le MCPCB une épaisseur de paroi qui donne au profilé une masse thermique suffisante pour répartir la charge avant que la convection ne l'évacue. Lorsqu'un luminaire chauffe fortement, nous pouvons aussi augmenter la surface avec des parois latérales à ailettes qui font également partie du profilé visible.

Fiabilité du profilé grâce à l'outillage

La rainure du diffuseur est dimensionnée selon les tolérances de moulage de votre fournisseur de capot, et les entraxes des bossages de vis sont définis pour correspondre à vos embouts moulés. Nous travaillons à partir de vos plans de luminaire ou, si vous êtes encore en R&D sans fichier CAO finalisé, à partir de la largeur de votre PCB, du type de capot et des contraintes de montage. Nous dessinerons une section transversale sur mesure, taillerons la filière, extruderons la série, réaliserons la fabrication CNC secondaire et anodiserons le lot avec une couleur appariée.

Du plan ou du croquis au boîtier fini

Envoyez-nous votre plan CAO de section transversale ou un échantillon physique. Si vous êtes encore en début de R&D sans fichier CAO finalisé, indiquez-nous la largeur de votre PCB, le type de capot et les contraintes de montage, et nous dessinerons une section transversale sur mesure pour votre validation. Ensuite, la séquence est fixe : tailler la filière, extruder la série, réaliser la fabrication CNC secondaire, terminer le lot par une anodisation ou un thermolaquage à couleur appariée, et livrer des composants qui partent directement sur votre ligne d'assemblage.

Comme l'outillage d'extrusion coûte une fraction de l'outillage de moulage par injection, un profilé LED sur mesure est envisageable même pour un programme de luminaires à volume moyen. La longueur standard est de 2 m, mais la plupart des clients commandent des longueurs prédécoupées adaptées au luminaire, ce qui supprime les pertes de trait de scie, les chutes inutilisables et l'espace au sol qu'occupe une cellule de sciage dans une usine d'éclairage.

Les boîtiers anodisés noir et argent sont standard, avec thermolaquage disponible lorsqu'une teinte décorative ou une finition texturée est requise. Comme chaque profilé d'une commande est usiné et fini en même temps, les composants d'un même envoi s'accordent en couleur comme en dimensions.

Fabrication et livraison

Les profilés sont extrudés en 6063-T5 en standard, alliage qui s'anodise uniformément et supporte la charge thermique d'un luminaire LED passif. Lorsqu'un boîtier sert aussi d'élément structurel ou doit être soudé, nous passons au 6061-T6. La longueur standard est de 2 m, et nous fournissons des boîtiers prédécoupés, percés et taraudés par CNC plutôt que de la barre brute, car c'est ainsi que la plupart des clients commandent. Envoyez le plan du luminaire avec les longueurs de coupe et les positions des trous et nous expédions des composants prêts pour votre ligne d'assemblage.

La commande minimale est de 500 kg, et la production est réalisée sous un système qualité ISO 9001:2015.

Applications typiques

  • check Tubes de rénovation T5 et T8
  • check Luminaires linéaires suspendus et en applique
  • check Laveurs de murs et éclairages rasants
  • check Canaux en U et en V pour rubans LED
  • check Rails de projecteurs commerciaux

Aluminium industriel · Profilés pour éclairage LED

Profilés de canaux et de rails pour LED

Profilés aluminium sur mesure pour tubes LED, luminaires linéaires, canaux à ruban et rails de projecteurs, extrudés en 6063-T5 et livrés prédécoupés, percés et taraudés, avec une finition anodisée noire ou argentée.

Caractéristiques techniques

Alliage et état 6063-T5 (standard) ; 6061-T6 disponible
Dureté ≥8 HW
Longueur standard 2 m extrudés ; prédécoupé à la longueur du luminaire
Finition de surface Anodisation argentée ou noire ; thermolaquage disponible
Types de profilés Coques de tubes T5/T8, canaux linéaires, laveurs de murs, canaux en U/V, rails de projecteurs
Épaisseur de paroi au niveau du PCB 1,0 mm ou plus recommandé pour éviter la saturation thermique
Face d'appui du MCPCB Extrudée plane et contrôlée en process pour empêcher les micro-espaces sous la carte
Rainure à encliquetage Dimensionnée selon les tolérances de moulage de votre fournisseur de diffuseur
Fabrication Coupe, perçage CNC, taraudage et ébavurage ; boîtiers prêts à assembler
Quantité minimale et normes Quantité minimale 500 kg ; système qualité ISO 9001:2015
Alloy 6061 6063
Application Linear pendant and surface-mounted fixtures T5 and T8 retrofit tubes Tape light U-channels and V-channels Wall washers and grazers
Surface finish Anodized Powder coated
Industry Industrial equipment Lighting
Temper T5 T6
  • verified_userCertificat de matière fourni avec chaque expédition
  • scheduleDélai habituel : 15 à 25 jours après validation de la matrice
  • publicEmballage d'export, FOB Shenzhen / Guangzhou

Questions techniques fréquentes

Nos LED grillent prématurément et les essais thermiques montrent que le boîtier n'évacue pas la chaleur. Quelles en sont les causes ? add
Deux défauts de profilé dominent. D'abord, une masse thermique insuffisante : si la paroi sur laquelle repose le PCB fait 1,0 mm ou moins, l'aluminium se sature rapidement de chaleur et la température de jonction augmente. Ensuite, une face d'extrusion convexe ou concave, qui laisse des micro-espaces sous la carte et emprisonne la chaleur au niveau des diodes. Nous maintenons la face d'appui plane et gardons une épaisseur de paroi de 1,0 mm ou plus sous le MCPCB.
Comment garantissez-vous un encliquetage correct du diffuseur ? add
La rainure à encliquetage est dimensionnée selon les tolérances de moulage de votre fournisseur de capot. Nous travaillons à partir de votre plan de luminaire ou, si la conception est encore en R&D, à partir de la largeur de votre PCB, du type de capot et des contraintes de montage. La géométrie de la rainure est confirmée par rapport au capot avant la validation de la filière, puis contrôlée en production pour que l'ajustement ne dérive pas à mesure que la filière s'use.
Pouvez-vous fournir des boîtiers prédécoupés, percés et taraudés plutôt que de la barre brute ? add
Oui, et c'est ainsi que la plupart des clients commandent. Envoyez le plan du luminaire avec les longueurs de coupe et les positions des trous. Nous extrudons le profilé, coupons les barres à longueur, perçons et taraudons par CNC les trous de fixation, anodisons le lot et expédions des composants prêts à assembler à votre usine. La barre brute et les longueurs de 6 m restent disponibles si vous préférez réaliser vous-même l'usinage secondaire.
Quel alliage utilisez-vous pour les boîtiers LED ? add
Le 6063-T5 est notre standard pour les coques de tubes, les canaux linéaires et les rails de projecteurs. Il s'extrude proprement, s'anodise uniformément et offre les performances thermiques dont un luminaire LED passif a besoin. Lorsqu'un boîtier sert aussi d'élément structurel ou doit être soudé, nous passons au 6061-T6. Indiquez-nous le type de luminaire et nous confirmerons l'alliage avec le devis.

Avis clients

Aucun avis pour le moment — soyez le premier à en donner un Profilés de canaux et de rails pour LED.

Rédiger un avis

Rédiger un avis

Les avis sont lus par notre équipe avant leur publication, généralement sous un jour ouvré. Nous publions ce qu'écrivent les clients ; nous ne supprimons que le spam et les abus.

Soumis à modération avant publication.

Demander un devis pour ce profilé

Indiquez la référence du plan, l'alliage, la finition, la quantité et le port de destination. Si vous avez un DXF ou un PDF, mentionnez-le dans le message et nous vous le demanderons par e-mail.

Plans et fichiers CAO : envoyez les DWG, DXF, STEP ou PDF à sales@linkedalu.com?subject=Profile%20drawing%20for%20quotation">sales@linkedalu.com — ils sont chiffrés avec cette demande.

Ou par e-mail sales@linkedalu.com

Pourquoi les ingénieurs nous achètent ce profilé

  • Conception des matrices en interne. Nos ingénieurs outillage équilibrent l'écoulement du métal avant la mise sous presse de la première billette, ce qui garantit une épaisseur de paroi et une rectitude constantes, commande après commande.
  • Un seul partenaire pour la finition. Filage, anodisation, revêtement, usinage et assemblage se font sur un même site : les tolérances ne se perdent pas entre fournisseurs.
  • Une documentation qui passe la douane et les auditeurs. Les rapports de composition, de caractéristiques mécaniques, de dimensions et de revêtement accompagnent la marchandise.
  • Approvisionnement stable. 100 000 tonnes de capacité annuelle et 26 presses : votre planning ne dépend pas d'une seule ligne.
Notre usinearrow_forward