
Pourquoi deux devis d'extrusion ne concordent pas

Deux devis pour le même plan concordent rarement. Où se situe l'écart — base de billette, paroi livrée, classe de finition, périmètre — et comment juger la qualité avant de payer.
Deux devis pour le même plan concordent rarement. L'écart vient rarement du métal : il vient de la base de billette retenue pour le prix, de la paroi réellement livrée —ici le plancher est 0,8 mm et une rainure est tenue à ±0,1 mm—, de la classe de finition, AA10 ou AA15, et de ce que le devis laisse dehors : filière, usinage, emballage, documents. Nous chiffrons FOB Shenzhen ou Guangzhou avec la base et la date de billette indiquées, minimum 500 kg par profilé.
La plupart comparent le chiffre du bas. La comparaison utile, ce sont les quatre lignes du tableau ci-dessous, parce que chacune est une décision prise par le fournisseur avant de chiffrer, et chacune ressort plus tard, au montage ou dans une réclamation.
| Où l'argent se déplace | Ce que fait le devis bon marché | Ce que cela vous coûte ensuite |
|---|---|---|
| Base de billette | Chiffre sur une date antérieure ou une base régionale plus basse | Le chiffre bouge à la confirmation de commande |
| Paroi et tolérance | Travaille la moitié basse de la tolérance admise | Les rainures et les vis de charnière trinquent d'abord |
| Spécification de finition | AA10 au lieu d'AA15, 60 µm au lieu de 80 | La teinte dérive, les arêtes s'usent |
| Périmètre | Laisse dehors filière, usinage, emballage ou documents | La facture à l'expédition est le vrai prix |
Qu'est-ce qui fait le prix avant que le métal soit coupé ?
L'aluminium se paie en deux couches : la billette et la transformation. La billette suit un marché publié — LME plus une prime régionale — et en Chine plusieurs bases coexistent : Nanhai Lingtong, Shanghai SMM et Changjiang. Elles ne donnent pas le même chiffre le même jour, et chaque usine chiffre sur celle qui se règle dans sa région.
Les transformateurs du Guangdong, y compris cette usine, chiffrent surtout sur Nanhai Lingtong, la plus haute des trois. C'est la raison simple pour laquelle un devis de Foshan se situe au-dessus d'un devis d'une province intérieure pour la même section : la matière première est plus chère, pas la marge. Foshan est aussi le berceau de l'extrusion en Chine, et toute la chaîne — atelier de filières, presses, anodisation, ligne de poudre, usinage — tient dans un rayon court, avec des équipes qui font tourner ces lignes depuis des décennies. La prime achète du contrôle de procédé, pas un logo.
Au-dessus de la billette, trois variables déplacent le coût de transformation :
- Alliage. Le 6063 est la nuance de volume et la moins chère à extruder ; le 6061 et le 6082 tournent plus lentement et coûtent davantage ; le 6463 coûte encore plus parce qu'il est fait pour l'anodisation brillante. Les écarts de résistance et de finition sont détaillés dans notre comparaison 6063 / 6061.
- État métallurgique. Le T6 ajoute un traitement thermique au T5 et se chiffre au-dessus ; le T4 s'emploie quand la pièce est formée après extrusion.
- Taille de commande. Un conteneur et quelques tonnes sont deux devis différents, et souvent deux méthodes d'emballage. Le réglage de la presse, l'amortissement de la filière et les charges de bain de finition ne baissent pas avec la quantité.
La paroi entre aussi dans cette liste. Une paroi de 0,8 mm passe plus lentement sur la presse, use la filière plus vite et rejette davantage qu'une paroi de 2 mm : le coût de transformation au kilo monte, même si chaque mètre pèse moins.
Pourquoi un prix plus bas veut-il souvent dire une paroi plus fine ?
Les tolérances sont des bandes, pas des valeurs uniques. La norme GB/T 5237 haute précision définit une plage admise pour chaque cote, et un fournisseur peut se placer n'importe où à l'intérieur. Un devis construit sur le bas de la bande est un devis légitime — et un profilé plus léger.
Le mode de défaillance est prévisible. Une rainure prévue pour un panneau de 18 mm est tenue à ±0,1 mm ici ; une rainure qui arrive à 0,2 mm près n'accepte plus le panneau après anodisation, ou le laisse battre une fois en place. Ni l'un ni l'autre ne se voit sur le plan. Sur une charnière, deux ou trois filets dans une paroi de 0,9 mm s'arrachent après une saison d'usage, tandis que la même charnière dans 1,4 mm tient. Les sections les plus exposées sont les profilés de mobilier et d'armoire décrits dans profilés pour mobilier et armoires.
On le vérifie sans laboratoire : mesurez la même cote en quatre points d'une section, puis recommencez sur trois sections de bottes différentes. Une lecture fine isolée peut être une bavure ; un déficit systématique sur douze lectures, c'est la spécification que le fournisseur a réellement passée.
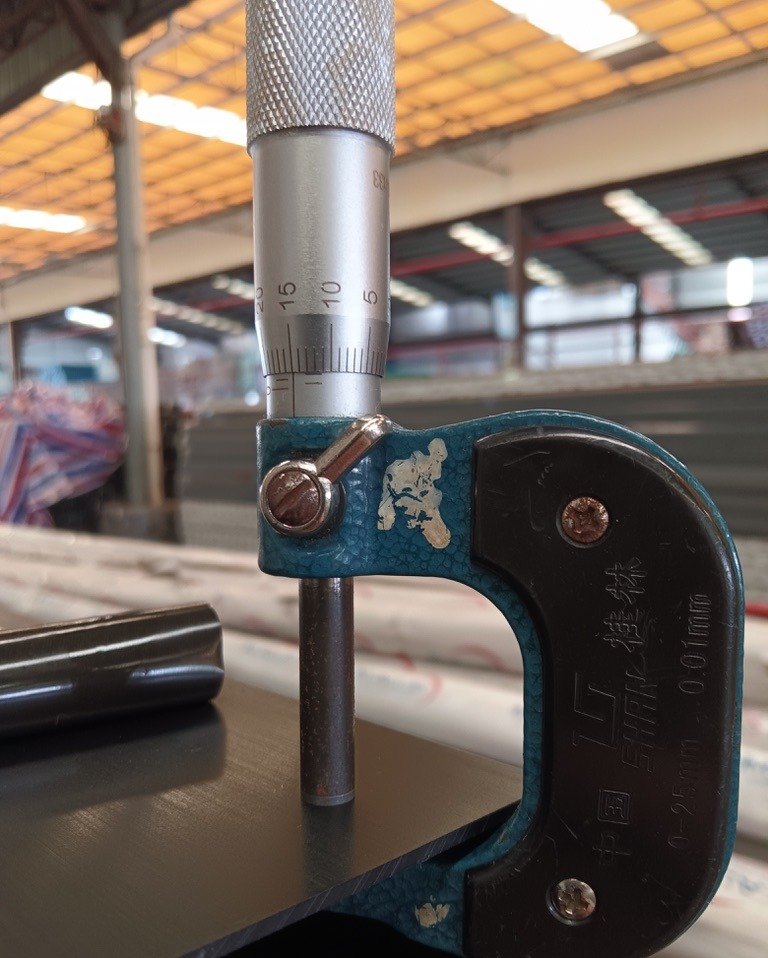
La paroi fine est une capacité, pas une remise. Le plancher est 0,8 mm, et sur des sections jusqu'à 540 mm de cercle circonscrit la paroi est fixée par ce que la pièce doit faire — tenue de vis, rigidité de rainure, résistance aux chocs — pas par ce qui fait un plus beau devis.
Où la finition change-t-elle à la fois le prix et le risque ?
L'anodisation se vend par classe. AA10 dépose environ 10 µm par face, AA15 environ 15 µm, et la seconde coûte plus cher parce que la ligne tourne plus lentement. Sur une face verticale que personne ne touche, AA10 est l'achat sensé. Sur une arête de porte, un retour de poignée ou un couloir d'hôpital, les 15 µm sont ce qui empêche le métal de s'user au point de contact.
| Finition | Épaisseur nominale | Où c'est le bon achat |
|---|---|---|
| Anodisé AA10 | environ 10 µm par face | Faces intérieures, peu manipulées |
| Anodisé AA15 | environ 15 µm par face | Poignées, arêtes de porte, air humide ou côtier |
| Thermolaquage | 60–80 µm | Gamme de teintes, masquer les fines lignes de filière |
La couleur est un autre axe. L'argent — sablage, attaque alcaline, billes de verre ou grenaille, du gros au fin — est le plus tolérant. Champagne, bronze, noir et or sont progressivement plus difficiles, et plus la teinte est foncée, plus l'accord entre lots est délicat. C'est de la métallurgie et de la chimie de bain, pas un argument commercial : concentration du colorant, température du bain et lot d'alliage déplacent la teinte finale.
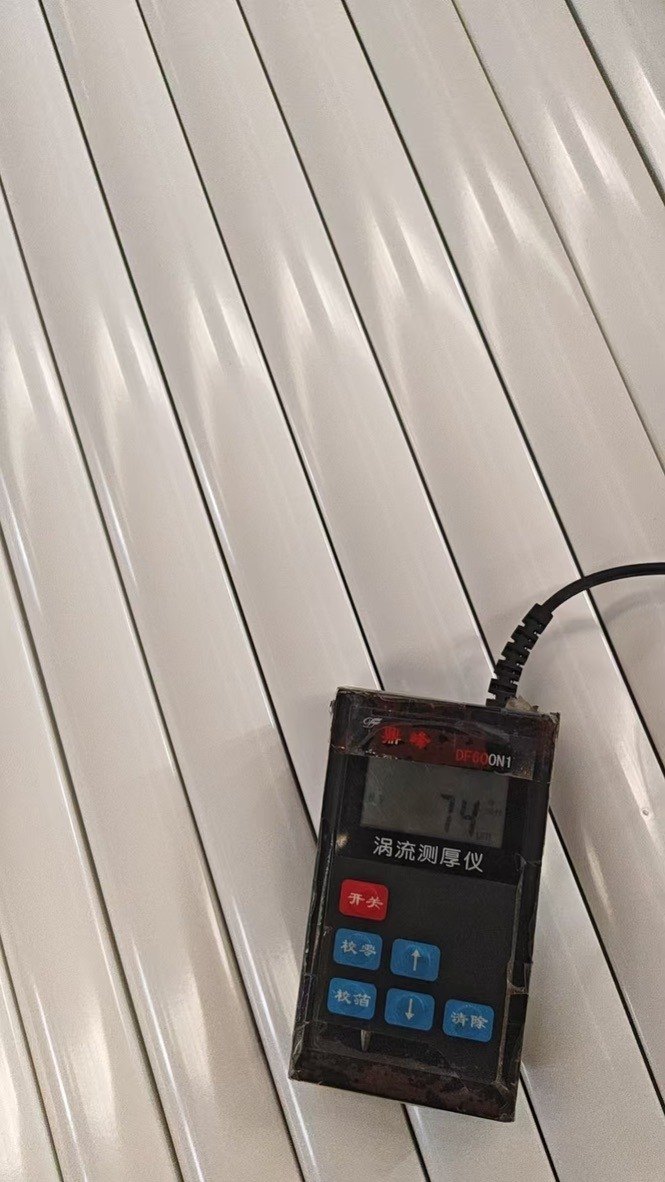
Le thermolaquage dépose beaucoup plus de film, typiquement 60–80 µm. Il achète la gamme de teintes et le pouvoir couvrant, et il coûte en ajustement : 70 µm de poudre ferment une rainure de 18 mm d'environ 0,14 mm, alors que l'anodisation AA15 ferme la même rainure d'environ 0,03 mm. Décidez l'ajustement après finition, pas avant.
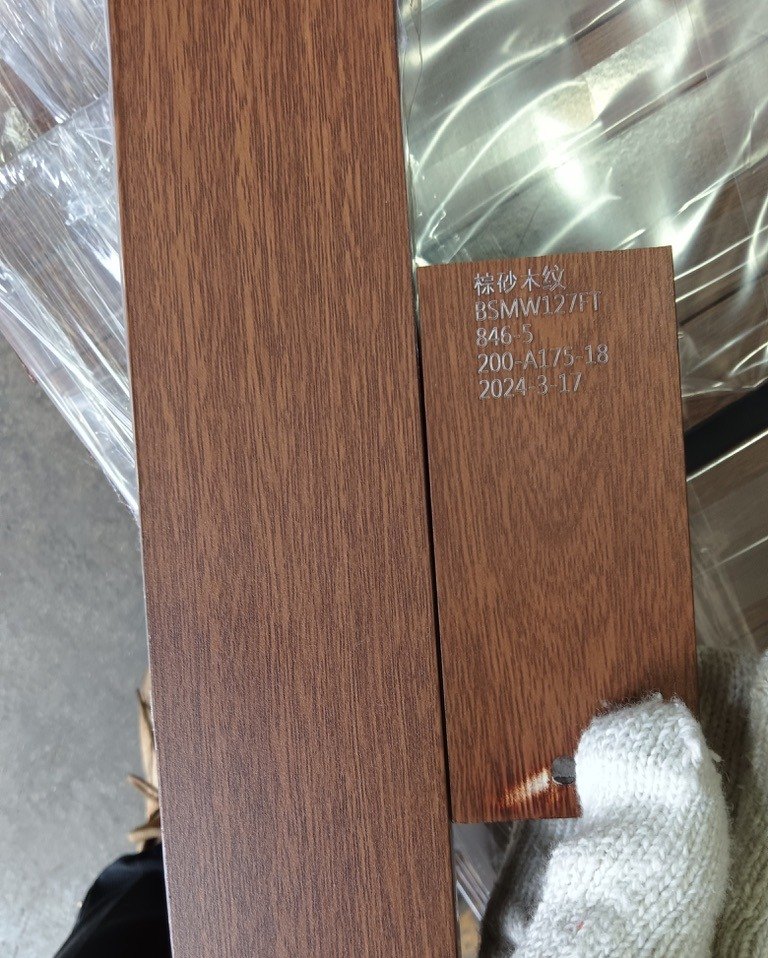
Le bois est un film imprimé transféré sur une base thermolaquée. Le film est imprimé, donc motif et teinte varient d'un rouleau à l'autre ; une répétition identique entre lots n'est pas atteignable, et celui qui la promet promet ce que le procédé ne sait pas faire.
Pour la chimie derrière ces choix, voir finitions comparées. Pour la question du prix, le point pratique est plus étroit : un devis qui n'indique pas la classe d'anodisation et l'épaisseur de film n'est pas un devis comparable.
Que laisse dehors un devis bon marché ?
Quatre choses, dans l'ordre où elles apparaissent.
La filière. C'est un coût unique qui dépend de la complexité de la section et de la taille de la presse ; elle est donc chiffrée au projet et non publiée. Un devis qui noie la filière dans le prix au kilo cache quelle part de votre argent est de l'outillage — et ne dit rien de qui possède la filière, où elle est stockée, ni de ce qui arrive si vous changez de fournisseur.
L'usinage. Perçages de charnière, découpes de poignée, coupes d'onglet et fraisage d'extrémités sont des opérations, pas de l'extrusion. Ici, elles tournent dans le même bâtiment que la presse, ce qui permet de les chiffrer dans la même commande ; le devis d'un intermédiaire s'arrête souvent à la barre extrudée.
L'emballage. L'emballage export est défini par commande : film de protection, intercalaires entre profilés, bouchons et étiquettes de botte conformes à la liste de colisage. Sur un conteneur, l'écart est de quelques dollars par tonne ; en réclamation, c'est la différence entre une livraison propre et un lot de faces anodisées rayées.
Documents et longueurs. Le certificat matière selon GB/T 5237, le rapport dimensionnel sur les cotes critiques et la classe d'anodisation réellement appliquée font partie de la livraison, pas des options. Les coupes comptent aussi : il n'y a pas de longueur standard ici, on coupe selon votre liste, un conteneur de 20' accepte jusqu'à 5,85 m, un 40' accepte 6,0 m et peut porter deux tronçons, et les coupes sous 5 m sont facturées.
Comment juger la qualité avant de payer ?
Quatre contrôles couvrent l'essentiel du risque, et aucun ne demande de laboratoire.
| Contrôle | Comment le faire | Ce qui passe |
|---|---|---|
| Substrat | Regarder une face coupée et une rayure ; vérifier la dureté | Grain brillant et régulier ; pas de moucheture sombre, pas de porosité |
| Paroi | Quatre points par section, trois sections par botte | Dans le plan, sans déficit systématique |
| Couleur | Comparer à l'étalon scellé, en lumière du jour, à un mètre | Pas de différence visible à cette distance |
| Revêtement | Jauge d'épaisseur ; quadrillage d'adhérence sur un échantillon | 60–80 µm de poudre, pas de manque, pas de décollement |
Deux défaillances méritent une ligne à part. Le colmatage : une anodisation mal colmatée corrode depuis la surface, et cela apparaît des mois plus tard sous forme de fleur blanchâtre ou de colle restée sur la pièce au retrait du film. Si le film part avec de la colle, suspectez le colmatage et l'humidité d'emballage avant de suspecter le film. L'adhérence : une poudre qui se soulève au quadrillage a été sous-cuite, appliquée trop mince, ou posée sur un substrat qui n'aurait jamais dû entrer sur la ligne.
Ce dernier point est celui que les acheteurs manquent. La poudre cache le substrat : un fournisseur qui court après un prix bas peut passer de la billette de seconde main et tenir la tolérance en bas de bande ; la pièce est correcte dans la caisse et lâche en service. L'inspection à réception — chimie, dureté, aspect — est le seul endroit où cela se voit.
La couleur est l'endroit où un critère écrit évite une discussion. Ici le critère est visuel : en lumière du jour, à environ un mètre, une différence qui ne se remarque pas est acceptée. Les teintes anodisées foncées se jugent sur cette règle, pas contre un chiffre de laboratoire. Le bois se juge contre l'échantillon approuvé, parce que c'est un motif, pas une teinte.
Ce que nous ne faisons pas
Nous ne publions pas de liste de prix. La billette bouge chaque jour et une liste serait fausse en une semaine ; nous chiffrons sur la base et la date en vigueur au moment de votre demande.
Nous ne chiffrons que FOB Shenzhen ou Guangzhou. Le fret, l'assurance et les droits sont traités par votre transitaire, et la conversation sur le coût rendu appartient là-bas, pas à notre devis.
Nous ne travaillons pas de billette de seconde main. Si l'application exige un prix plus bas que ce que permet le 6063 vierge, la réponse honnête est une autre section ou une autre finition, pas un autre substrat.
Nous ne promettons ni un bois identique d'un lot à l'autre, ni une différence de teinte nulle sur les anodisations foncées. Ce que nous promettons : un étalon scellé, un numéro de lot sur chaque carton, et la règle du mètre par écrit.
Ce qu'il faut envoyer pour un devis comparable
Six éléments rendent deux devis comparables ligne à ligne :
- Plan de section en DXF, DWG ou PDF coté.
- Alliage et état, ou la fonction que la pièce doit remplir.
- Finition et film : classe d'anodisation, référence de teinte poudre, ou brut d'extrusion.
- Quantité par profilé, et commande en conteneur complet ou en LCL.
- Port de destination et conditions.
- Exigence d'emballage, si les profilés seront usinés ou manipulés sur site.
Avec cela, le devis peut indiquer la base et la date de billette, la classe d'anodisation, la filière en ligne séparée et ce que comprend l'emballage — c'est ce qui rend deux devis comparables.
FAQ
L'extrusion se paie-t-elle au kilo ou au mètre ? Au kilo. Les mètres se convertissent par le poids théorique de la section ; un devis au mètre sans le poids au mètre n'est pas vérifiable.
Pourquoi votre prix est-il plus élevé que celui d'un autre fournisseur chinois ? Trois raisons le plus souvent : la base de billette (au Guangdong, on chiffre sur Nanhai Lingtong, la plus haute des bases chinoises), la paroi réellement passée, et le fait que filière, usinage et emballage export soient ou non dans le chiffre.
Qu'est-ce que la règle du mètre pour la couleur ? En lumière du jour, à environ un mètre, une différence de teinte qui ne se remarque pas est acceptée. C'est le critère inscrit dans notre confirmation de commande pour les teintes anodisées foncées.
Utilisez-vous de la billette de seconde main ? Non. La billette entrante est contrôlée en chimie, dureté et aspect avant d'atteindre une presse ; la matière qui échoue est refusée.
Pourquoi le bois ne peut-il pas être identique d'un lot à l'autre ? C'est un film imprimé transféré sur une base thermolaquée. Encre, rouleau et cuisson varient légèrement : l'échantillon approuvé est la référence, pas une répétition exacte.
Que comprend votre devis ? Extrusion, finition spécifiée, coupe selon votre liste, emballage export et certificat matière. La filière et l'usinage sont présentés à part pour que vous voyiez ce que vous payez.
Quel est le minimum de commande ? 500 kg par profilé, filière neuve ou existante. Un conteneur peut porter plusieurs profilés sur une même commande.
Revu le 22 octobre 2026 · LinkedAlu extrude à Foshan sur 26 presses (500–5000 MT), 100 000 t/an depuis 2005, FOB Shenzhen ou Guangzhou.
Frequently asked questions
L'extrusion se paie-t-elle au kilo ou au mètre ? add
Pourquoi votre prix est-il plus élevé que celui d'un autre fournisseur chinois ? add
Qu'est-ce que la règle du mètre pour la couleur ? add
Utilisez-vous de la billette de seconde main ? add
Pourquoi le bois ne peut-il pas être identique d'un lot à l'autre ? add
Que comprend votre devis ? add
Quel est le minimum de commande ? add
Cas et avis clients
Aucun avis pour le moment — soyez le premier à en donner un Pourquoi deux devis d'extrusion ne concordent pas.
Rédiger un avis
Les avis sont lus par notre équipe avant leur publication, généralement sous un jour ouvré. Nous publions ce qu'écrivent les clients ; nous ne supprimons que le spam et les abus.
Continuer la lecture

Tolérances d'Extrusion Aluminium
Les tolérances en pratique : GB/T 5237 haute précision, rainures à ±0,1 mm, parois dès 0,8 mm, et ce qui change une tolérance atteignable.
Lire l'article arrow_forward
Codes SH et antidumping des profilés en aluminium : ce qui détermine vos droits
Les profilés en aluminium relèvent de trois positions, et celle que vous déclarez détermine si le droit antidumping s'applique. Un guide…
Lire l'article arrow_forward
Finitions de surface des profilés en aluminium : anodisation, thermolaquage, PVDF
L'anodisation, le thermolaquage, le PVDF, l'électrophorèse, le faux bois et les finitions mécaniques sont spécifiés par des normes…
Lire l'article arrow_forward