Perfiles diseñados para luminarias LED
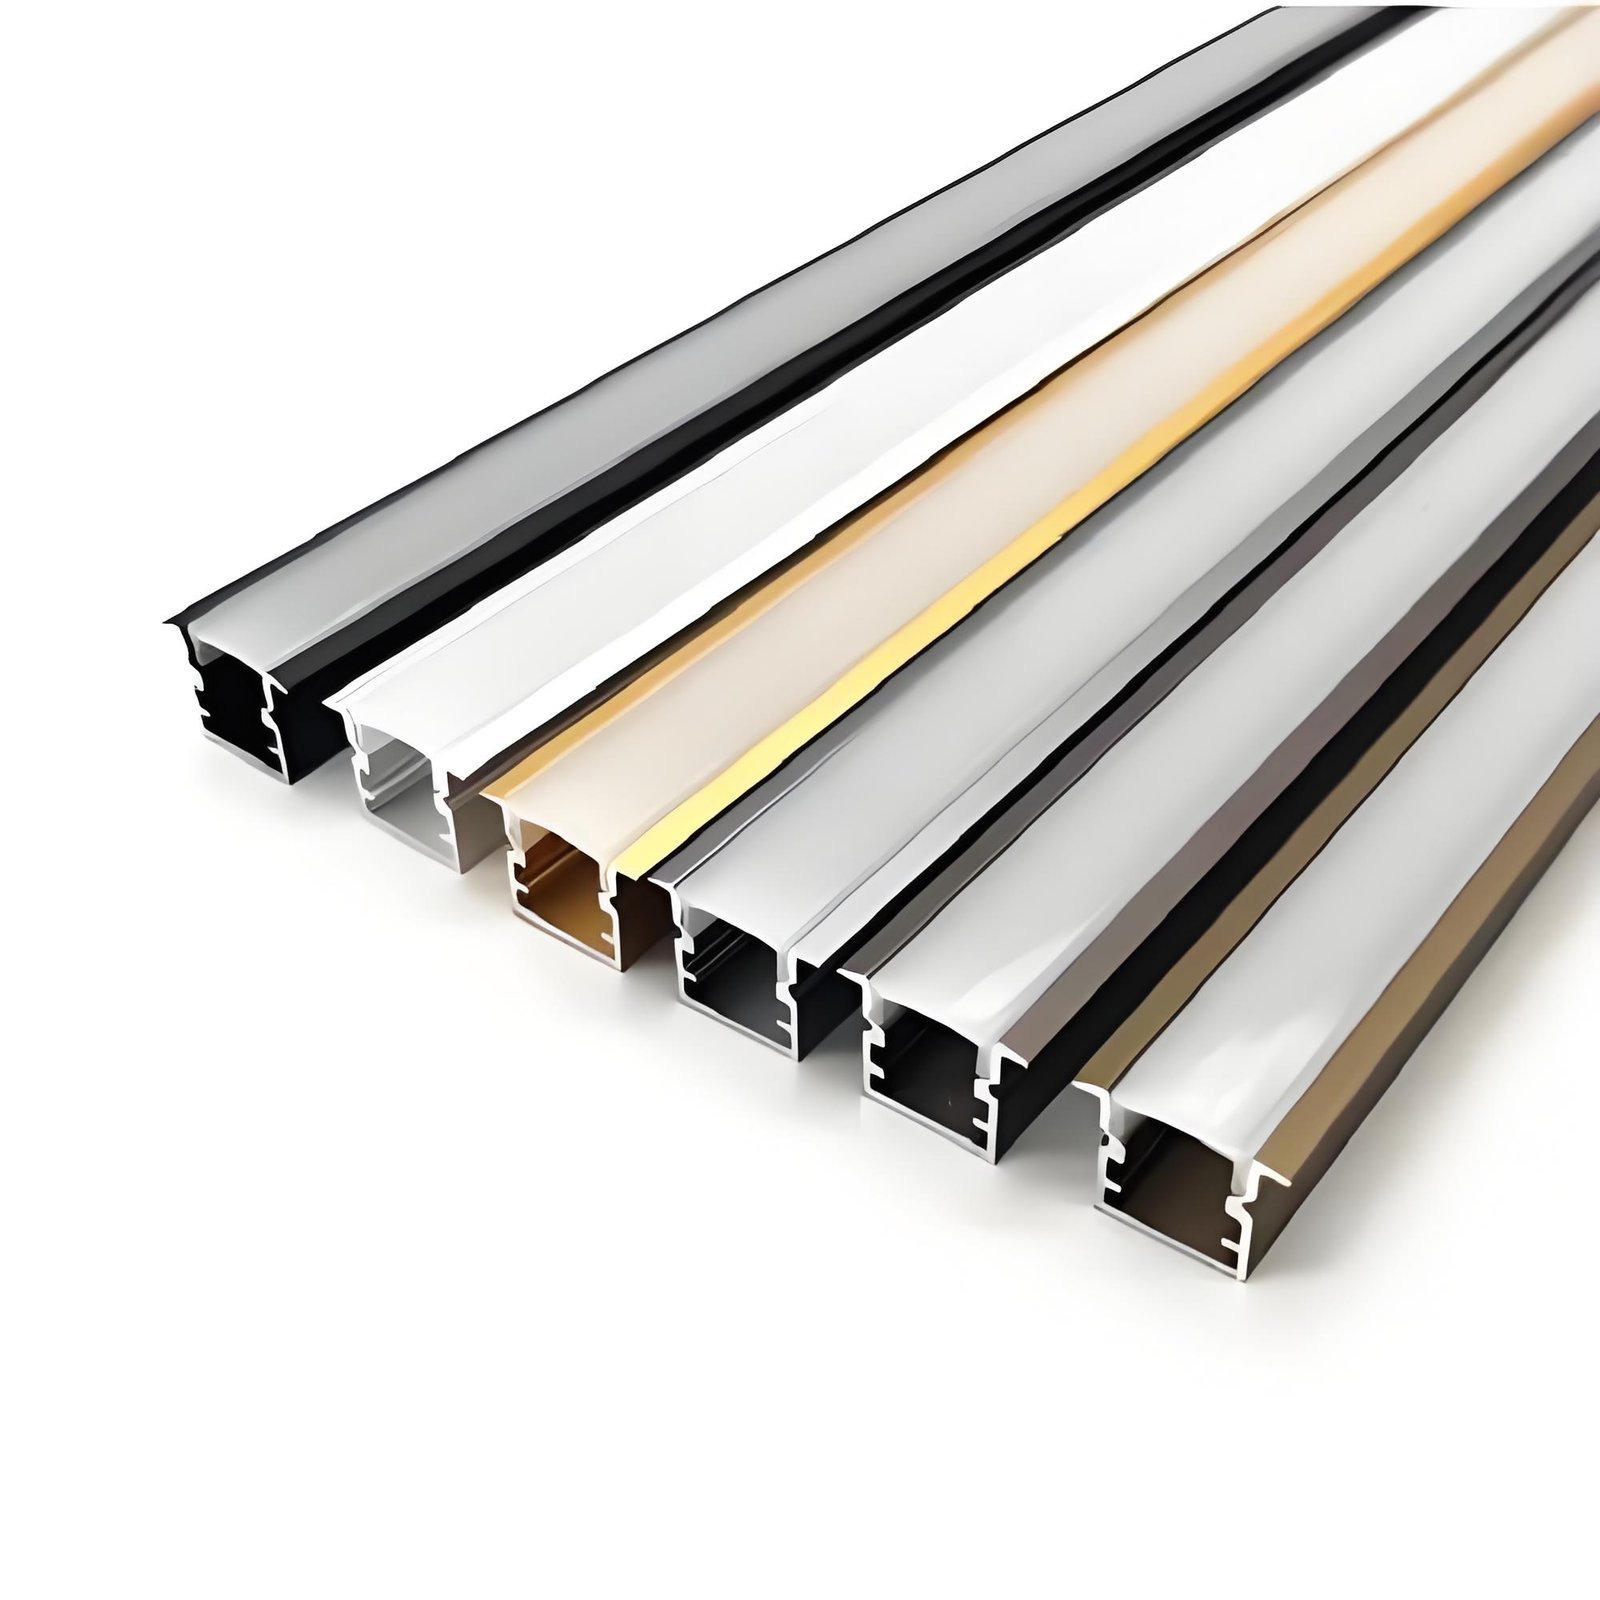
Extruimos, mecanizamos y acabamos perfiles de aluminio a medida específicamente para la industria de la iluminación LED. Envíenos un plano CAD de la sección transversal o una muestra física. Cortamos la matriz, extruimos el perfil, cortamos las barras a las longitudes exactas de su luminaria, taladramos y roscamos por CNC los orificios de montaje, anodizamos o recubrimos con polvo todo el lote y enviamos componentes listos para montar a su fábrica.
El perfil que recibe es el perfil que diseñó, con las dimensiones de sus ranuras, sus espesores de pared y las posiciones de sus jefes de rosca. No imponemos una matriz estándar de catálogo cuando una luminaria necesita ingeniería a medida.
Consistencia de color del anodizado entre lotes
La queja tardía más común en las carcasas LED es la deriva de color. Una empresa de iluminación pide un lote de carcasas anodizadas en negro, todo parece correcto y, seis meses después, un nuevo pedido aparece ligeramente más cálido o más grisáceo en el mismo techo. La causa casi nunca es la línea de anodizado el día de la producción. Es que los dos lotes se produjeron con semanas o meses de diferencia, en turnos distintos, con pequeñas diferencias en la concentración del tinte, la temperatura de la cuba, la densidad de corriente o la composición del tocho. Que cualquiera de esos factores varíe unos pocos por ciento cambia el tono final del negro.
Todos los perfiles de su pedido, independientemente de cuántas secciones transversales o longitudes contenga, se extruyen a partir del mismo calentamiento de tocho y se anodizan en la misma operación de cuba. Para los pedidos repetidos guardamos una muestra maestra física y los valores Lab del primer lote de producción, realizamos una pieza de prueba corta y la igualamos antes de comprometer la tirada completa. Si está cambiando de proveedor, envíenos una muestra de su carcasa actual y la igualaremos.
Orificios para tapas extremas fresados con rosca
Una carcasa LED lleva orificios ciegos taladrados y roscados en cada extremo, y es ahí donde, al final del montaje, cuando la PCB ya está montada y el cableado ya está tendido, se pasa la rosca del tornillo de la tapa. Las roscas pasadas suelen deberse a un macho de roscar desgastado que corta una rosca de diámetro insuficiente, o a un orificio ciego demasiado poco profundo, de modo que el tornillo hace tope antes de que la cabeza asiente.
Fresamos con rosca estos orificios en lugar de roscarlos con macho. Una fresa de roscar corta el perfil de rosca a lo largo de una trayectoria helicoidal, lo que produce una rosca más suave y uniforme, con tolerancia más ajustada y sin crestas desgarradas. Mantenemos clase 6H en cada orificio y fijamos la profundidad ciega a la longitud de su tornillo más al menos 2 mm de holgura. Cuando una luminaria tiene una tapa extrema desmontable para acceder al driver, podemos instalar en fábrica inserts de rosca de alambre de acero inoxidable, de modo que el tornillo rosca sobre acero endurecido durante toda la vida útil de la luminaria.
Ajuste de la ranura del difusor, verificado con su cubierta
La ranura que sujeta el difusor de policarbonato o acrílico es la dimensión más crítica de una carcasa LED. Si es demasiado estrecha, la cubierta se arquea o no asienta. Si es demasiado ancha, vibra, deja escapar luz o se cae durante el transporte. Mantenemos la abertura de la ranura en 0,15 mm tanto en anchura como en profundidad, pero la verificación real es física: antes de finalizar la matriz pedimos una muestra corta de la cubierta que utiliza, extruimos una sección de prueba y encajamos la cubierta en ella. Si el ajuste queda demasiado rígido, demasiado suelto o no hace clic, ajustamos la ranura en la matriz. Durante la producción se comprueba la ranura con galgas en una muestra de cada 50 barras, de modo que la deriva por desgaste del apoyo de la matriz se detecta a tiempo.
Rectitud en longitudes largas de luminaria
Una luz lineal de 1,5 m en una pared o un techo muestra una comba de inmediato. El ojo humano percibe una desviación de 2 mm en esa longitud. Los perfiles salen de la prensa con tensiones internas y, si no se alivian, la barra parece recta al cortarla y se comba después, cuando la tensión se relaja. Todos los perfiles pasan por un estirador de tracción tras la extrusión, que estira el material más allá del límite elástico con un alargamiento permanente del 1 al 3 % para igualar la tensión interna. Mantenemos la rectitud en 0,5 mm por metro o mejor, y cada barra se hace rodar sobre una mesa de inspección plana antes del embalaje. Para carcasas de 2,5 m o más comprobamos la rigidez de la sección al diseñar la matriz y recomendamos ajustes en el espesor de pared si la sección fuera demasiado flexible.
Corte a la longitud de la luminaria: el coste oculto de cortar en sus instalaciones
Comprar barras de 6 m y cortarlas en sus instalaciones parece más barato por metro, pero hay que sumar la pérdida por corte de sierra, los recortes demasiado cortos para aprovecharlos, las barras desechadas porque la sierra no estaba escuadrada, las horas de mano de obra alimentando una sierra en lugar de montar luminarias y el espacio en planta. Una fábrica de iluminación que consume 10 toneladas de aluminio al mes con una tasa de merma de corte del 5 % desecha 500 kg de aluminio anodizado acabado cada mes. Nosotros suministramos perfiles cortados a las longitudes exactas de su luminaria con una precisión de 0,1 mm, sin pérdida por corte, sin recortes y sin cortes defectuosos.
Pedidos
El mecanizado y el acabado incluyen corte a medida de precisión con 0,1 mm, orificios para tapas extremas fresados con rosca por CNC con clase 6H, orificios de montaje taladrados por CNC con posición de 0,15 mm, la ranura verificada para la cubierta de PC, anodizado en plata o negro en un único lote con recubrimiento en polvo o PVDF disponible, film protector de PE en línea y embalaje por tipo y longitud de luminaria o en kit de una luminaria por paquete. El pedido mínimo es de 500 kg con matriz nueva, o 200 kg con una matriz existente.

 Aluminio industrial


