Saltar al contenido principal
Linkedalu Metal Group Co., Ltd LINKEDALU Metal Group
Perfiles de canal y riel para LED

Una carcasa, no una simple barra de aluminio

Cuando compra un perfil de carcasa para LED, está comprando un componente estructural que debe mantener perfectamente plana una PCB de núcleo metálico, sujetar con firmeza una cubierta de policarbonato sin que se deforme, disipar calor durante decenas de miles de horas y, aun así, verse impecable bajo el foco de una sala de exposición. Nosotros lo extruimos, lo mecanizamos por CNC y lo anodizamos, para que usted pueda centrarse en fabricar la luminaria.

El proceso se ejecuta en una sola línea: extrusión de precisión, mecanizado CNC interno, anodizado con control de tinte y una carcasa lista para montar al final.

Tipos de perfil que extruimos

  • Tubos de adaptación T5 y T8: carcasas cilíndricas reforzadas con canales integrados de disipación de calor.
  • Canales lineales colgantes y de superficie: perfiles de grado arquitectónico con integración perfecta del difusor.
  • Bañadores de pared y rasantes: carcasas anguladas diseñadas para dirigir la luz con precisión ocultando la fuente.
  • Canales en U y canales en V: perfiles ultradelgados y de bajo perfil para instalaciones comerciales de tiras de luz.
  • Rieles para carriles de proyector: rieles rectangulares robustos con tolerancias internas ajustadas para pistas eléctricas conductoras.

No son artículos genéricos de catálogo. La ranura de encaje a presión que sujeta su difusor de PC debe dimensionarse exactamente a las tolerancias con las que fabrica su proveedor de cubiertas. Los jefes de rosca interiores deben alinearse con sus tapas extremas matrizadas. La superficie donde se asienta el MCPCB debe ser lo bastante plana para evitar las microfisuras que atrapan calor y funden los diodos.

Solucionar la avería de los LED: masa térmica y planitud de la cara

El fallo prematuro de los LED en luminarias lineales de alta potencia y en adaptaciones T8 suele ser un problema del perfil más que del diodo, y el patrón es constante. La pared donde se asienta la PCB es demasiado fina, a menudo de 1,0 mm o menos, por lo que el aluminio se satura de calor con rapidez y la temperatura de unión aumenta. La cara de asiento extruida es ligeramente convexa o cóncava, así que la placa se apoya en los puntos altos con aire atrapado entre ellos y el calor se concentra en los diodos.

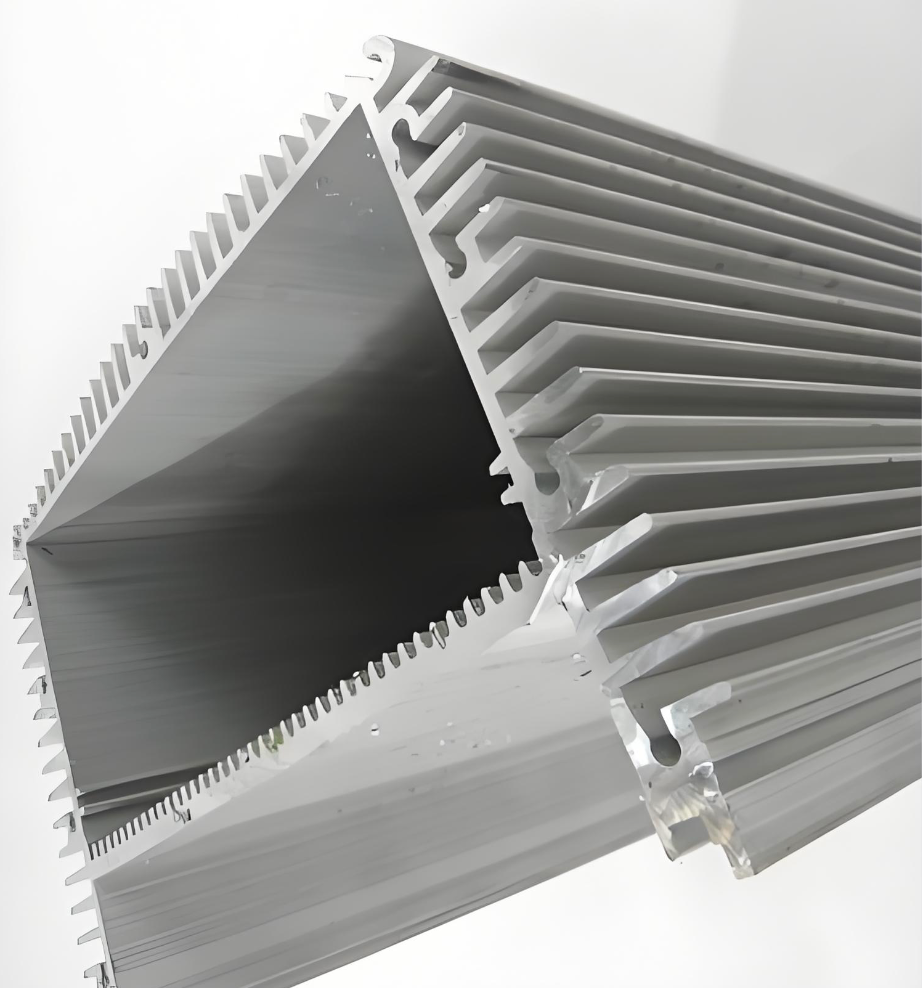
Mantenemos la cara de asiento plana mediante el diseño de la matriz y el control del proceso, y conservamos la pared bajo el MCPCB con un espesor que da al perfil suficiente masa térmica para repartir la carga antes de que la convección la elimine. Cuando una luminaria se calienta en exceso, también podemos aumentar la superficie con paredes laterales con aletas que además actúan como perfil visual.

Fiabilidad del perfil a través del utillaje

La ranura del difusor se dimensiona a las tolerancias de matrizo de su proveedor de cubiertas, y los centros de los jefes de rosca se ajustan para coincidir con sus tapas extremas matrizadas. Trabajamos a partir de los planos de su luminaria o, si aún está en I&D sin un archivo CAD definitivo, a partir del ancho de su PCB, el tipo de cubierta y las restricciones de montaje. Dibujaremos una sección transversal a medida, cortaremos la matriz, extruiremos la serie, realizaremos la fabricación secundaria por CNC y anodizaremos el lote en una operación con color igualado.

Del plano o boceto a la carcasa acabada

Envíenos su plano CAD de la sección transversal o una muestra física. Si aún está en una fase temprana de I&D sin un archivo CAD definitivo, indíquenos el ancho de su PCB, el tipo de cubierta y las restricciones de montaje, y dibujaremos una sección transversal a medida para su revisión. A partir de ahí la secuencia es fija: cortar la matriz, extruir la serie, llevar a cabo la fabricación secundaria por CNC, acabar el lote en una operación de anodizado o recubrimiento en polvo con color igualado y entregar componentes que pasan directamente a su línea de montaje.

Como el utillaje de extrusión cuesta una fracción del de fundición a presión, un perfil LED a medida resulta práctico incluso para un programa de luminarias de volumen medio. La longitud estándar es de 2 m, pero la mayoría de los clientes pide longitudes precortadas ajustadas a la luminaria, lo que elimina las pérdidas por corte de sierra, los recortes inservibles y el espacio en planta que ocupa una celda de corte en una fábrica de iluminación.

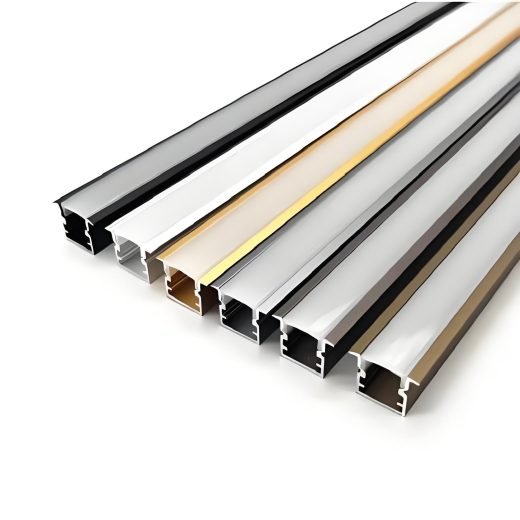
Las carcasas anodizadas en negro y plata son estándar, con recubrimiento en polvo disponible cuando se requiere un color decorativo o un acabado texturizado. Como todos los perfiles de un pedido se mecanizan y acaban juntos, los componentes de un mismo envío coinciden entre sí en color y en dimensiones.

Fabricación y entrega

Los perfiles se extruyen en 6063-T5 de serie, que se anodiza de forma uniforme y soporta la carga térmica de una luminaria LED pasiva. Cuando una carcasa actúa también como elemento estructural o debe admitir soldadura, subimos a 6061-T6. La longitud estándar es de 2 m, y suministramos carcasas precortadas, taladradas y roscadas por CNC en lugar de barra en bruto, porque así es como pide la mayoría de los clientes. Envíe el plano de la luminaria con las longitudes de corte y las posiciones de los orificios y enviaremos componentes listos para su línea de montaje.

El pedido mínimo es de 500 kg, y la producción se rige por un sistema de calidad ISO 9001:2015.

Aplicaciones típicas

  • check Tubos de adaptación T5 y T8
  • check Luminarias lineales colgantes y de superficie
  • check Bañadores de pared y rasantes
  • check Canales en U y en V para tiras de luz
  • check Rieles para carriles de proyector comerciales

Aluminio industrial · Perfiles para iluminación LED

Perfiles de canal y riel para LED

Perfiles de aluminio a medida para tubos LED, luminarias lineales, canales de tira y rieles de carril, extruidos en 6063-T5 y suministrados precortados, taladrados y roscados con acabado anodizado negro o plata.

Parámetros técnicos

Aleación y temple 6063-T5 (estándar); 6061-T6 disponible
Dureza ≥8 HW
Longitud estándar 2 m extruidos; precortado a la longitud de la luminaria
Acabado superficial Anodizado en plata o negro; recubrimiento en polvo disponible
Tipos de perfil Carcasas de tubo T5/T8, canales lineales, bañadores de pared, canales en U/V, rieles de carril
Espesor de pared del asiento de PCB Se recomienda 1,0 mm o más para evitar la saturación térmica
Cara de asiento del MCPCB Extruida plana y controlada en proceso para evitar microfisuras bajo la placa
Ranura de encaje a presión Dimensionada a las tolerancias de matrizo de su proveedor de difusores
Fabricación Cortadas, taladradas por CNC, roscadas y desbarbadas; carcasas listas para montar
Pedido mínimo y normas Pedido mínimo de 500 kg; sistema de calidad ISO 9001:2015
Alloy 6061 6063
Application Linear pendant and surface-mounted fixtures T5 and T8 retrofit tubes Tape light U-channels and V-channels Wall washers and grazers
Surface finish Anodized Powder coated
Industry Industrial equipment Lighting
Temper T5 T6
  • verified_userCertificado de colada suministrado con cada envío
  • schedulePlazo de entrega típico de 15–25 días tras la aprobación de la matriz
  • publicEmbalaje de exportación, FOB Shenzhen / Guangzhou

Preguntas técnicas frecuentes

Nuestros LED se funden prematuramente y las pruebas térmicas muestran que la carcasa no evacúa el calor. ¿A qué se debe? add
Predominan dos defectos del perfil. En primer lugar, masa térmica insuficiente: si la pared donde se asienta la PCB tiene 1,0 mm o menos, el aluminio se satura de calor con rapidez y la temperatura de unión aumenta. En segundo lugar, una cara de extrusión convexa o cóncava, que deja microfisuras bajo la placa y atrapa el calor en los diodos. Mantenemos la cara de asiento plana y conservamos un espesor de pared de 1,0 mm o más bajo el MCPCB.
¿Cómo garantizan que el difusor encaje correctamente a presión? add
La ranura de encaje a presión se dimensiona a las tolerancias con las que matriza su proveedor de cubiertas. Trabajamos a partir del plano de su luminaria o, si el diseño aún está en I+D, a partir del ancho de su PCB, el tipo de cubierta y las restricciones de montaje. La geometría de la ranura se confirma contra la cubierta antes de aprobar la matriz y luego se controla durante la producción para que el ajuste no se desvíe a medida que se desgasta el apoyo de la matriz.
¿Pueden suministrar carcasas precortadas, taladradas y roscadas en lugar de barra en bruto? add
Sí, y así es como pide la mayoría de los clientes. Envíe el plano de la luminaria con las longitudes de corte y las posiciones de los orificios. Extruimos el perfil, cortamos las barras a medida, taladramos y roscamos por CNC los orificios de montaje, anodizamos el lote y enviamos componentes listos para montar a su fábrica. La barra en bruto y las longitudes de 6 m siguen disponibles si prefiere realizar usted mismo el mecanizado secundario.
¿Qué aleación utilizan para las carcasas LED? add
6063-T5 es nuestra aleación estándar para carcasas de tubo, canales lineales y rieles de carril. Se extruye con limpieza, se anodiza de forma uniforme y aporta el rendimiento térmico que necesita una luminaria LED pasiva. Cuando una carcasa actúa además como elemento estructural o debe admitir soldadura, subimos a 6061-T6. Indíquenos el tipo de luminaria y confirmaremos la aleación junto con el presupuesto.

Opiniones de clientes

Aún no hay reseñas — sea el primero en opinar Perfiles de canal y riel para LED.

Escriba una reseña

Escriba una reseña

Nuestro equipo lee las reseñas antes de publicarlas aquí, normalmente en un día laborable. Publicamos lo que escriben los clientes; solo eliminamos el spam y los abusos.

Se retiene para moderación antes de publicarse.

Solicitar presupuesto para este perfil

Indique la referencia del plano, la aleación, el acabado, la cantidad y el puerto de destino. Si tiene un DXF o un PDF, menciónelo en el mensaje y se lo pediremos por correo.

Planos y archivos CAD: envíe por correo DWG, DXF, STEP o PDF a sales@linkedalu.com?subject=Profile%20drawing%20for%20quotation">sales@linkedalu.com — se cotizan junto con esta solicitud.

O envíe un correo a sales@linkedalu.com

Por qué los ingenieros compran este perfil con nosotros

  • Diseño de matrices propio. Nuestros ingenieros de utillaje equilibran el flujo del metal antes de prensar la primera palanquilla, lo que mantiene el grosor de pared y la rectitud repetibles pedido tras pedido.
  • Un solo proveedor para el acabado. La extrusión, el anodizado, el recubrimiento, el mecanizado y el montaje se realizan en una sola planta, por lo que no se pierden tolerancias entre proveedores.
  • Documentación que supera la aduana y las auditorías. Los informes de composición, propiedades mecánicas, dimensiones y recubrimiento se envían con la mercancía.
  • Suministro estable. Una capacidad anual de 100.000 toneladas y 26 prensas hacen que su calendario no dependa de una sola línea.
Sobre nuestra fábricaarrow_forward