Molduras PV Concebidas para Linhas de Moldura Automatizadas
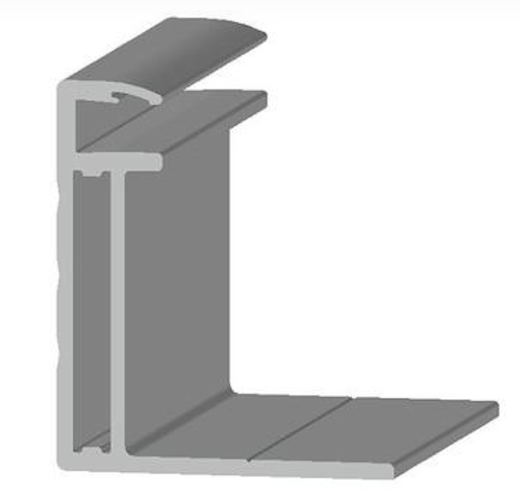
Uma moldura que se torce durante a laminagem, que ganha pitting depois de três monções ou que chega à fábrica com os furos de montagem desviados 2 mm não é apenas uma peça defeituosa: é uma reclamação de garantia à espera de acontecer. À superfície, uma moldura solar parece simples: um perfil de alumínio comprido com uma ranhura para o laminado, uma fenda para o parafuso de montagem e alguns caminhos de drenagem. Numa estação de moldura automatizada, pequenos desvios transformam-se em verdadeiros estrangulamentos. Uma ligeira curvatura pode encravar a máquina de molduras, uma selagem de anodização apressada falha o ensaio de névoa salina em poucos meses, e furos oblongos que saem da tolerância obrigam os instaladores a voltar a furar no local, riscando o revestimento e anulando a margem do projeto.
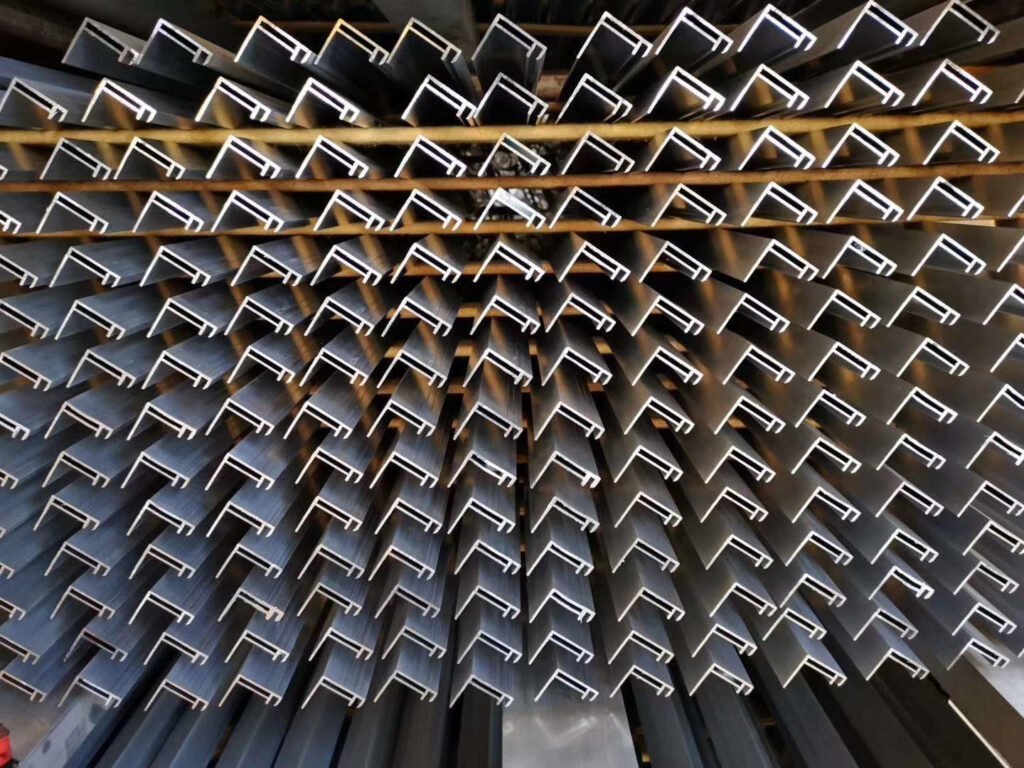
Gerimos toda a cadeia de fabrico e não apenas o fornecimento do perfil: corte de precisão, puncionamento por CNC, ranhuras de drenagem, integração do ressalto de ligação à terra e aplicação de película protetora, para que as molduras cheguem à sua fábrica de módulos prontas a alimentar a máquina de molduras.
Retidão: Por Que Uma Micro-Torção Causa Microfissuras nas Células
Se um perfil tiver uma ligeira torção estrutural, força o laminado de vidro a uma curvatura constante e subtil enquanto o silicone cura. Esse esforço residual concentra-se nas bordas das células solares e, meses mais tarde, sob cargas ambientais, as microfissuras propagam-se. O módulo pode passar nos ensaios iniciais ao mesmo tempo que a sua curva de degradação de potência a longo prazo se acentua.
Mantemos a retidão do perfil a 0,5 mm/m ou melhor. Cada perfil passa por um estirador de tração dedicado depois de sair da prensa, porque o endireitamento com rolos apenas mascara o esforço interno em vez de o remover. As secções transversais são monitorizadas no início e no fim de cada lote de produção com um projetor de perfis, e as dimensões críticas que contactam o laminado e os grampos de montagem são mantidas a 0,15 mm. Para projetos padrão de telhado, a liga é 6063-T5; os painéis de grande formato de escala industrial e as zonas com carga de neve elevada sobem para 6063-T6 ou 6005-T5.
Anodização e Selagem: Travar a Ferrugem Branca
A ferrugem branca no alumínio anodizado é quase sempre um problema de selagem. Se os poros do óxido não estiverem totalmente fechados, a humidade e os iões de sal penetram a camada e provocam corrosão subsuperficial, que é o que acontece quando as linhas usam aditivos de selagem a frio ou processam billetes com teores elevados de elementos de ferro residuais.
A nossa base para exposição exterior é AA15 a 15 µm ou mais. Para elevada humidade, locais costeiros e solar flutuante, exigimos AA20 a 20 µm ou mais como acabamento arquitetónico. Selamos com um processo de água quente com sais de níquel a alta temperatura em vez de uma imersão a frio rápida, validamos cada lote com o ensaio de dissolução ácida ISO 3210 para confirmar o fecho dos poros, e aplicamos um pré-tratamento de passivação isento de crómio para travar a corrosão filiforme nos pontos de risco. Os perfis são extrudidos a partir de billete primário 6063, nunca de sucata refundida, porque o metal limpo proporciona uma selagem de óxido limpa.
Posição dos Furos e Fabrico Pós-Extrusão
Tolerâncias desalinhadas bloqueiam de imediato as instalações de montagem no solo. Se os furos pré-perfurados da moldura não coincidirem com as fendas da estrutura por alguns milímetros, a equipa volta a furar no local, o que anula a garantia do fabricante e expõe alumínio nu à corrosão. Furamos por CNC ou puncionamos cada furo de montagem depois de o perfil ser cortado ao comprimento, tomando como referência a mesma aresta de datum em todo o lote, o que mantém a tolerância de posição dos furos dentro de 0,2 mm. As ranhuras de drenagem são concebidas como canais alongados, para que a água escoe efetivamente em vez de entupir um pequeno furo circular com poeira e matéria orgânica. As marcas de ligação à terra são extrudidas na fieira como um ressalto saliente e pré-perfuradas, proporcionando uma superfície plana e limpa para contacto elétrico sem raspar a anodização no local.
Proteção da Superfície Durante o Transporte
As molduras rejeitadas por riscos são o tipo mais frustrante, porque o próprio perfil pode estar metalurgicamente perfeito. Aplicamos película protetora de PE de alta resistência em linha, à saída do forno de envelhecimento, e esta mantém-se durante o corte, o puncionamento e a montagem. As ferramentas de serra e de puncionamento usam almofadas de contacto de nylon ou borracha para eliminar o atrito metal contra metal, e as molduras acabadas são empilhadas com separadores de espuma ou canelados, envolvidas em filme estirável e carregadas em paletes de exportação reforçados. A película descola-se de forma limpa na sua linha de montagem.
Seleção do Perfil e Encomenda
As molduras PV padrão para módulos residenciais e comerciais usam 6063-T5 com anodização AA15 em prateado ou preto. As molduras de alta resistência para módulos de grande formato e cargas elevadas de neve ou vento usam 6063-T6 ou 6005-T5 com AA15 ou AA20. Locais costeiros, offshore e flutuantes usam 6063-T5 ou T6 com AA20 e selagem de níquel. BIPV, filmes finos e laminados especiais são produzidos conforme especificação, com acabamentos anodizado, eletroforético ou PVDF.
As características concebidas das molduras incluem um ressalto de ligação à terra integrado, extrudido como uma almofada saliente, uma ranhura de transbordo de silicone dimensionada ao volume de cordão adesivo que especificar, e ranhuras de drenagem direcionais posicionadas de modo que a água escoe em diferentes ângulos de inclinação de projeto. Para um perfil totalmente personalizado, a quantidade mínima de encomenda é de 500 kg por forma; como uma moldura padrão precisa de um perfil de lado longo e de um de lado curto, o limiar de entrada combinado é tipicamente 1.000 kg. Todas as molduras de uma encomenda são extrudidas a partir de um lote de billete e anodizadas num único ciclo de tanque, pelo que a cor coincide em todos os paletes.

 Alumínio Industrial


