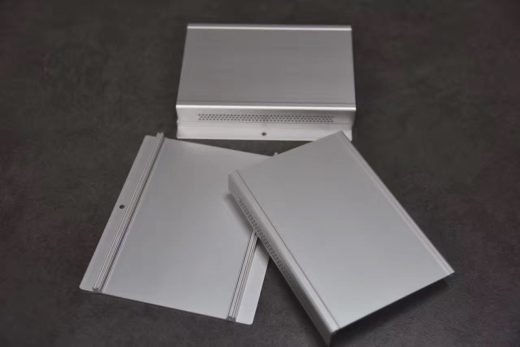
Extrusão e Maquinagem Sob o Mesmo Teto
Um perfil de alumínio em bruto não é um componente enquanto não for cortado, furado, roscado e acabado conforme o desenho. A Linkedalu Metal Group Co., Ltd opera uma oficina independente de processamento profundo por CNC a par das suas prensas de extrusão, pelo que a mesma instalação que produz a secção também a maquina numa peça que pode ser aparafusada diretamente na sua máquina, estrutura de automação ou estrutura. Isso elimina os danos de manuseamento, o custo de frete e o risco de atraso associados ao envio de perfis em bruto para uma oficina de maquinagem externa.
Como a geometria do perfil e o processo de maquinagem são planeados em conjunto, a secção transversal pode ser otimizada para as ferramentas que se seguirão. O problema clássico de um perfil que se maquina mal numa oficina separada não surge quando o projetista da fieira e o engenheiro de processo trabalham no mesmo edifício.
Capacidades de Maquinagem e Tolerâncias Publicadas
| Processo | Capacidade | Tolerância |
|---|
| Corte de precisão | Cortes à meia-esquadria e retos sem rebarbas, com acabamento superficial de alta qualidade | +/-0,1 mm |
| Furação CNC | Furação em várias superfícies numa única fixação, para garantir o alinhamento | +/-0,05 mm |
| Rosqueamento | Roscas internas métricas e standard para fixação de ferragens | M3 a M16 |
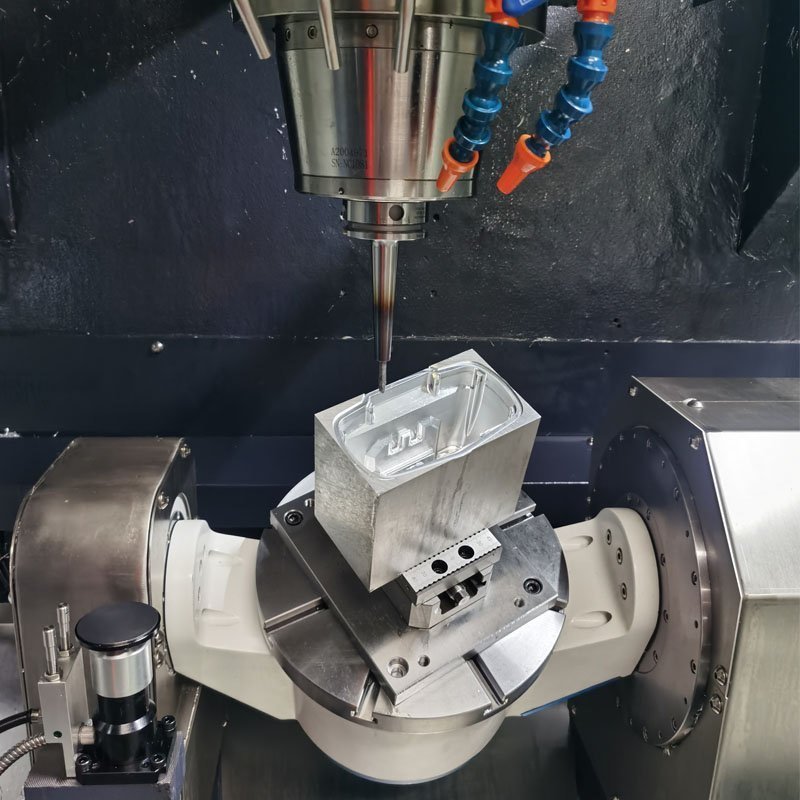
| Fresagem CNC | Fresagem de faces e laterais, ranhuras, cavidades escalonadas | planeza de 0,05 mm |
| Estampagem e punçoamento | Punçoamento hidráulico de grande volume para conjuntos de orifícios uniformes | Conforme especificação |
| Dobragem de perfis | Dobragem por estiramento e quinagem por rolos para geometrias curvas | Conforme especificação |
As linhas de maquinagem padrão processam perfis com até 6 m de comprimento. Para peças industriais pesadas, o equipamento de mesa longa estende esse valor até 12 m, sujeito à avaliação do desenho da secção. A rugosidade superficial nas faces de vedação e de ajuste é tipicamente mantida entre Ra 0,8 e Ra 1,6 micrómetros onde o desenho o exige.
Dentro da Oficina de Processamento Profundo
O pavilhão de maquinagem ocupa 3 000 metros quadrados e alberga mais de 20 centros de maquinagem CNC verticais e horizontais avançados. As linhas de furação e roscagem multi-fuso de alta velocidade funcionam com uma capacidade superior a 300 orifícios por hora, o que torna económicos os padrões de orifícios de alta densidade em perfis longos, em vez de um estrangulamento. A metrologia inclui máquinas de medição por coordenadas, sistemas óticos de medição por vídeo, altímetros digitais e calibres de rosca com tampão calibrados.
O controlo de qualidade segue um protocolo fixo: inspeção da primeira peça antes de um lote ser libertado, auditorias itinerantes em processo ao longo da produção e uma verificação final de conformidade a 100 por cento, apoiada por relatórios de inspeção completos por lote. Quando um desenho especifica um limite de posição ou de planeza, o percurso de produção é planeado para respeitar esse limite, em vez de ser ajustado depois de as peças estarem feitas.
Porque É Importante a Maquinagem numa Única Fixação
É no toleranciamento geométrico e dimensional que tem origem a maioria dos problemas de montagem. Se o plano de montagem de uma guia linear for fresado numa fixação e os seus pinos de posicionamento adjacentes forem furados numa segunda, a relação entre eles depende da exatidão com que a peça foi novamente fixada. Maquinar as faces de ajuste críticas numa única fixação preserva o paralelismo e a perpendicularidade, para que o conjunto acabado assente sem alinhamento no local. Quando as roscas de alumínio vão ser montadas e desmontadas repetidamente, a fresagem de roscas e os insertos de aço inoxidável proporcionam uma junta mais duradoura do que um furo roscado convencional.
Apoio à Conceção para Fabrico
Envie ficheiros STEP, IGES, DWG ou PDF e a nossa equipa de engenharia devolve uma revisão de conceção para fabrico (DFM) gratuita, que visa reduzir o custo unitário sem alterar a função. As recomendações típicas abrangem espessuras de parede que irão vibrar durante a maquinagem, roscas colocadas demasiado próximas de uma extremidade, tolerâncias que a montagem não utiliza efetivamente e características que podem ser produzidas mais economicamente numa orientação diferente. Se não existir um desenho digital, pode enviar-se uma amostra física e a equipa de metrologia fará a sua engenharia inversa para um desenho de produção aprovado antes de orçamentar.
Acabamentos, Setores e Tipos de Componentes
A anodização, a pintura em pó e a anodização dura são programadas em sintonia com a maquinagem, pelo que uma peça pode ser anodizada antes da fresagem, para produzir um contraste metálico nas faces maquinadas, ou depois da maquinagem, para uma proteção total das extremidades. O sequenciamento é gerido internamente, o que mantém os prazos de entrega previsíveis.
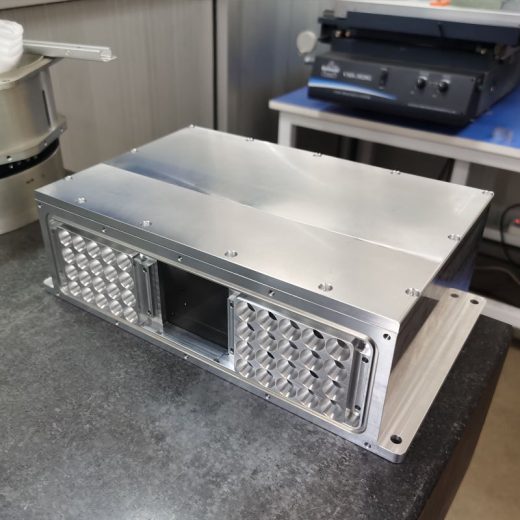
Os componentes típicos incluem vigas de pórtico robótico, atuadores de módulos lineares, suportes de sensores automatizados e estruturas de chassis para automação industrial; calhas transportadoras de máquinas de colocação SMT, dispositivos de montagem e gabaritos de ensaio para o fabrico de eletrónica; estruturas de máquinas de bobinagem de baterias de lítio, calhas de guia de empilhamento e bastidores de distribuição de energia para equipamento de nova energia; e estruturas de veículos de guiamento automático, calhas de guia de transportadores, acopladores de estantes de armazém e estruturas de camas médicas para clientes de logística e médicos.
Fluxo de Trabalho e Prazos de Entrega
- Consulta técnica, tipicamente um dia útil.
- Revisão e otimização DFM, um a dois dias úteis.
- Prototipagem CNC rápida, três a sete dias úteis.
- Produção em série e controlo de qualidade segundo o calendário previsto.
- Embalagem especializada e entrega, um a dois dias úteis.
Para peças padrão com desenhos completos, é emitido um orçamento detalhado no prazo de 24 horas; peças complexas multi-eixo que envolvem vários subprocessos demoram um a dois dias úteis. Os orçamentos decompõem separadamente o custo do material, as taxas de maquinagem e o tratamento de superfície, para que os fatores que determinam o custo sejam visíveis.
As encomendas de prototipagem são aceites a partir de uma única unidade, e a quantidade mínima de encomenda para produções é de 100 peças. A proteção estética durante a maquinagem utiliza dispositivos de garras macias à medida, almofadas de fixação que não marcam e película protetora, e as peças acabadas viajam embaladas individualmente com acolchoamento de algodão pérola dentro de caixas, para chegarem sem danos.

 Peças de Maquinagem CNC