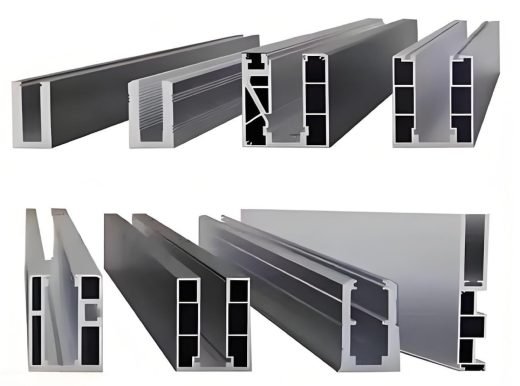
Des profilés de brise-soleil réalisés d'après vos plans
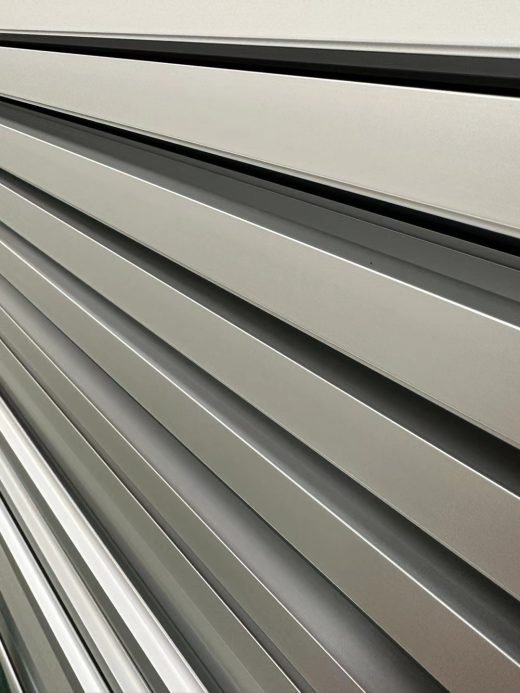
Chez Linkedalu Metal Group Co., Ltd, nous fabriquons des profilés aluminium extrudés sur mesure pour brise-soleil, conçus spécifiquement pour les systèmes de brise-soleil architecturaux, la ventilation de façades commerciales et le criblage industriel intensif. Nous ne forçons pas un design dans les limites d'un catalogue standard. Chaque lame, cadre et montant est extrudé sur mesure à partir de vos plans d'architecture : votre projet définit la section transversale, l'exigence structurelle et la spécification de finition, et notre usine de Foshan fabrique la filière de précision correspondante. De l'avant-projet à la livraison coordonnée sur site, un seul fournisseur porte l'ensemble du système.
Sélection de l'alliage pour les lames de brise-soleil
Pour la plupart des projets de brise-soleil architecturaux, le 6063-T5 est le bon point de départ. Il s'extrude proprement, s'anodise uniformément et offre une résistance adéquate pour les portées de lames typiques. Nous ne passons au T6 ou ne recommandons le 6061 que lorsque la portée, le calcul de charge de vent ou le code de construction local exige spécifiquement cette résistance supérieure. Choisir l'alliage en fonction de la portée réelle de la lame et des conditions de fixation permet de garder le poids et le coût proportionnés à la charge que la lame supporte réellement.
Géométries de lames
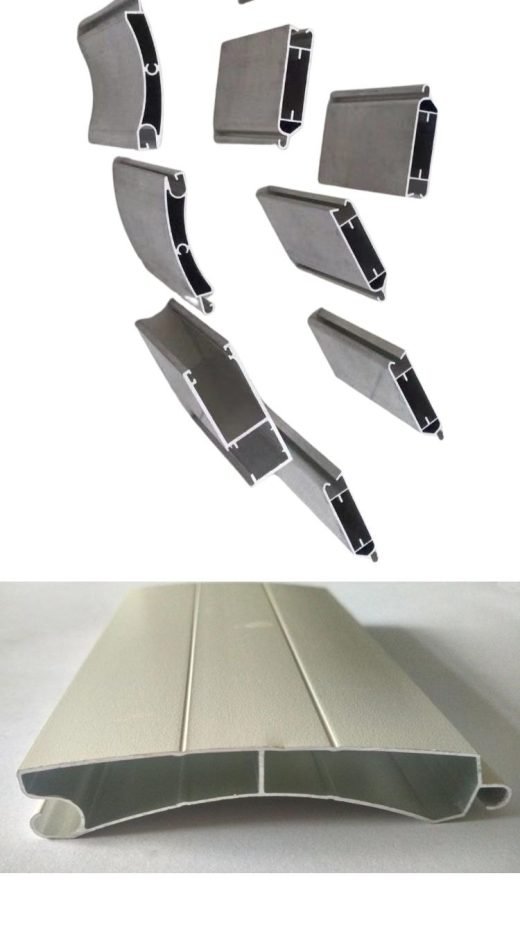
- Lame Z — un profilé fixe à ligne de vue maîtrisée pour le criblage de façade standard, offrant un bon contrôle de la lumière dans une section simple.
- Lame aérodynamique — une section profilée qui laisse passer l'air proprement, utilisée lorsque l'aspect et le trajet de l'air comptent tous deux.
- Lame C — une section en canal profilé adaptée aux ensembles de brise-soleil où la profondeur et la rigidité de la lame sont dictées par la portée.
Chaque géométrie est définie par la filière selon votre plan, et non choisie dans une gamme figée : la profondeur de lame, le rayon de nez et la bride de fixation sont donc déterminés par vos critères solaires et structurels.
Extrusion d'un système complet
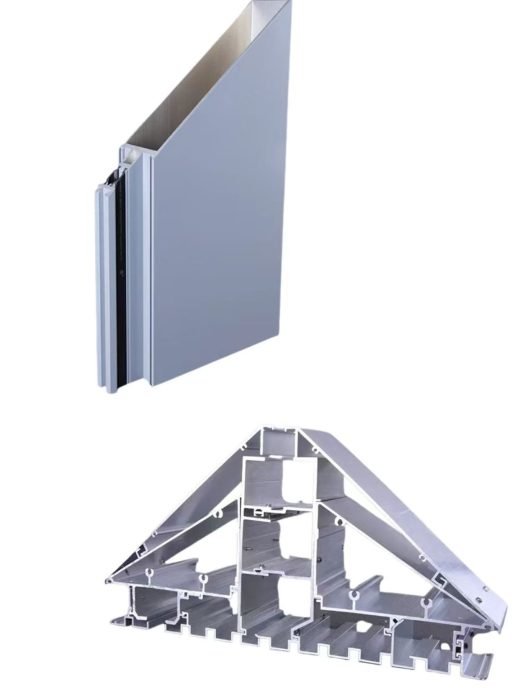
Un ensemble de brise-soleil est un système : nous extrudons et fournissons donc les composants périphériques sous la forme d'un ensemble apparié :
| Composant du système | Fonction | Spécification clé |
|---|
| Lames | Élément principal d'ombrage et de ventilation | Section transversale sur mesure selon votre design |
| Montants | Supports verticaux intermédiaires | Nécessaires lorsque la portée de la lame dépasse la limite structurelle |
| Canaux de tringlerie d'entraînement | Logement des mécanismes de réglage motorisés | Tolérance de lumière de ±0,15 mm pour un fonctionnement fluide |
| Plaques de pression et capots de finition | Retenue des lames et finition esthétique | À encliquetage ou vissés, appariés au profilé du cadre |
| Profilés de drainage de seuil | Gestion de l'eau à la base du brise-soleil | Lumières de drainage intégrées et conception inclinée |
Finitions de surface et adéquation environnementale
Le thermolaquage polyester applique une couche de résine organique durable qui encapsule totalement l'aluminium. Il offre la gamme de couleurs la plus large, la palette RAL complète, avec une bonne résistance aux UV et à la corrosion à un coût compétitif — la finition de référence pour la plupart des brise-soleil de façade commerciale. L'anodisation est utilisée lorsqu'un aspect métallique et une résistance à l'abrasion sont recherchés, et le PVDF est spécifié pour les expositions extrêmes aux UV et en bord de mer, à plus forte épaisseur de film. La finition est adaptée à l'exposition du site plutôt qu'appliquée uniformément.
Systèmes d'entraînement et brise-soleil orientables
Pour les systèmes de brise-soleil orientables, le canal de tringlerie d'entraînement est le composant qui détermine si l'ensemble se manœuvre en douceur pendant toute la durée de vie du bâtiment. Si vous avez un système d'entraînement précis en tête, communiquez les spécifications du fabricant lors de la conception de la filière et nous intégrons la géométrie de lumière requise directement dans la section de la lame, en tenant la lumière à une tolérance qui assure le fonctionnement de la tringlerie sans grippage.
Documentation qualité et emballage
Les profilés sont extrudés, redressés, coupés à longueur, usinés par CNC et finis en une seule séquence, puis étiquetés selon la liste d'appel de votre poseur et emballés de manière que chaque lame soit traçable jusqu'à son lot, sa passe de revêtement et son certificat d'essai en usine. La matière est documentée selon GB/T 5237, EN 755-9 ou ASTM B221 à partir de la même passe de presse, avec les propriétés mécaniques mesurées et les paramètres de revêtement enregistrés.
Du plan à la filière, jusqu'à l'emballage
À partir de vos plans d'architecture, notre équipe confirme la section de la lame, puis taille une nouvelle filière ou réutilise une filière existante pour la série. La commande est verrouillée sur un seul lot de billettes, de sorte que les lames livrées en fin de projet présentent les mêmes propriétés mécaniques et la même couleur que la première livraison. L'extrusion est suivie du redressage, de la coupe à longueur et de l'usinage CNC, puis de la finition, puis de l'étiquetage et de l'emballage séquencé selon la liste d'appel de votre poseur. Les certificats d'essai en usine accompagnent l'expédition, et l'étiquette de chaque lot renvoie au lot de billettes et à la passe de revêtement. Si une question surgit sur site à propos d'une lame particulière, l'historique matière est consultable plutôt que reconstitué de mémoire.

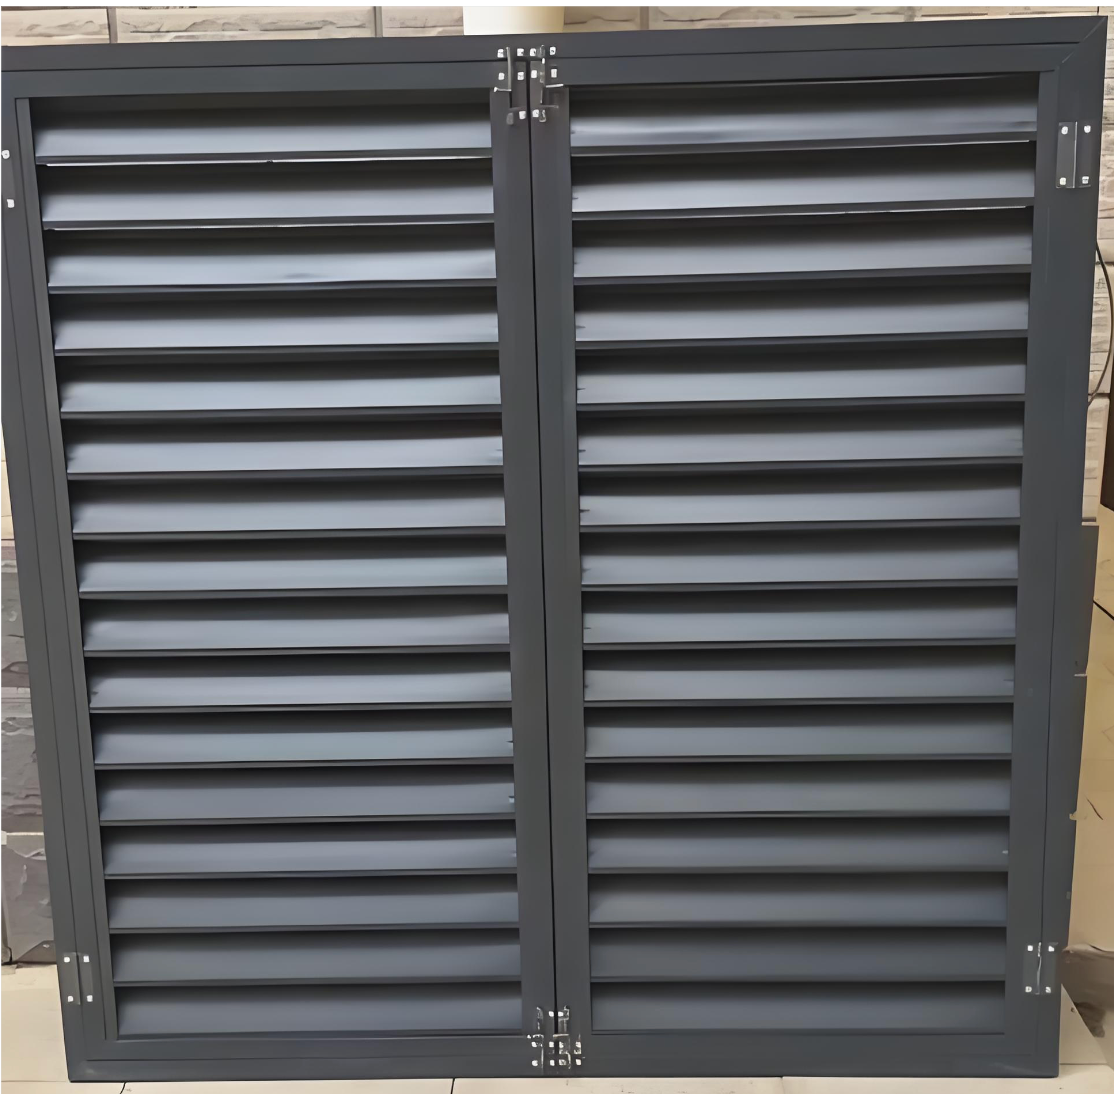
 Aluminium architectural
starEn vedette