نشحن مجموعات هياكل جاهزة، لا قضبانًا عشوائية
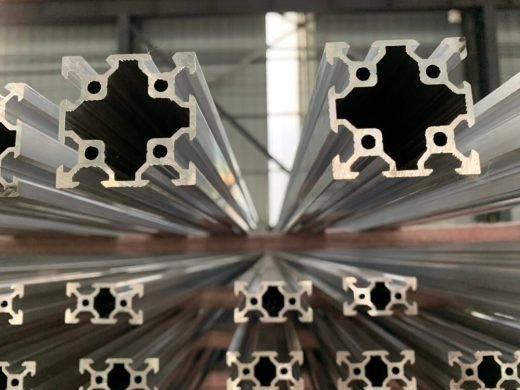
إن كنت قد بنيت بفتحات T من قبل فأنت تعرف هذه المتاعب: صامولة T تنحشر في منتصف الفتحة، وقضيب بطول 2 m بانزياح ظاهر، وهيكل يتأرجح على أرضية مستوية لأن أحد المقاطع التوى أثناء التبريد. هذه ليست أخطاء تجميع، بل أخطاء مقاطع خرجت من المصنع. نبثق مقاطع ألومنيوم بفتحات T و V للهياكل الصناعية، وحواجز الأتمتة، ومحطات العمل، والقضبان الخطية، وبناء الآلات المخصصة، ونعمل من رسوماتك لا من كتالوج.
عرض الفتحات مضبوط عند 0.15 mm
يعامل بعض الموردين جفر فتحة T كخاصية خشنة. وهي ليست كذلك. فإذا تفاوت فتح الشق بمقدار 0.3 mm في الدفعة، انزلقت صامولة T القياسية بحرية في قضيب واحتاجت إلى الطرق في القضيب التالي، وضاع اليوم في فرز العدد وبرد النتوءات.
نحافظ على عرض الفتحة عند 0.15 mm في المقاسات الشائعة 6 mm و8 mm و10 mm. وتُقطع ألسنة القالب التي تشكّل الفتحات من فولاذ H13 بمعالجة حرارية مناسبة وثلاث مرات تلطيف، ويُفحص كل 50 قضيبًا بمقياس قبول ورفض أثناء الإنتاج. وعندما يبدأ لسان بالتآكل، يُخرج القالب من المكبس للإصلاح قبل أن تخرج القضبان الرديئة من الخط. وجدران الفتحات نظيفة وخالية من النتوءات، فتنزلق صامولة T دون التصاق وتُقفل دون خلخلة.
الاستقامة وشدّ التوتر والأوجه المشغّلة آليًا
يخرج الألومنيوم المبثوق من القالب ساخنًا، ويمر عبر التبريد المفاجئ وقد يلتوي أو ينحني أثناء برودته. وإذا لم يشدّ المصنع المادة بشكل صحيح، يبقى الإجهاد المتبقي محتجزًا، فتتقوس قطعة مقطوعة بطول 2 m كالموزة. والهياكل المبنية من تلك القضبان لا تستقيم أبدًا، ويتبع القضيب الخطي المركّب على وجه منحنٍ ذلك الانحناء.
يمر كل مقطع بفتحة T وبفتحة V عبر ماكينة شدّ توتر بعد البثق، ما يمنح استطالة دائمة من 1 إلى 3% تسحب الإجهاد الداخلي للخارج. ونضمن الاستقامة عند 0.5 mm لكل متر أو أفضل. وبالنسبة لسطح يحمل قضيب توجيه دقيق، قد لا يكون الوجه كما هو مبثوق مستويًا بما يكفي، لذا نوصي بتفريزه بـ CNC بعد البثق، حيث نضبط الاستواء داخل 0.05 mm.
طلب واحد، لون واحد
ينشأ الهيكل ثنائي اللون عندما تُطلب المقاطع الأساسية والقوائم منفصلة. تبدو الدفعة الأولى جيدة، وبعد شهر تصل الدفعة الثانية بتحوّل شامبين خفيف يلاحظه الجميع بمجرد أن يقف الهيكل في بهو عميل. نتعامل مع طلب الهيكل كدفعة إنتاج واحدة: الحرارة نفسها للكتلة، وحوض التأنود نفسه، والدورة نفسها. والتأنود الفضي هو الافتراضي للهياكل الصناعية لأنه الأكثر ثباتًا في اللون؛ وحيث يُطلب الأسود نُشغّله في حوض أسود مخصص. وقبل التغليف، تُفحص كل قضبان الطلب نفسه جنبًا إلى جنب تحت الضوء ذاته، ونحتفظ بعيّنة مرجعية للون بحيث يمكن مطابقة أي إعادة طلب لاحقة داخل ΔE 1.0.
ما الذي نبثقه
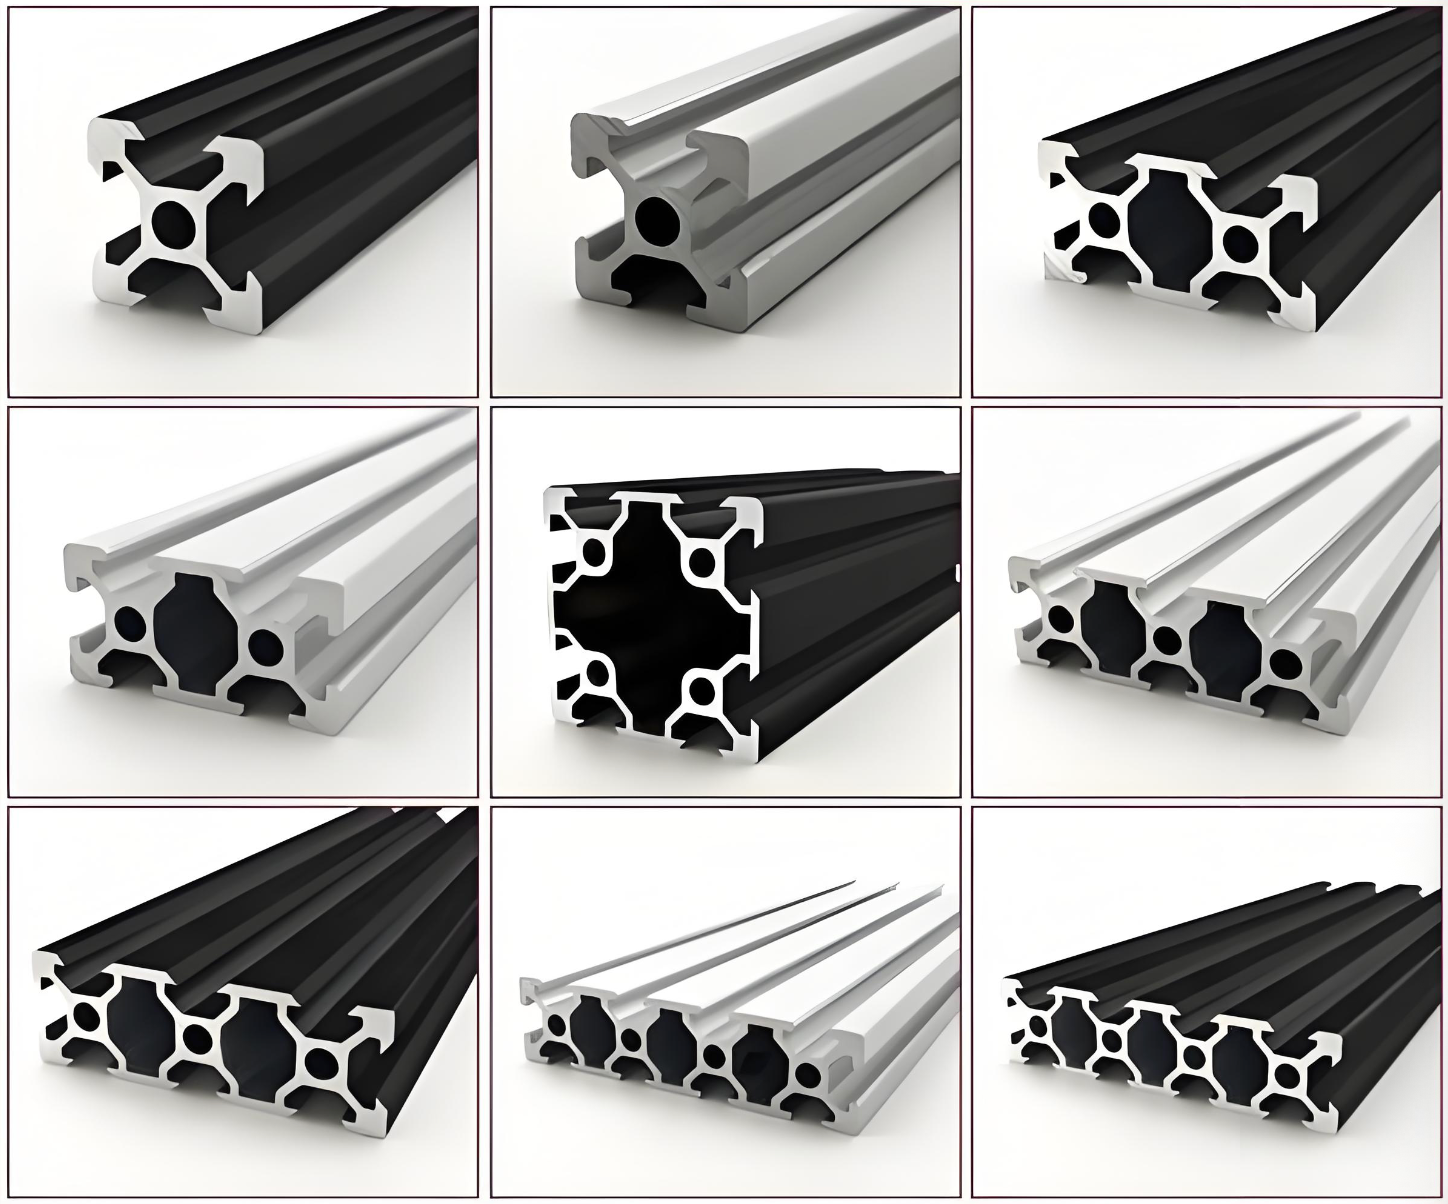
مقاطع فتحة T هي حصان العمل، بجفر على شكل حرف T على وجه واحد أو اثنين أو ثلاثة أو أربعة أوجه، مصممة لصواميل T التي تدور 90 درجة وتُقفل. وهي المعيار لهياكل الآلات والحواجز ومحطات العمل والهياكل المعيارية.
مقاطع فتحة V تحمل جفرًا على شكل حرف V بجدران جانبية مائلة، عادةً 45 درجة. وتعمل مباشرةً مع محامل العجلات V لحركة خطية دون الحاجة إلى قضيب توجيه منفصل، ولهذا تشيع في طابعات 3D وآلات CNC والحفار بالليزر ومسارات الكاميرا المنزلقة.
الأشكال الهندسية المختلطة المخصصة تضع فتحات T على ثلاثة أوجه وفتحة V على الرابع، وهو ما يناسب عارضة جسر تحتاج إلى وصلات هيكل ومحور حركة معًا.
نبثق بسبيكة 6063-T5 كمعيار، مع توفر 6061-T6 للتطبيقات عالية الحمل. وتتراوح المقاطع العرضية القياسية من 20 في 20 mm إلى 160 في 160 mm بعرض فتحات من 5 mm إلى 10 mm، والمقاطع المخصصة الأكبر ممكنة.
مقطوعة ومثقوبة وملولبة وموسومة
أرسل قائمة المواد ونتولّى الباقي: نشر دقيق إلى 0.1 mm بقطعات مربعة خالية من النتوءات؛ وثقب CNC للفتحات النافذة والمتدرجة وفتحات الوصول وفق رسمك؛ ولولبة الوجه النهائي للوصلات المخفية ولولبة جانبية للحوامل من M3 إلى M12 بدرجة 6H؛ وتفريز نهائي للحزوز والدرجات والقطع بالزاوية وأوجه التركيب المسطحة. ويحصل كل قضيب على ملصق برقم قطعه من رسمك، فيبني الطاقم بالأرقام دون منشار أو مثقاب أو تخمين في الموقع. وتنتهي هذه المقاطع في هياكل الآلات والحواجز، وجسور طابعات 3D وآلات CNC، وطاولات التجميع، ومنصات الاختبار والقياس، وهياكل الحاويات بألواح الحشو. الحد الأدنى للطلب 500 كغ.

 الألومنيوم الصناعي