Nous livrons des kits de cadre, pas des barres au hasard
Si vous avez déjà construit avec des rainures en T, vous connaissez les frustrations : un écrou en T qui se bloque à mi-course dans la rainure, une barre de 2 m avec une cambrure visible, un cadre qui bascule sur un sol plat parce qu'un profilé s'est vrillé au refroidissement. Ce ne sont pas des erreurs d'assemblage, mais des défauts de profilé qui ont quitté l'usine. Nous extrudons des profilés aluminium à rainures en T et en V pour cadres industriels, capots de protection pour l'automatisation, postes de travail, rails de guidage linéaire et machines spéciales, et nous travaillons à partir de vos plans plutôt que d'un catalogue.
Largeurs de rainure tenues à 0,15 mm
Certains fournisseurs traitent les rainures en T comme une caractéristique grossière. Ce n'est pas le cas. Si l'ouverture de la rainure varie de 0,3 mm sur un lot, un écrou en T standard glisse librement dans une barre et doit être enfoncé au marteau dans la suivante, et la journée disparaît à trier la quincaillerie et à limer les bavures.
Nous tenons la largeur de rainure à 0,15 mm sur les dimensions courantes de 6 mm, 8 mm et 10 mm. Les languettes de filière qui forment les rainures sont taillées dans un acier H13 avec un traitement thermique approprié et un triple revenu, et toutes les 50 barres sont contrôlées pendant la production avec un calibre passe/non-passe. Quand une languette commence à s'user, la filière est retirée de la presse pour réparation avant que de mauvaises barres ne quittent la ligne. Les parois des rainures sont propres et sans bavure, si bien qu'un écrou en T glisse sans se coincer et se bloque sans jeu.
Rectitude, étirage sous tension et faces usinées
L'aluminium extrudé sort de la filière à chaud, passe par la trempe et peut se vriller ou se cambrer en refroidissant. Si l'extrusion ne fait pas correctement étirer le matériau, les contraintes résiduelles restent enfermées, et un morceau coupé de 2 m se transforme en banane. Les cadres construits à partir de ces barres ne sont jamais d'équerre, et un rail linéaire monté sur une face cambrée suit la courbure.
Chaque profilé à rainure en T et en V passe dans une étireuse à tension après extrusion, ce qui donne un allongement permanent de 1 à 3 % qui élimine les contraintes internes. Nous garantissons une rectitude de 0,5 mm par mètre ou mieux. Pour une surface qui porte un rail de guidage de précision, la face brute d'extrusion peut encore ne pas être assez plane, aussi recommandons-nous un fraisage CNC après extrusion sur cette face, où nous tenons la planéité à 0,05 mm près.
Une commande, une couleur
Un cadre bicolore survient lorsque les profilés de base et les montants sont commandés séparément. Le premier lot semble correct, et un mois plus tard le second lot arrive avec un léger virage champagne que tout le monde remarque lorsque le cadre trône dans le hall d'un client. Nous traitons une commande de cadre comme un seul lot de production : même coulée de billette, même cuve d'anodisation, même cycle. L'anodisation argent est la référence pour les cadres industriels, car c'est la plus stable en couleur ; lorsqu'il faut du noir, nous le traitons dans une cuve noire dédiée. Avant l'emballage, toutes les barres d'une même commande sont contrôlées côte à côte sous le même éclairage, et nous conservons un échantillon de référence de couleur afin qu'une commande ultérieure puisse être assortie dans un ΔE de 1,0.
Ce que nous extrudons
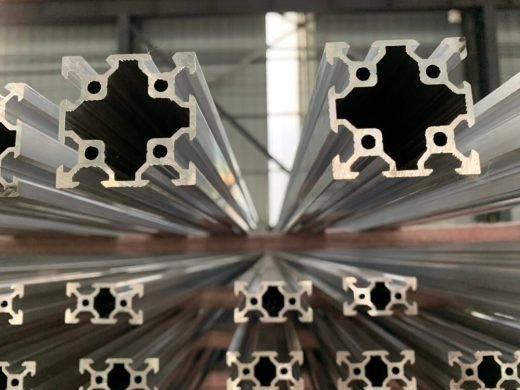
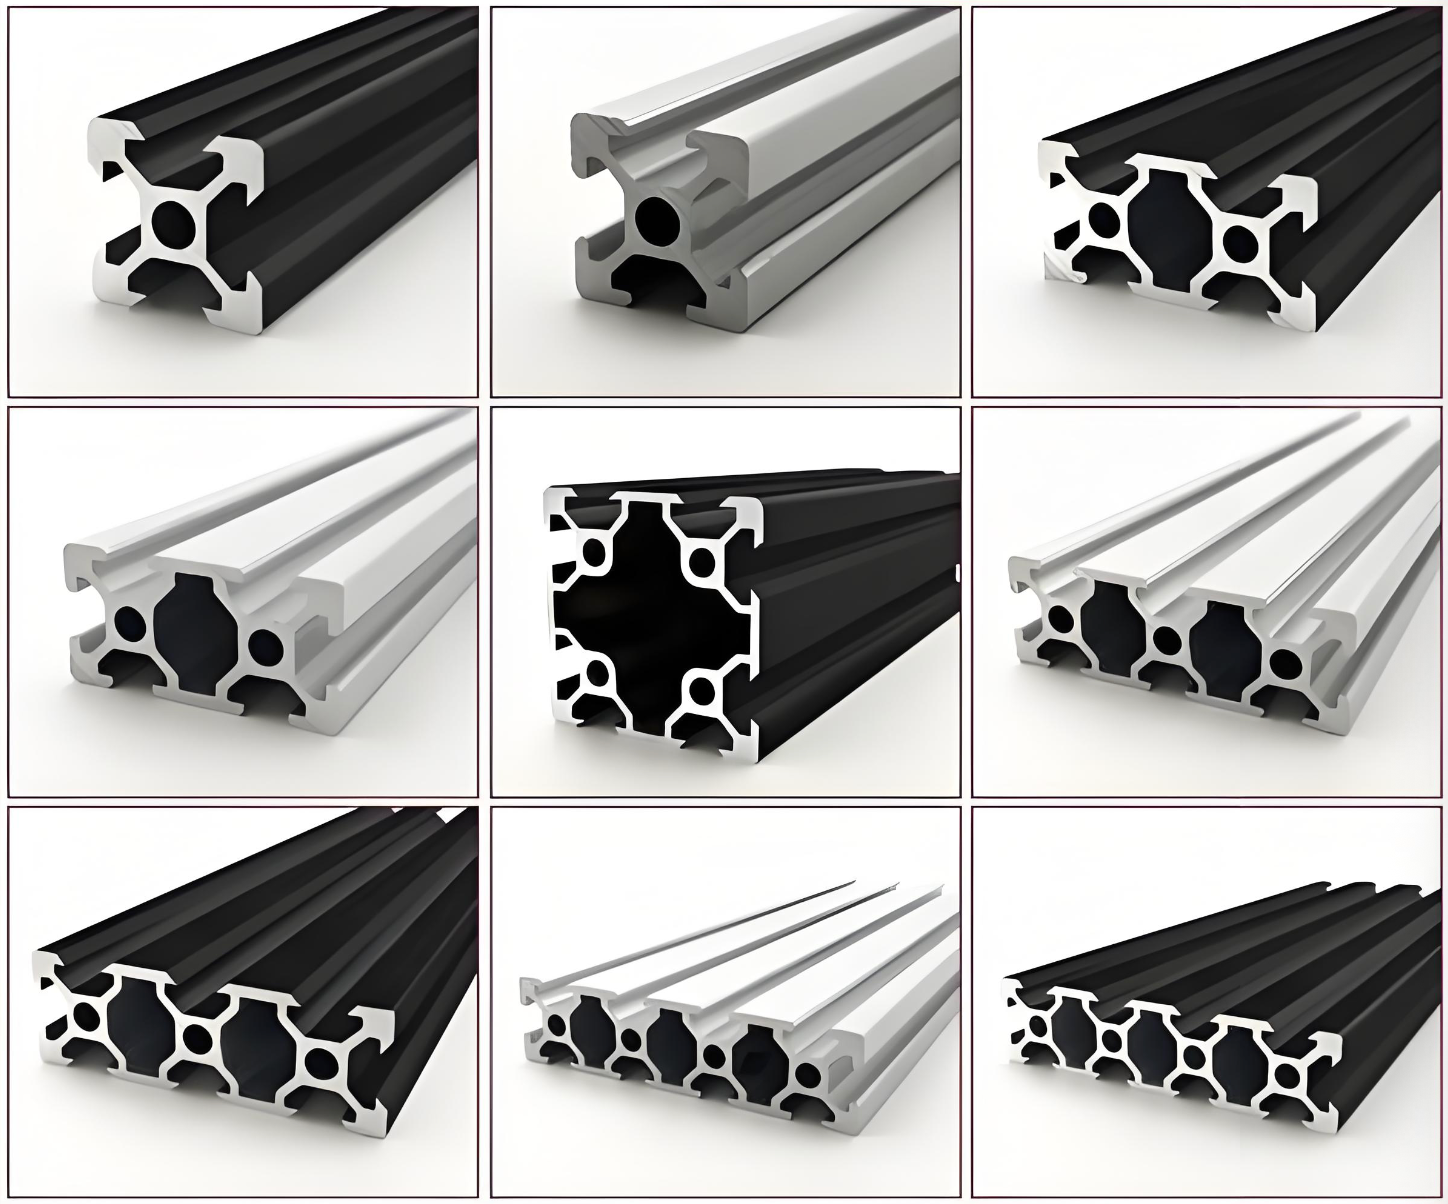
Les profilés à rainure en T sont la pièce maîtresse, avec des rainures en forme de T sur une, deux, trois ou quatre faces, conçues pour des écrous en T qui pivotent à 90 degrés et se serrent. Ils constituent la référence pour les cadres de machines, les capots de protection, les postes de travail et les structures modulaires.
Les profilés à rainure en V portent des rainures en forme de V à parois inclinées, généralement à 45 degrés. Ils fonctionnent directement avec des roulements à galets en V pour le mouvement linéaire, sans rail séparé, ce qui explique leur fréquence dans les imprimantes 3D, les fraiseuses CNC, les graveurs laser et les sliders de caméra.
Les géométries mixtes sur mesure placent des rainures en T sur trois faces et une rainure en V sur la quatrième, ce qui convient à une poutre de portique nécessitant à la fois des connexions de cadre et un axe de mouvement.
Nous extrudons en 6063-T5 en standard, avec du 6061-T6 disponible pour les applications à forte charge. Les sections transversales standard vont de 20 par 20 mm à 160 par 160 mm avec des largeurs de rainure de 5 mm à 10 mm, et des sections sur mesure plus grandes sont possibles.
Coupés, percés, taraudés, étiquetés
Envoyez une nomenclature et nous nous occupons du reste : sciage de précision à 0,1 mm avec des coupes d'équerre et sans bavure ; perçage CNC de trous traversants, étagés et d'accès selon votre plan ; taraudage en bout pour raccords cachés et taraudage latéral pour équerres de M3 à M12 en classe 6H ; et fraisage en bout pour encoches, épaulements, coupes d'onglet et faces de montage planes. Chaque barre reçoit une étiquette indiquant son numéro de pièce issu de votre plan, afin que l'équipe assemble par numéros, sans scie, sans perceuse et sans tâtonnement sur site. Ces profilés finissent dans les cadres de machines et les capots de protection, les portiques d'imprimantes 3D et de fraiseuses CNC, les établis d'assemblage, les montages d'essai et de mesure, et les cadres d'enceinte à panneaux de remplissage. La commande minimale est de 500 kgs.

 Aluminium industriel