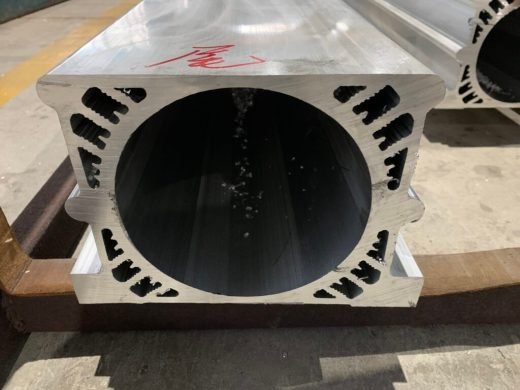
Les profilés de carters de moteurs électriques s'adressent aux moteurs servo, pas à pas, à courant continu sans balais, à engrenages et aux pompes, ainsi qu'aux corps de réducteurs et d'actionneurs. Les sections sont filées en 6061-T6 pour la résistance et l'usinabilité, ou en 6063-T5 lorsque le poids et la finition priment, avec des diamètres extérieurs d'environ 40 mm à 200 mm. Les ailettes de refroidissement, les pattes de fixation, les rainures de clavette et les bossages de bornier sont formés dans la filière chaque fois que la géométrie le permet, ce qui élimine le soudage et préserve la concentricité.
L'usinage comprend l'alésage à la tolérance H7, le dressage des deux extrémités, le tournage des portées, le perçage et le taraudage des flasques et des trous de bornier, ainsi que le chanfreinage et l'ébavurage. L'anodisation incolore ou noire, le thermolaquage et le fini chromaté sont disponibles, et nous pouvons assembler les carters avec flasques, roulements ou inserts lorsqu'un sous-ensemble est préféré aux pièces séparées.

 Aluminium industriel