Profilés de châssis de fenêtres et de portes en aluminium thermolaqué
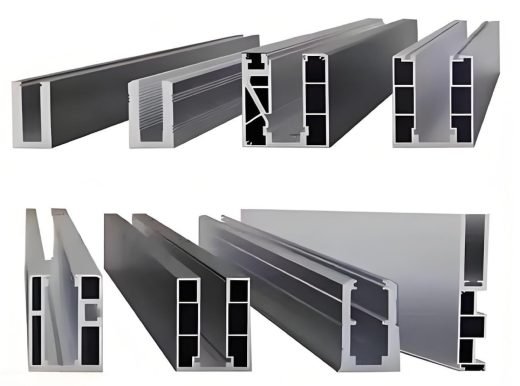
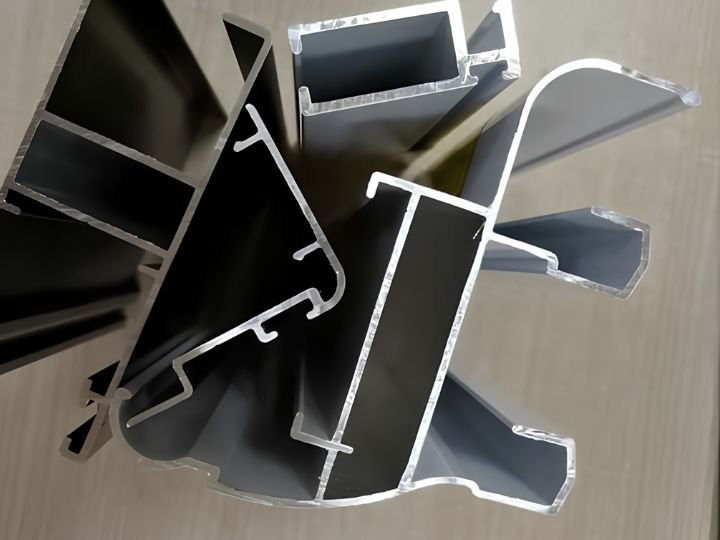
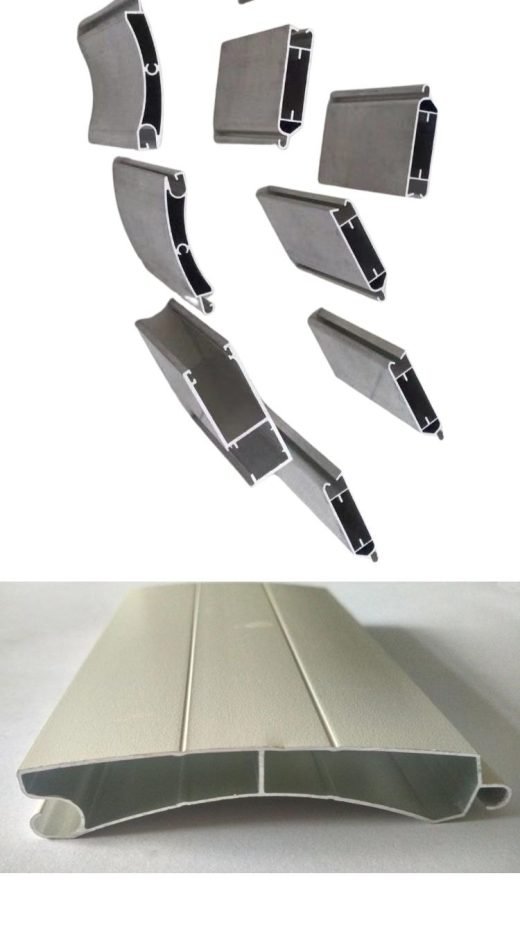
Du plan au châssis fini, nous produisons des profilés architecturaux en 6063-T5 par extrusion à chaud et les finissons par thermolaquage sur notre propre ligne. Les profilés sont conçus pour les marques de fenêtres et de portes qui ont besoin de recevoir un châssis déjà fini : dormants, ouvrants, meneaux, traverses, sections à rupture de pont thermique, parcloses et sous-châssis, tous extrudés selon plan et revêtus de la couleur que vous spécifiez.
Plus de vingt ans dans l'extrusion de l'aluminium nous ont appris où se cachent les problèmes. Une section qui semble correcte sur un plan peut être impossible à sertir à l'angle, ou trop fine au niveau de la nervure de vis, de sorte que la fixation se dévisse. Notre équipe d'ingénierie examine chaque dessin de filière avant son usinage afin que ces problèmes soient réglés sur le papier plutôt que sur votre ligne d'assemblage.
Performance mécanique optimisée
La dureté Webster est maintenue à 10 ±2 HW. Cette plage confère aux châssis la rigidité nécessaire pour supporter un vitrage lourd sans déformation visible sous la charge de vent, tout en gardant l'alliage suffisamment ductile pour éviter la fissuration lors du poinçonnage à grande vitesse et du sertissage d'angle. Les profilés à rupture de pont thermique sont produits avec une barrière polyamide afin que le châssis sépare la face intérieure chaude de la face extérieure froide, ce qui réduit les pertes de chaleur et empêche la condensation sur la surface intérieure.
Revêtement résistant aux intempéries et maîtrise de la couleur
Le thermolaquage est appliqué par voie électrostatique et cuit en four, produisant un film continu qui empêche l'humidité et l'oxygène d'atteindre l'aluminium. Nous utilisons des marques de poudre reconnues telles qu'AkzoNobel et Tiger. L'adhérence est classée Grade 0, l'essai au brouillard salin atteint au moins 1 000 heures sans corrosion, et le revêtement est formulé pour conserver sa couleur plus de dix ans sans farinage sous exposition aux UV.
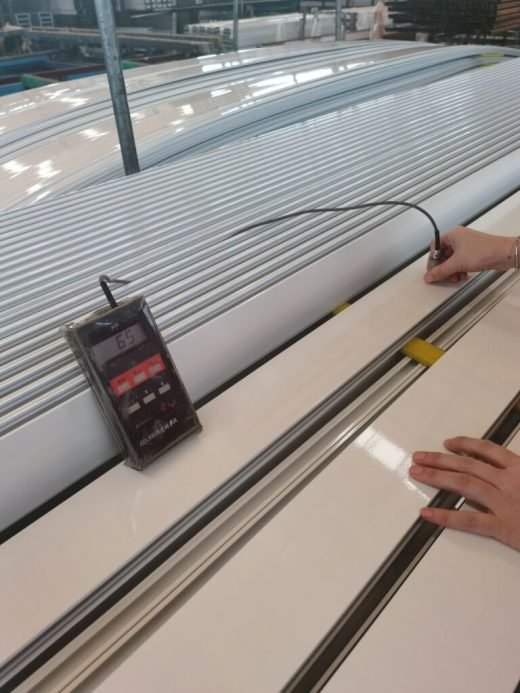
L'épaisseur du revêtement est normalement de 60 à 80 µm et peut être ajustée sur demande pour une épaisseur plus forte ou une spécification particulière. La correspondance de teinte RAL est disponible, avec des finitions texturées et métallisées proposées en complément de la gamme standard. Comme les profilés d'une commande sont prétraités, pulvérisés et cuits ensemble, le dormant, les ouvrants et les habillages arrivent dans une teinte homogène plutôt qu'en trois tons proches mais non identiques.
Tolérances serrées sur les cotes d'assemblage
Les cotes d'assemblage critiques sont maîtrisées à ±0,2 mm et les profilés sont produits selon les tolérances de haute précision GB/T 5237. L'objectif de cette discipline est simple. Les jeux entre dormant et ouvrant sont les endroits où s'engouffrent les courants d'air et le bruit, et où les systèmes à drainage et ventilation échouent si le chemin de drainage n'est pas aligné. Le maintien de cotes d'appariement serrées élimine le cliquetis après assemblage et aide la fenêtre finie à atteindre ses objectifs d'efficacité énergétique et d'isolation phonique sans calage sur site.
Développement OEM et ODM
Nous acceptons les fichiers DWG, STEP et PDF pour le développement de nouveaux profilés. Chaque dessin de moule est examiné pour sa fabricabilité avant la découpe, ce qui réduit le risque de voir apparaître un écart entre conception et production une fois la filière déjà réalisée. L'usinage de précision est disponible en complément de l'extrusion : découpe de précision, poinçonnage, taraudage et fraisage, de sorte que vous pouvez recevoir des pièces prêtes pour l'assemblage plutôt que des longueurs nécessitant encore plusieurs opérations.
Qualité traçable et délai de livraison
La traçabilité va de l'analyse spectrale du lingot d'aluminium brut jusqu'à la mesure finale de l'épaisseur du film et de l'écart de teinte, de sorte qu'un lot contesté peut être vérifié par rapport à ses propres relevés plutôt qu'à une fiche de spécifications générique. La fabrication de la filière et du moule prend environ 10 à 15 jours, la production suivant en 15 à 20 jours environ. Les longueurs standard sont de 5,8 à 6,0 mètres, la quantité minimale de commande est de 500 kg par profilé, et les profilés sont emballés sous papier kraft pour protéger la surface pendant le transport.
Envoyez-nous vos plans et les conditions d'exposition auxquelles le châssis devra résister, et nous confirmerons l'alliage, la classe de revêtement et la couleur avant toute découpe.

 Aluminium architectural