Enviamos kits de bastidor, no barras sueltas
Si alguna vez ha montado con ranura en T, conoce las frustraciones: una tuerca en T que se atasca a mitad de la ranura, una barra de 2 m con una comba visible, un bastidor que se balancea sobre un suelo plano porque un perfil se torció durante el enfriamiento. No son errores de montaje, son errores de perfil que salieron de fábrica. Extruimos perfiles de aluminio con ranura en T y ranura en V para bastidores industriales, protecciones de automatización, puestos de trabajo, guías lineales y construcciones de máquinas a medida, y trabajamos a partir de sus planos y no de un catálogo.
Anchuras de ranura ajustadas a 0.15 mm
Algunos proveedores tratan las ranuras en T como un elemento tosco. No lo son. Si la abertura de la ranura varía 0.3 mm en un lote, una tuerca en T estándar se desliza con holgura en una barra y hay que martillearla en la siguiente, y el día se pierde clasificando herrajes y limando rebabas.
Mantenemos la anchura de ranura en 0.15 mm en las medidas habituales de 6 mm, 8 mm y 10 mm. Las lengüetas de la matriz que forman las ranuras se cortan de acero H13 con un tratamiento térmico adecuado y triple revenido, y cada 50 barras se controlan con un calibre pasa/no pasa durante la producción. Cuando una lengüeta empieza a desgastarse, la matriz sale de la prensa para repararlo antes de que salgan barras defectuosas de la línea. Las paredes de las ranuras están limpias y sin rebabas, de modo que una tuerca en T se desliza sin agarrotarse y se bloquea sin holgura.
Rectitud, estirado a tracción y caras mecanizadas
El aluminio extruido sale caliente de la matriz, pasa por el temple y puede torcerse o combarse al enfriarse. Si la extrusora no estira bien el material, la tensión residual queda atrapada y un tramo cortado de 2 m se arquea como un plátano. Los bastidores construidos con esas barras nunca quedan escuadrados, y una guía lineal montada sobre una cara combada sigue la curva.
Todos los perfiles con ranura en T y ranura en V pasan por un estirador a tracción tras la extrusión, lo que produce un alargamiento permanente del 1 al 3 % que elimina la tensión interna. Garantizamos una rectitud de 0.5 mm por metro o mejor. Para una superficie que soporta una guía de precisión, la cara tal como sale de la extrusión puede seguir sin ser lo bastante plana, por lo que recomendamos un fresado por CNC posterior a la extrusión en esa cara, donde mantenemos la planitud dentro de 0.05 mm.
Un pedido, un color
Un bastidor bicolor ocurre cuando los perfiles base y los montantes se piden por separado. El primer lote parece correcto, y un mes después llega el segundo lote con un leve matiz champán que todos notan en cuanto el bastidor se coloca en el vestíbulo de un cliente. Tratamos un pedido de bastidor como un único lote de producción: el mismo calor de tocho, la misma cuba de anodizado, el mismo ciclo. El anodizado en plata es el predeterminado para los bastidores industriales porque es el color más estable; cuando se requiere negro, lo procesamos en una cuba negra dedicada. Antes del embalaje, todas las barras del mismo pedido se revisan unas junto a otras bajo la misma luz, y conservamos una muestra de referencia de color para que un pedido posterior pueda igualarse dentro de ΔE 1.0.
Lo que extruimos
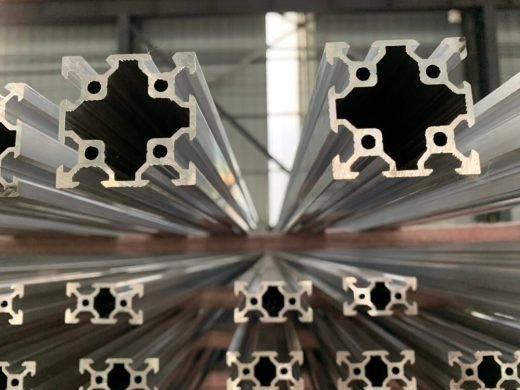
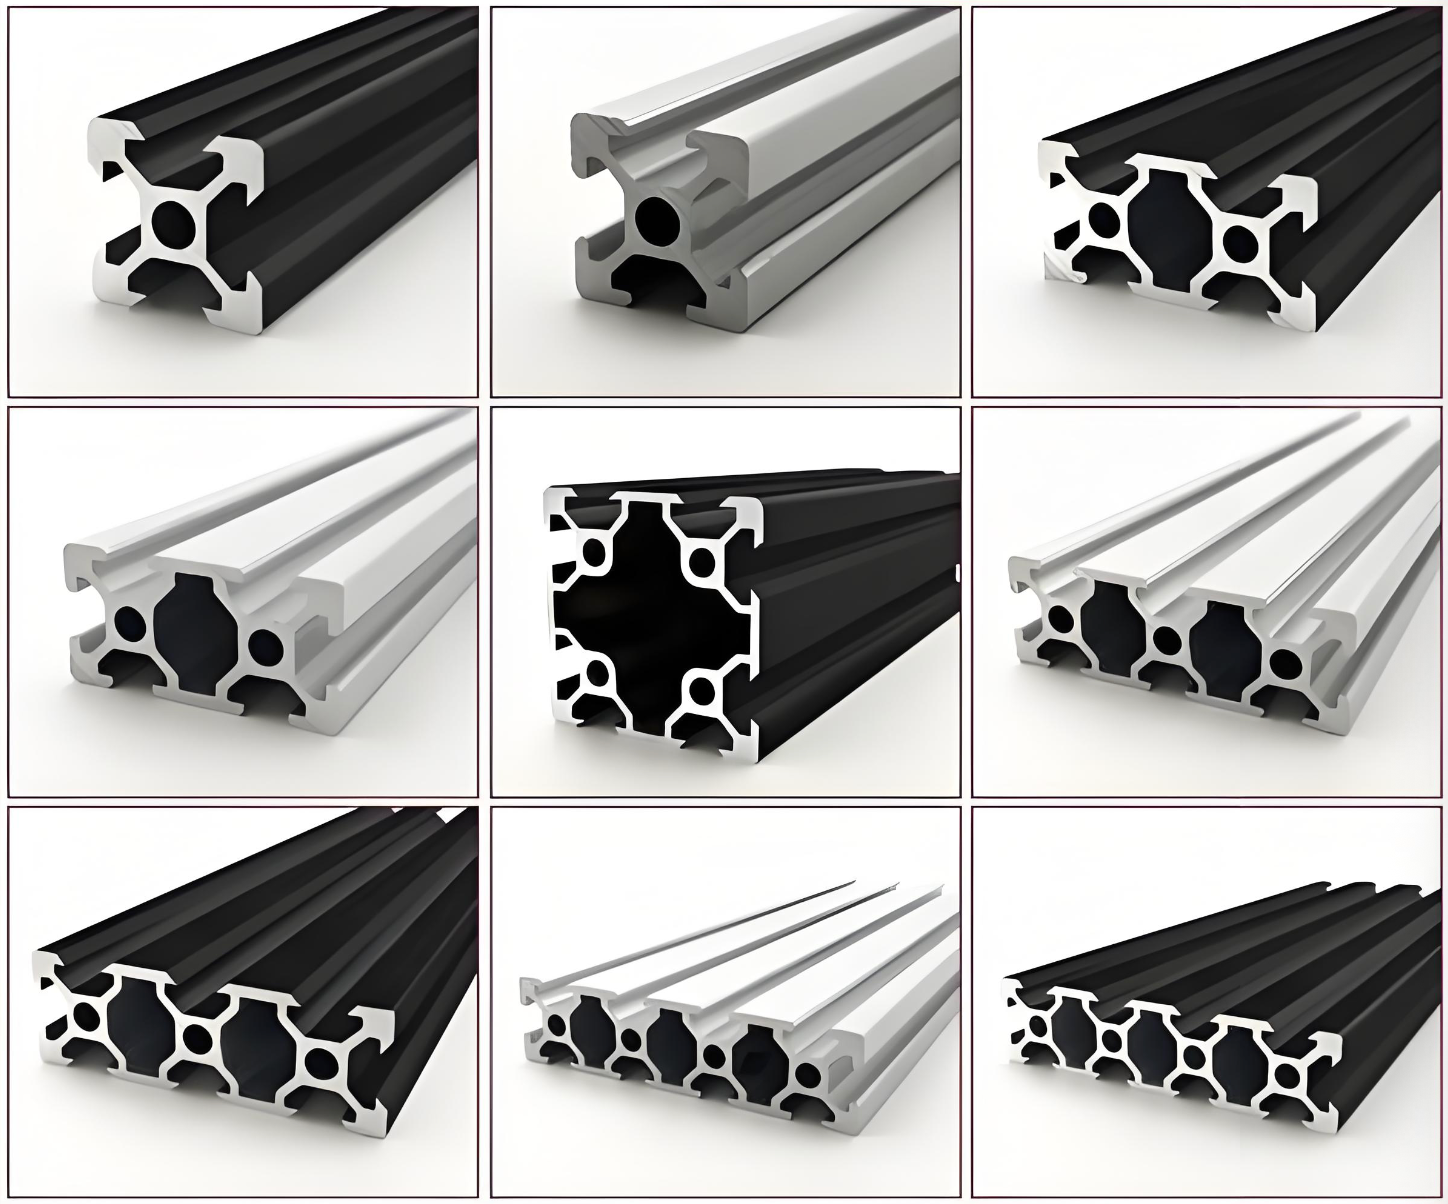
Perfiles con ranura en T son el caballo de batalla, con ranuras en forma de T en una, dos, tres o cuatro caras, diseñados para tuercas en T que giran 90 grados y aprietan. Son el estándar para bastidores de máquinas, protecciones, puestos de trabajo y estructuras modulares.
Perfiles con ranura en V incorporan ranuras en forma de V con paredes laterales inclinadas, típicamente a 45 grados. Funcionan directamente con rodamientos de rueda en V para el movimiento lineal, sin necesidad de un carril separado, razón por la cual son habituales en impresoras 3D, fresadoras CNC, grabadoras láser y deslizadores de cámara.
Geometrías mixtas a medida colocan ranuras en T en tres caras y una ranura en V en la cuarta, lo que conviene a una viga de pórtico que necesita tanto uniones de bastidor como un eje de movimiento.
Extruimos en 6063-T5 de serie y ofrecemos 6061-T6 para aplicaciones de alta carga. Las secciones transversales estándar van de 20 por 20 mm a 160 por 160 mm, con anchuras de ranura de 5 mm a 10 mm, y son posibles secciones a medida más grandes.
Cortado, taladrado, roscado y etiquetado
Envíenos una lista de materiales y nosotros nos encargamos del resto: corte de precisión con sierra a 0.1 mm con cortes escuadrados y sin rebabas; taladrado por CNC de orificios pasantes, escalonados y de acceso según su plano; roscado en la cara de extremo para conectores ocultos y roscado lateral para soportes de M3 a M12 en clase 6H; y fresado de extremo para muescas, escalones, cortes a inglete y caras de montaje planas. Cada barra lleva una etiqueta con su número de pieza según su plano, de modo que el equipo monta siguiendo los números, sin sierra, sin taladro y sin conjeturas en obra. Estos perfiles acaban en bastidores y protecciones de máquinas, pórticos de impresoras 3D y fresadoras CNC, bancos de montaje, utillajes de ensayo y medición, y marcos de cerramiento con paneles de relleno. El pedido mínimo es de 500 kgs.

 Aluminio industrial