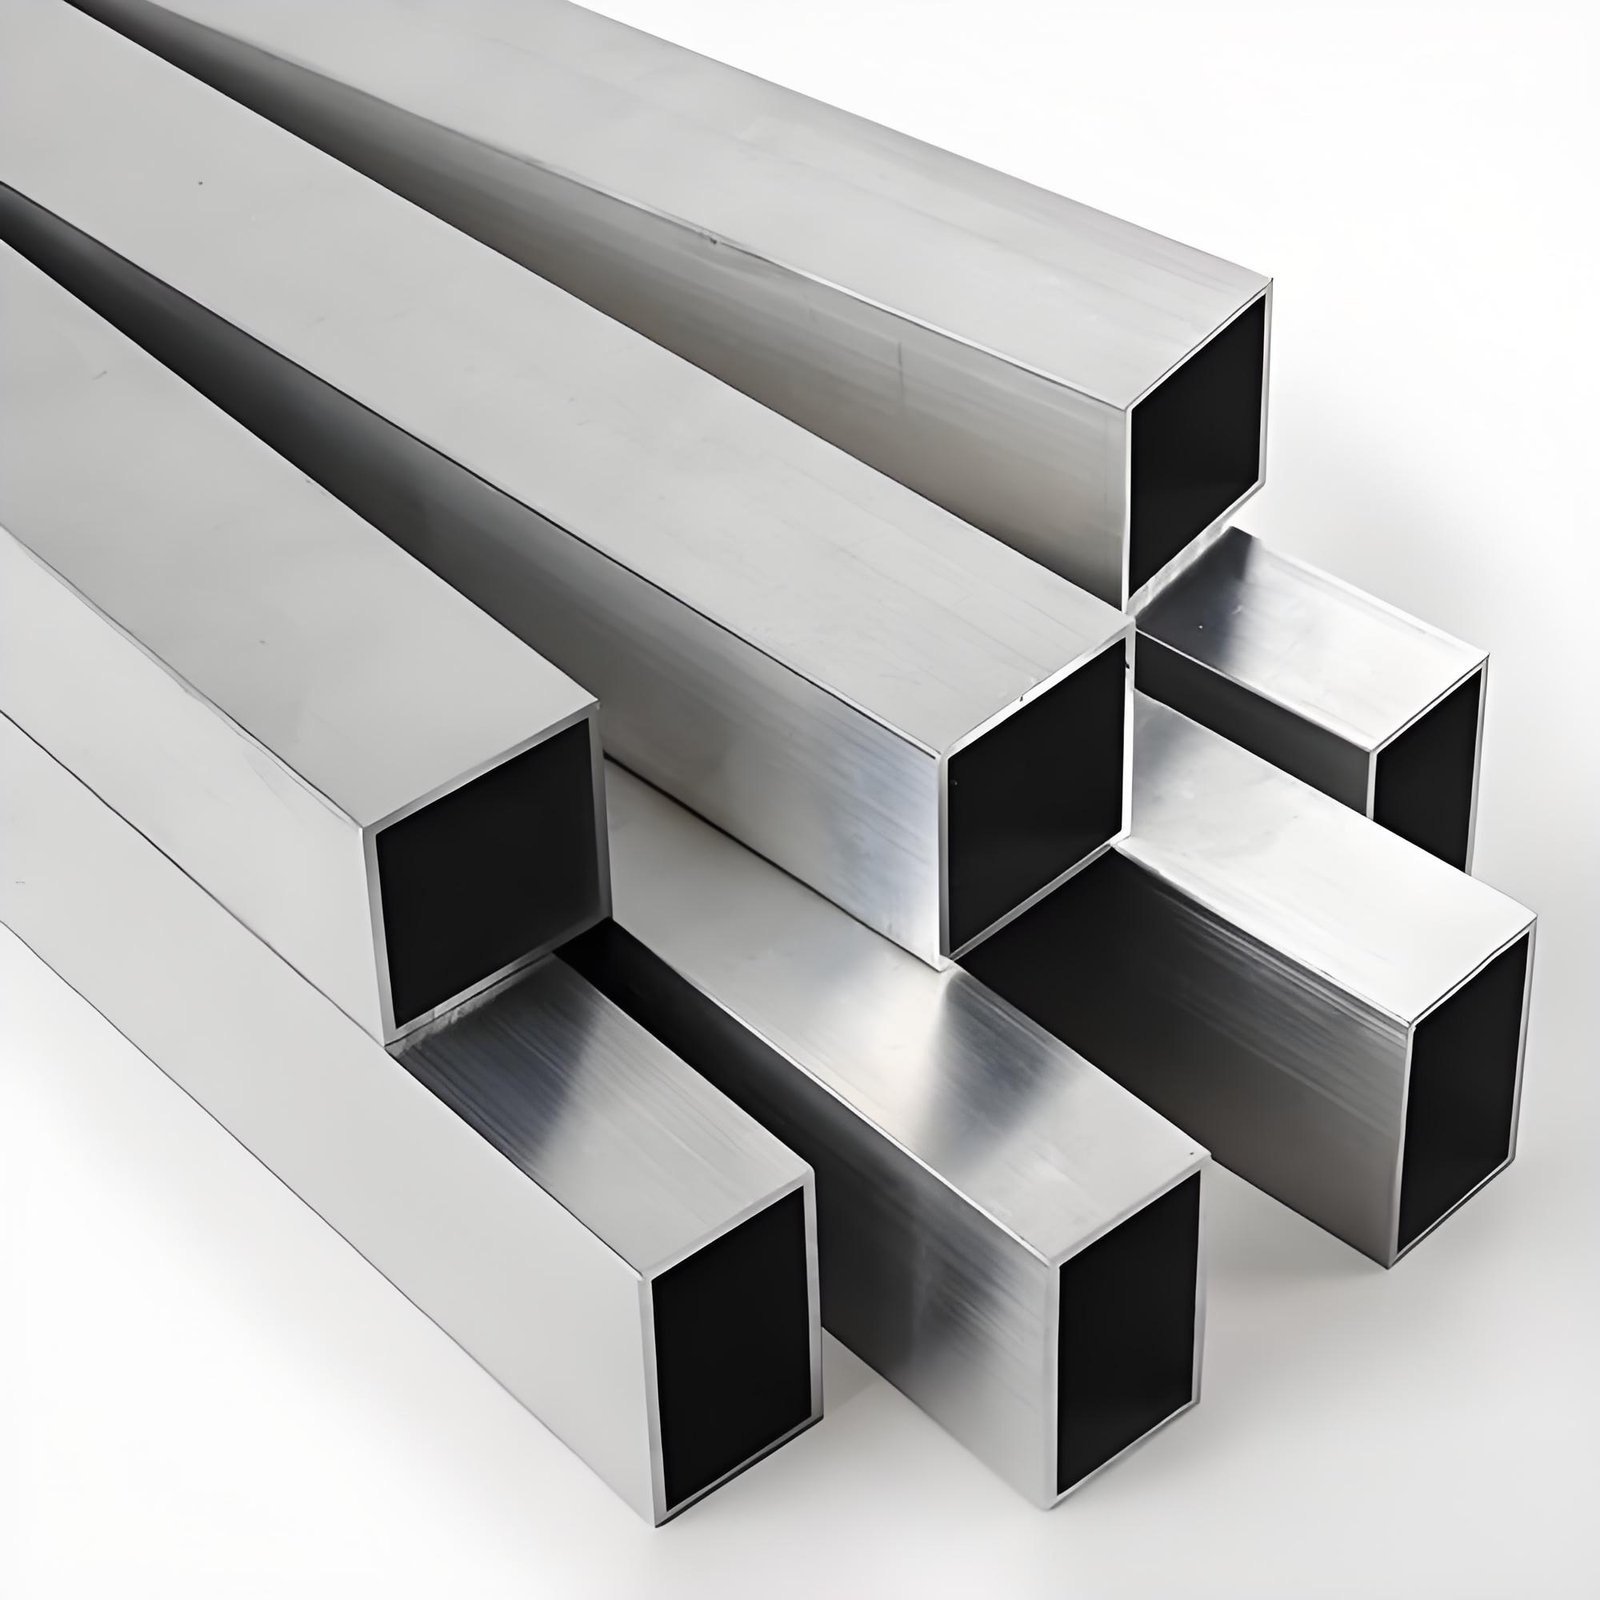
طريقتان لشراء أنبوب الألومنيوم المربع
الأولى هي مقاس قياسي. إذا كان تصميمك يستدعي 50 x 50 أو 40 x 40 أو 80 x 40 أو ما شابه، فالقالب موجود على الأرجح بالفعل، ما يعني عدم وجود رسوم عدة: أخبرنا بالسبيكة وسماكة الجدار والتشطيب وطول القطع وسيُنتَج الأنبوب وفق مقطع فعلي. والثانية هي مقطع مخصص. فنصف قطر زاوية محدد أو سماكة جدار غير معتادة أو مقاس خارج الكتالوج يعني قالباً جديداً يُقطع ويُبثق وفق رسمك. وفي كلتا الحالتين يصل الأنبوب مقطوعاً بالطول ومثقوباً أو مسنّناً حيث يحتاج التصميم ومُوسَّماً بما يطابق قائمة موادك.
تغطي العدة المخزونية القياسية مقاطع مربعة من 20 x 20 mm إلى 100 x 100 mm ومقاطع مستطيلة حتى 150 x 50 mm، بسماكات جدار من 1.5 mm إلى 6.0 mm. ومدة تنفيذ القالب المخصص عادةً 10 إلى 14 يوماً.
أنبوب مربع أم أنبوب مستطيل؟
يتحدد الاختيار باتجاه تأثير الحمل. الأنبوب المربع متساوٍ في الاتجاهين، لذا هو الجواب الصحيح للأعمدة الرأسية والأعمدة والقوائم العلوية للدرابزين حيث قد تأتي القوة من أي جهة. أما الأنبوب المستطيل فيضع مزيداً من المعدن في الاتجاه الطولي، وهو مصدر مقاومة الانحناء. ولعوارض أفقية تحمل وزناً عبر بحر، يتفوق مقطع 80 x 40 في الوضع الرأسي على 50 x 50 في الصلابة بوزن متقارب لكل متر. وكقاعدة عملية: إذا كان الجزء منتصباً ويتحمل ضغطاً، فالمربع صحيح عادةً؛ وإذا امتد أفقياً ويتحمل انحناءً، فالمستطيل أكفأ عادةً.
الحمل والبحر: نقطة انطلاق وليست شهادة
| البحر | حمل خفيف (أقل من 30 kg) | حمل متوسط (30-100 kg) | حمل ثقيل (أكثر من 100 kg أو حمل نقطي) |
|---|
| حتى 0.8 m | 30 x 30 x 2.0 mm | 40 x 40 x 2.5 mm | 50 x 50 x 3.0 mm |
| 0.8-1.5 m | 40 x 40 x 2.5 mm | 50 x 50 x 3.0 mm | 60 x 40 x 3.0 mm |
| 1.5-2.5 m | 50 x 50 x 3.0 mm | 60 x 40 x 3.5 mm | 80 x 40 x 4.0 mm |
| أكثر من 2.5 m | أرسل لنا التفاصيل | 80 x 40 x 4.0 mm | يتطلب حساباً سليماً |
يفترض هذا الجدول 6063-T5 مع حمل موزَّع بالتساوي وإسنادات بسيطة. ولا توجد إجابة واحدة دون معرفة ما إذا كان الحمل مركّزاً أم موزَّعاً، وما إذا كان العضو مسنوداً عند الطرفين أم كابولياً، وما إذا كانت الخدمة ساكنة أم ديناميكية. وغالباً ما يسمح الانتقال إلى 6061-T6 بمقطع أصغر لنفس الحمل، لأن مقاومة الخضوع لديها أعلى بنحو 50 بالمئة من 6063-T5. وإذا كان الفشل قد يؤذي شخصاً، على ممر مشاة أو منصة مرتفعة أو هيكل مركبة، فلا تستخدم جدولاً: أرسل حالة الحمل وسنتحقق من المقطع على نحو سليم.
6063-T5 أم 6061-T6؟
| الخاصية | 6063-T5 | 6061-T6 |
|---|
| مقاومة الشد | 160 MPa | 290 MPa |
| مقاومة الخضوع | 110 MPa | 240 MPa |
| المظهر المؤنود | نظيف، لامع، منتظم | رمادي، أقل انتظاماً |
| الانحناء | جيد | ضعيف دون تلديد |
| اللحام | مقبول، أحمال خفيفة | ممتاز |
الجواب المختصر: تستخدم الأعمال الزخرفية أو الخفيفة التحميل 6063-T5؛ وتستخدم الأعمال الإنشائية أو الملحومة أو المتعلقة بالسلامة 6061-T6. ويخفض اللحام 6061-T6 بنحو 40 إلى 50 بالمئة في منطقة التأثر الحراري، بما يخفضه فعلياً إلى حالة T4، لذا يجب على الأجزاء الإنشائية الملحومة إما أن تراعي ذلك في الحسابات أو أن تُستعاد بالمعالجة الحرارية للمحلول والتعتيق بعد اللحام. ونورّد أيضاً 6005-T5 لتطبيقات تركيب الطاقة الشمسية والسكك، لأنها أقوى من 6063-T5 ولا تزال تُبثق بسرعات معقولة.
حدود الانحناء للأنبوب المربع
تنحني المقاطع الصغيرة بسهولة ولا تنحني الكبيرة. فالمقاطع حتى نحو 40 x 40 mm تنحني بموثوقية بعدة قياسية، بينما تحتاج 50 x 50 mm وما فوق عادةً نصف قطر سخي وجداراً سميكاً بما يكفي لدعم الثنية. والحد الأدنى العملي لنصف قطر الثني للأنبوب المربع نحو ثلاثة أضعاف حجم المقطع، مقيساً إلى الخط المركزي؛ وأضيق من ذلك يبدأ الجدار الداخلي بالتجوّف. وتنحني 6063 أفضل من 6061، و6061-T6 تميل إلى التشقق عند الثنيات الضيقة ما لم تُلدَّن أولاً، وهو ما يضيف تكلفة ووقتاً.
لماذا تختلف عرضان سعران لنفس الأنبوب
الأبعاد المتماثلة على الورق قد تكون منتجاً مختلفاً في الواقع. فقد يُنتَج أنبوب 50 x 50 x 3.0 mm بجدار فعلي نحو 2.7 mm إذا شغّل المورّد الطرف الأوسع من التفاوت، ما يعني ألومنيوماً أقل لكل متر. وتظهر جودة القطعة الأولية بعد الأنودة، ويظهر أسلوب التقويم بعد القطع: فالأنبوب المشدود بالتوتر يبقى مستقيماً حيث قد يرتد الأنبوب المقوَّم بالدلفنة. وحالة التوريد هي المتغير الأخير، إذ يكلّف قضيب خام أقل من قطعة مقطوعة ومنزوعة الحواف إلى أن تضيف نشرك وعمالتك.
ما نقوم به في المصنع
تُسخَّن القطع الأولية إلى 480-520 درجة مئوية وتُضغط عبر القالب. فـ 6063 تجري سريعاً؛ أما 6061 فتسير أبطأ وتستهلك العدة أكثر، وهو جزء من سبب تكلفتها الأعلى. وتُضبط أبعاد المقطع وفق GB/T 5237.1 وتُفحص كل 50 قضيباً. ثم يمر كل أنبوب في مشدّ توتر عند 1 إلى 3 بالمئة بعد الخضوع، وهو ما يبقي القضيب مستقيماً بعد قطعه إلى عشر قطع. ويُجرى القطع على مناشر دقيقة بزائد أو ناقص 0.1 mm بأطراف مربعة خالية من الحواف، ويمكن أن تأتي قوائم القطع مباشرة من قائمة موادك أو رسمك. ويُبرمَج الثقب على CNC من مسند واحد ويحافظ على موضع الثقب بزائد أو ناقص 0.15 mm، مع الأسننة إلى الصنف 6H من M3 إلى M12 وطحن الأسننة حيث يستدعي التصميم. ويتولى الثني الدوّار بالسحب والثني بالدلفنة المقاطع المنحنية بعد تقييم نصف القطر والمقطع وسماكة الجدار.
التشطيب داخلي: الأنودة إلى AA10 أو AA15 أو AA20 مع إحكام ملح النيكل، والطلاء بالمسحوق ببوليستر قياسي أو بوليستر فائق المتانة أو PVDF. ولأن التشغيل والطلاء يتمّان في المبنى نفسه، لا يغادر الأنبوب الموقع بين العمليات. ويضع التغليف غشاء PE واقياً على الأوجه الظاهرة وفواصل رغوية بين الطبقات ولفّاً بلاستيكياً مقاوماً للماء فوق الحزمة، ثم منصات أو صناديق خشبية معززة بالفولاذ للتصدير، مع ملصقات على كل قطعة لطلبات الطقم.
تشمل كل شحنة شهادة اختبار مصنع وفق EN 10204 3.1 تسرد أرقام الصهر والتركيب الكيميائي والنتائج الميكانيكية بما فيها مقاومة الشد ومقاومة الخضوع والاستطالة وصلادة Webster. ويمكن ترتيب فحص طرف ثالث من SGS أو TUV أو Bureau Veritas قبل الإرسال. وطول المصنع القياسي 6 m والحد الأدنى لكمية الطلب 500 kg.

 أشكال الألومنيوم القياسية